 产学研创新服务平台(全国)


一种铍铝组件电子束焊接工装及焊接工艺发明专利
更新时间:2026-10-01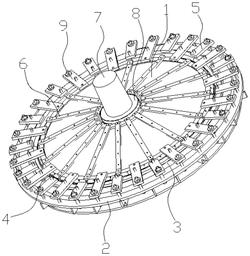 专利申请类型:发明专利;
地区:安徽-淮南;
源自:淮南高价值专利检索信息库;
专利名称:一种铍铝组件电子束焊接工装及焊接工艺
专利类型:发明专利
专利申请号:CN202410562482.3
专利申请(专利权)人:淮南新能源研究中心,中国科学院合肥物质科学研究院,合肥聚能电物理高技术开发有限公司
权利人地址:安徽省淮南市高新区(山南新区)泰宁大街南侧、国槐路西侧
专利发明(设计)人:马建国,汪志勇,刘志宏,文伟,杨乐,胡宇锋,刘振飞,韦俊,吴杰峰
专利摘要:一种铍铝组件电子束焊接工装及焊接工艺,涉及到高能物理领域,包括设置在基座上用于焊接第一焊缝的第一工装和用于焊接第二焊缝的第二工装,第二工装包括处于第二焊缝两侧的法兰压环和铝板压环,法兰压环通过其上方设置的若干短压板与基座固定,铝板压环通过若干条拉筋与基座的中心处固定;第一工装包括若干长压板、处于圆形铍板上的铜压板和向铜压板施加压力的钨坠,铜压板具有分别处于第一焊缝两侧的内侧部和外侧部,长压板沿铝法兰的径向分布。本发明能够有效地满足电子束焊接时的平面度及间隙等工艺要求,同时也能够保证焊接后铍铝工件的装配及加工精度要求,大幅提高了装夹效率和焊接效率。
主权利要求:
1.一种铍铝组件电子束焊接工装,该铍铝组件(1)为中心的圆形铍板(101)、环绕圆形铍板(101)的球壳状铝板(102)和环绕铝板(102)的铝法兰(103)焊接而成,且圆形铍板(101)和铝板(102)之间形成第一焊缝(104),铝板(102)和铝法兰(103)之间形成第二焊缝(105),其特征在于:所述焊接工装包括设置在基座(2)上用于焊接第一焊缝(104)的第一工装(PA)和用于焊接第二焊缝(105)的第二工装(PB),其中,所述第二工装(PB)包括处于第二焊缝(105)两侧的法兰压环(3)和铝板压环(4),法兰压环(3)通过其上方设置的若干短压板(5)与基座(2)固定,并将铝法兰(103)压紧在基座(2)上,所述铝板压环(4)通过若干条拉筋(6)与基座(2)的中心处固定,并将铝板(102)压紧在基座(2)上;所述第一工装(PA)包括若干长压板(9)、处于圆形铍板(101)上的铜压板(8)和向铜压板(8)施加压力的钨坠(7),且铜压板(8)具有分别处于第一焊缝(104)两侧的内侧部(801)和外侧部(802),且外侧部(802)与第二工装(PB)中拉筋(6)的端部固定,所述长压板(9)沿铝法兰(103)的径向分布,且远离铜压板(8)的一端与基座(2)的边缘固定,另一端与铝板压环(4)固定。
2.根据权利要求1所述的一种铍铝组件电子束焊接工装,其特征在于:所述内侧部(801)和外侧部(802)之间形成暴露第一焊缝(104)的空隙区(803),且外侧部(802)形成空隙区(803)的侧壁为45°的斜坡面,进而使空隙区(803)的宽度从外侧向第一焊缝(104)逐渐缩小。
3.根据权利要求1或2所述的一种铍铝组件电子束焊接工装,其特征在于:所述内侧部(801)底部的中心镂空,从而形成靠近第一焊缝(104)的压脚。
4.根据权利要求1所述的一种铍铝组件电子束焊接工装,其特征在于:所述基座(2)上处于第一焊缝(104)和第二焊缝(105)的下方分别具有环形槽。
5.根据权利要求1所述的一种铍铝组件电子束焊接工装,其特征在于:所述基座(2)包括底盘(203)和处于底盘(203)上表面中心位置的支撑台(202),底盘(203)的上表面边缘具有支撑圈(201),环绕支撑台(202)沿其径向分布若干径向撑板(206),相邻径向撑板(206)之间分布若干周向撑板(204),且径向撑板(206)和周向撑板(204)将底盘(203)的上表面分隔出若干隔腔(207),所述底盘(203)的下表面设置有若干垫块(208)和与电子束焊机的变位机进行螺栓连接的匙形螺栓孔(209)。
6.使用权利要求1‑5中任意一项所述的铍铝组件电子束焊接工装进行铍铝组件焊接的工艺,其特征在于,包括如下步骤:
1)组装零件并夹持
将铝板(102)和铝法兰(103)放置在基座(2)上并对接,形成第二焊缝(105),之后将第二工装(PB)的法兰压环(3)和铝板压环(4)分别放置在第二焊缝(105)两侧,法兰压环(3)通过其上方设置的短压板(5)与基座(2)固定压紧,铝板压环(4)通过拉筋(6)与基座(2)的中心处固定压紧,之后放入真空室内抽真空;
2)第二焊缝定位焊接
在第二焊缝(105)上等距离设置A、B、C和D四个点,对这四个点进行定位点焊,从而将第二焊缝(105)分成AB、BC、CD和DA四段;
3)第二焊缝深熔焊接
按照对称焊的顺序,对AB段、CD段、BC段和DA段依次深熔焊接,完成第二焊缝的焊接;
4)冷却静置
在真空室内冷却30min后卸真空,保持压紧状态静置不少于7天,之后拆除拉筋(6),并将一半的短压板(5)拆除并替换为长压板(9),长压板(9)一端与基座(2)的边缘固定,另一端与铝板压环(4)固定,长压板(9)与短压板(5)交替分布;
5)组装圆形铍板并夹持
将圆形铍板(101)与铝板(102)对接,之后用铜压板(8)和钨坠(7)将其压紧,送入真空室内抽真空;
6)第一焊缝定位焊接
将拉筋(6)的两端分别与铝板压环(4)和铜压板(8)点焊加固,并在第一焊缝(104)上等距离设置E、F两个点,对这两个点进行定位点焊,从而将第一焊缝(104)分为两段;
7)第一焊缝深熔焊接
沿第一焊缝(104)进行整圈深熔焊接,完成整体焊接;
8)将焊接成型件在真空室内冷却30min后卸真空,保持压紧状态静置不少于7天,拆除工装即获得铍铝组件产品。
7.根据权利要求6所述的使用焊接工装进行铍铝组件焊接的工艺,其特征在于:所述步骤2)中第二焊缝定位焊接时的工作参数为,工作距离800‑1000mm,加速电压150kV,电子束流0.4‑1.6mA,束流焦点在焊缝表面,聚焦束流1800‑2400mA,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm,焊接速度为6‑12mm/s。
8.根据权利要求6所述的使用焊接工装进行铍铝组件焊接的工艺,其特征在于:所述步骤3)中第二焊缝深熔焊接时的工作参数为,焊接速度6‑12mm/s,聚焦束流1800‑2400mA,电子束流3‑8mA,加速电压150KV,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑
0.4mm。
9.根据权利要求6所述的使用焊接工装进行铍铝组件焊接的工艺,其特征在于:所述步骤6)中第一焊缝定位焊接时的工作参数为,工作距离为800‑1000mm,加速电压150kV,电子束流0.4‑1.6mA,束流焦点在焊缝表面,聚焦束流1800‑2400mA,扫描频率为100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm,焊接速度为6‑12mm/s。
10.根据权利要求6所述的使用焊接工装进行铍铝组件焊接的工艺,其特征在于:所述步骤7)中第一焊缝深熔焊接时的工作参数为,焊接速度6‑12mm/s、聚焦束流1800‑2400mA,电子束流3‑8mA,加速电压150KV,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为
0.1‑0.4mm。 说明书 : 一种铍铝组件电子束焊接工装及焊接工艺技术领域[0001] 本发明涉及到高能物理领域,具体的说是一种铍铝组件电子束焊接工装及焊接工艺。背景技术[0002] 上游衰变通道窗口是美国费米实验室长基线中微子实验研究装置(LBNF)的关键部件,包括焊接窗口、法兰焊接件、实验支架等设备。该窗口为铍或者铍铝合金与铝合金6061‑T6的焊接件,直径1.8米,为球壳型,其中1.5米范围内厚度仅为1.5mm,包含位于中心的直径200mm的铍片与外围铝壳,是世界最大尺寸的薄壁铍铝环形对接焊窗口。[0003] 上游衰变通道窗口用于隔离衰变通道外的空气氛围与通道内的氦气氛围,要求结构稳定可靠,具有一定的漏率要求并能承受窗口两侧的压力差,因此对焊接及加工的要求很高,研制难度非常大。[0004] 如图2所示,上游衰变通道窗口为中心的圆形铍板101、环绕圆形铍板101的球壳状铝板102和环绕铝板102的变厚度铝法兰103焊接而成,其中,圆形铍板101实际上是由1.5mm厚的铍板与5A06铝环焊接形成的一体结构,球壳状铝板102实际上是呈拱形球壳状的弧形铝板拼合并焊接形成,选用厚度为1.5mm的6061铝,一般是四块焊接合成,铝法兰103实际上是6061铝制成的环状结构,并且环状结构在厚度方向是形成台阶状的,且圆形铍板101和铝板102之间形成第一焊缝104,其直径为330mm,铝板102和铝法兰103之间形成第二焊缝105,其直径为1500mm。[0005] 由于铍是很脆的金属材料,待焊的第一焊缝104和第二焊缝105在对接焊接过程中及焊接后,会出现较大的失稳变形,导致铍铝组件的铍板会瞬间开裂碎掉,因此需要设计焊接夹具,降低焊接带来的失稳变形,保证铍铝组件中的铍板不开裂。发明内容[0006] 本发明的目的是提供一种铍铝组件电子束焊接工装及焊接工艺,能够有效地满足电子束焊接时的平面度及间隙等工艺要求,同时也能够保证焊接后铍铝工件的装配及加工精度要求,大幅提高了装夹效率和焊接效率。[0007] 本发明为实现上述技术目的所采用的技术方案为:一种铍铝组件电子束焊接工装,该铍铝组件为中心的圆形铍板、环绕圆形铍板的球壳状铝板和环绕铝板的铝法兰焊接而成,且圆形铍板和铝板之间形成第一焊缝,铝板和铝法兰之间形成第二焊缝,所述焊接工装包括设置在基座上用于焊接第一焊缝的第一工装和用于焊接第二焊缝的第二工装,其中,所述第二工装包括处于第二焊缝两侧的法兰压环和铝板压环,法兰压环通过其上方设置的若干短压板与基座固定,并将铝法兰压紧在基座上,所述铝板压环通过若干条拉筋与基座的中心处固定,并将铝板压紧在基座上;所述第一工装包括若干长压板、处于圆形铍板上的铜压板和向铜压板施加压力的钨坠,且铜压板具有分别处于第一焊缝两侧的内侧部和外侧部,且外侧部与第二工装中拉筋的端部固定,所述长压板沿铝法兰的径向分布,且远离铜压板的一端与基座的边缘固定,另一端与铝板压环固定。[0008] 作为上述铍铝组件电子束焊接工装的一种优化方案,所述内侧部和外侧部之间形成暴露第一焊缝的空隙区,且外侧部形成空隙区的侧壁为45°的斜坡面,进而使空隙区的宽度从外侧向第一焊缝逐渐缩小。[0009] 作为上述铍铝组件电子束焊接工装的另一种优化方案,所述内侧部底部的中心镂空,从而形成靠近第一焊缝的压脚。[0010] 作为上述铍铝组件电子束焊接工装的另一种优化方案,所述基座上处于第一焊缝和第二焊缝的下方分别具有环形槽。[0011] 作为上述铍铝组件电子束焊接工装的另一种优化方案,所述基座包括底盘和处于底盘上表面中心位置的支撑台,底盘的上表面边缘具有支撑圈,环绕支撑台沿其径向分布若干径向撑板,相邻径向撑板之间分布若干周向撑板,且径向撑板和周向撑板将底盘的上表面分隔出若干隔腔,所述底盘的下表面设置有若干垫块和与电子束焊机的变位机进行螺栓连接的匙形螺栓孔。[0012] 使用上述铍铝组件电子束焊接工装进行铍铝组件焊接的工艺,包括如下步骤:[0013] 1)组装零件并夹持[0014] 将铝板和铝法兰放置在基座上并对接,形成第二焊缝,之后将第二工装的法兰压环和铝板压环分别放置在第二焊缝两侧,法兰压环通过其上方设置的短压板与基座固定压紧,铝板压环通过拉筋与基座的中心处固定压紧,之后放入真空室内抽真空;[0015] 2)第二焊缝定位焊接[0016] 在第二焊缝上等距离设置A、B、C和D四个点,对这四个点进行定位点焊,从而将第二焊缝分成AB、BC、CD和DA四段;[0017] 3)第二焊缝深熔焊接[0018] 按照对称焊的顺序,对AB段、CD段、BC段和DA段依次深熔焊接,完成第二焊缝的焊接;[0019] 4)冷却静置[0020] 在真空室内冷却30min后卸真空,保持压紧状态静置不少于7天,之后拆除拉筋,并将一半的短压板拆除并替换为长压板,长压板一端与基座的边缘固定,另一端与铝板压环固定,长压板与短压板交替分布;[0021] 5)组装圆形铍板并夹持[0022] 将圆形铍板与铝板对接,之后用铜压板和钨坠将其压紧,送入真空室内抽真空;[0023] 6)第一焊缝定位焊接[0024] 将拉筋的两端分别与铝板压环和铜压板点焊加固,并在第一焊缝上等距离设置E、F两个点,对这两个点进行定位点焊,从而将第一焊缝分为两段;[0025] 7)第一焊缝深熔焊接[0026] 沿第一焊缝进行整圈深熔焊接,完成整体焊接;[0027] 8)将焊接成型件在真空室内冷却30min后卸真空,保持压紧状态静置不少于7天,拆除工装即获得铍铝组件产品。[0028] 作为上述使用焊接工装进行铍铝组件焊接的工艺的一种优化方案,所述步骤2)中第二焊缝定位焊接时的工作参数为,工作距离800‑1000mm,加速电压150kV,电子束流0.4‑1.6mA,束流焦点在焊缝表面,聚焦束流1800‑2400mA,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm,焊接速度为6‑12mm/s。[0029] 作为上述使用焊接工装进行铍铝组件焊接的工艺的另一种优化方案,所述步骤3)中第二焊缝深熔焊接时的工作参数为,焊接速度6‑12mm/s,聚焦束流1800‑2400mA,电子束流3‑8mA,加速电压150KV,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm。[0030] 作为上述使用焊接工装进行铍铝组件焊接的工艺的另一种优化方案,所述步骤6)中第一焊缝定位焊接时的工作参数为,工作距离为800‑1000mm,加速电压150kV,电子束流0.4‑1.6mA,束流焦点在焊缝表面,聚焦束流1800‑2400mA,扫描频率为100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm,焊接速度为6‑12mm/s。[0031] 作为上述使用焊接工装进行铍铝组件焊接的工艺的另一种优化方案,所述步骤7)中第一焊缝深熔焊接时的工作参数为,焊接速度6‑12mm/s、聚焦束流1800‑2400mA,电子束流3‑8mA,加速电压150KV,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm。[0032] 与现有技术相比,本发明具有如下有益效果:[0033] 本发明的焊接工装及焊接工艺,能够有效地满足电子束焊接时的平面度及间隙等工艺要求,同时也能够保证焊接后铍铝工件的装配及加工精度要求,大幅提高了装夹效率和焊接效率。附图说明[0034] 图1为本发明的焊接工装在焊接第一焊缝时的示意图;[0035] 图2为本发明铍铝组件的结构示意图及其上焊缝的分布示意图;[0036] 图3为本发明的焊接工装在焊接第二焊缝时的断面示意图;[0037] 图4为图3中第二工装的结构示意图;[0038] 图5为图4中H处的放大示意图;[0039] 图6为焊接第一焊缝时的断面示意图;[0040] 图7为图6中第二工装的结构示意图;[0041] 图8为图7中G处的放大示意图;[0042] 图9为第二工装长压板的连接示意图;[0043] 图10为图9中J处的放大示意图;[0044] 图11为基座的上表面示意图;[0045] 图12为基座的下表面示意图;[0046] 附图标记:1、铍铝组件,101、圆形铍板,102、铝板,103、铝法兰,104、第一焊缝,105、第二焊缝,2、基座,201、支撑圈,202、支撑台,203、底盘,204、周向撑板,205、垫板,206、径向撑板,207、隔腔,208、垫块,209、匙形螺栓孔,3、法兰压环,4、铝板压环,5、短压板,6、拉筋,7、钨坠,8、铜压板,801、内侧部,802、外侧部,803、空隙区,9、长压板,PA、第一工装,PB、第二工装。具体实施方式[0047] 下面结合具体实施例对本发明的技术方案做进一步的详细阐述,本发明以下各实施例中未做阐明的部分,比如I型接头的选用,变位机的结构,焊接时选用的辅助设备等,均视为本领域技术人员所知晓,或应当知晓的现有技术。[0048] 实施例1[0049] 一种铍铝组件电子束焊接工装,如图1和图2所示,该铍铝组件1为中心的圆形铍板101、环绕圆形铍板101的球壳状铝板102和环绕铝板102的变厚度铝法兰103焊接而成,其中,圆形铍板101实际上是由1.5mm厚的铍板与5A06铝环焊接形成的一体结构,球壳状铝板102实际上是呈拱形球壳状的弧形铝板拼合并焊接形成,选用厚度为1.5mm的6061铝,一般是四块焊接合成,铝法兰103实际上是6061铝制成的环状结构,并且环状结构在厚度方向是形成台阶状的,且圆形铍板101和铝板102之间形成第一焊缝104,其直径为330mm,铝板102和铝法兰103之间形成第二焊缝105,其直径为1500mm,需要将第一焊缝104和第二焊缝105焊接完毕,才能完成铍铝组件1的焊接制作,即,本发明的焊接工装是用来辅助焊接第一焊缝104和第二焊缝105,防止焊接过程中出现失稳变形,并且保证铍铝组件中的铍板不会开裂,所述焊接工装包括设置在基座2上用于焊接第一焊缝104的第一工装PA(如图3所示)和用于焊接第二焊缝105的第二工装PB(如图6所示),基座2在水平面上的投影为圆形,第一工装PA和第二工装PB是按照一定顺序使用的,即先使用第二工装PB辅助焊接第二焊缝105,待第二焊缝105焊接完毕之后,再拆卸第二工装PB的部分结构,再安装第一工装PA辅助焊接第一焊缝104,其中,所述第二工装PB包括处于第二焊缝105两侧的法兰压环3和铝板压环4,如图4和5所示,并且法兰压环3和铝板压环4之间具有空腔,将第二焊缝105的位置暴露出来,形成空腔两侧壁的法兰压环3和铝板压环4相对的两个侧面均为坡面,从而使空腔形成上宽下窄的V形断面,法兰压环3和铝板压环4分别处于铝法兰103和铝板102的上表面上,而基座2处于铝法兰103和铝板102的下方,基座2与法兰压环3将铝法兰103夹持在中间,基座2和铝板压环4将铝板102夹持在中间,且法兰压环3通过其上方设置的若干短压板5与基座2固定,短压板5沿铝法兰103的径向分布,其数量一般为偶数,实际中选择是32个,并沿铝法兰103的径向均匀分布,短压板5的一端压在法兰压环3上,另一端越过铝法兰103后通过螺杆与基座2的边缘固定,并将铝法兰103压紧在基座2上,所述铝板压环4通过若干条拉筋6与基座2的中心处固定,拉筋6沿基座2的径向均匀分布,其数量一般为16条,在工装使用时,此时处于焊接第二焊缝105,并未安装圆形铍板101,因此,拉筋6的外端通过螺栓与铝板压环4固定连接,内端则通过螺杆穿过铝板102中间用来安装圆形铍板101的圆孔后与基座2的中心固定连接,并将铝板102压紧在基座2上;所述第一工装PA在使用时,需要预先拆除拉筋6和部分短压板5,如图1所示,从而使铝板102中心的孔洞暴露出来,并将圆形铍板101安装到该孔洞内,与铝板102之间形成第一焊缝104,第一工装PA包括若干长压板9、处于圆形铍板101上的铜压板8和向铜压板8施加压力的钨坠7,如图7和8所示,钨坠7一般是上小下大的圆台状结构,其重量为100公斤,并且顶部具有吊环,便于起重机搬运,铜压板8为圆形,两者的中心重叠,从而使钨坠7将压力均匀作用于铜压板8上,两者的重量共同作用于圆形铍板101上,将圆形铍板101压紧在基座2的中心区域,且铜压板8具有分别处于第一焊缝104两侧的内侧部801和外侧部802,内侧部801联合钨坠7的重量对圆形铍板101进行压紧,同时起到对第一焊缝104进行传热和散热的作用,防止圆形铍板101中的铍板因焊接过程中的热胀冷缩而开裂,外侧部802主要起到压紧铝板102和对第一焊缝104传热散热的作用,在实际中,内侧部801是跟铜压板8为一体的,外侧部802则是与其分离的环形结构,所述内侧部801和外侧部802之间形成暴露第一焊缝104的空隙区803,且外侧部802形成空隙区803的侧壁为45°的斜坡面,进而使空隙区803的宽度从外侧向第一焊缝104逐渐缩小,防止在焊接第一焊缝104时对束流造成干涉,且外侧部802与第二工装PB中拉筋6的端部固定,如图9和10所示,拉筋6的另一端仍然固定在铝环压板4上,从而将铝板102固定在基座2上,所述长压板9沿铝法兰103的径向分布,且远离铜压板8的一端与基座2的边缘固定,另一端与铝板压环4固定,此时,长压板9与短压板5同时存在,且短压板5与长压板9交替分布,每一根拉筋6对应一块短压板5。[0050] 在本实施例中,所述内侧部801底部的中心镂空,从而形成靠近第一焊缝104的压脚,压脚为环形,可以将铜压板8和钨坠7的自重更加集中地均匀施加到第一焊缝104附近,从而在焊接第一焊缝104时,减小铍板受焊缝应力及变形的影响,防止铍板开裂。[0051] 实施例2[0052] 本实施例是在实施例1的基础上所做的一种改进方案,其主体结构与实施例1相同,改进点在于:如图5和图8所示,所述基座2上处于第一焊缝104和第二焊缝105的下方分别具有环形槽,这两条环形槽分别处于第一焊缝104和第二焊缝105的正下方,这两个环槽的存在,使两处焊缝处于“悬空状态”,以防止焊缝熔池与工装接触影响拆卸。[0053] 实施例3[0054] 本实施例是在实施例1的基础上所做的一种改进方案,其主体结构与实施例1相同,改进点在于:如图10和图11所示,所述基座2包括底盘203和处于底盘203上表面中心位置的支撑台202,底盘203的上表面边缘具有支撑圈201,底盘203为金属圆盘,支撑台202为圆柱形凸起,用来支撑圆形铍板101,并且其表面分布螺栓孔,在未安装圆形铍板101时,用来与拉筋6固定连接;支撑圈201依靠若干垫板205支撑使其脱离底盘203的表面,支撑圈201上分布有螺栓孔,用于与短压板5和长压板9固定连接,环绕支撑台202沿其径向分布若干径向撑板206,径向撑板206一般为8条,其一端与支撑台202侧壁固定,另一端延伸至支撑圈201的下部,作为支撑圈201的支撑,相邻径向撑板206之间分布若干周向撑板204,周向撑板204可以是直板,也可以是弧形板,可以随意排布,也可以是整体呈若干个同心环分布,且径向撑板206和周向撑板204将底盘203的上表面分隔出若干隔腔207,隔腔207的存在能够大幅度降低基座2的重量,而径向撑板206和周向撑板204的上侧面形成对铝板102底面进行支撑的支撑面,所述底盘203的下表面设置有若干垫块208和与电子束焊机的变位机进行螺栓连接的匙形螺栓孔209,底盘203的中心与变位机的中心轴完全重合,通过匙形螺栓孔209将安装后的工装与变位机进行固定,变位机圆盘直径0.8m,匙形螺栓孔209中的圆孔直径100mm,均匀分布在直径0.9m的圆周外围,匙形螺栓孔209的数量为8个。[0055] 实施例4[0056] 使用实施例1‑3中的铍铝组件电子束焊接工装进行铍铝组件焊接的工艺,包括如下步骤:[0057] 1)组装零件并夹持[0058] 将铝板102和铝法兰103放置在基座2上并对接,形成第二焊缝105,在该步骤中,铝板102和铝法兰103之间的接头采用I型接头,且,接头之间最大间隙大于铝板102厚度的5%,但最大不超过0.1mm,工作距离为800‑1000mm,可以有限减少焊接过程中的铝蒸汽对电子枪的干扰,保证束流能够稳定输出,之后将第二工装PB的法兰压环3和铝板压环4分别放置在第二焊缝105两侧,法兰压环3通过其上方设置的短压板5与基座2固定压紧,铝板压环4通过拉筋6与基座2的中心处固定压紧,之后放入焊机的真空室内抽真空,真空室内的真空‑4度低于3×10 mbar;[0059] 2)第二焊缝定位焊接[0060] 在第二焊缝105上等距离设置A、B、C和D四个点,这四个点按照逆时针顺序排布,对这四个点进行定位点焊,从而将第二焊缝105分成AB、BC、CD和DA四段;[0061] 在该步骤中,定位焊接时的工作参数为,工作距离800‑1000mm,加速电压150kV,电子束流0.4‑1.6mA,束流焦点在焊缝表面,聚焦束流1800‑2400mA,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm,焊接速度为6‑12mm/s;[0062] 3)第二焊缝深熔焊接[0063] 按照对称焊的顺序,对AB段、CD段、BC段和DA段按照顺序依次深熔焊接,完成第二焊缝的焊接;[0064] 在该步骤中,深熔焊接时的工作参数为,焊接速度6‑12mm/s,聚焦束流1800‑2400mA,电子束流3‑8mA,加速电压150KV,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm;[0065] 4)冷却静置[0066] 在真空室内冷却30min后卸真空,保持压紧状态静置不少于7天,其目的是使焊缝进行自然时效,释放残余应力过程,降低铍铝组件中的铍板开裂风险,之后拆除拉筋6,并将一半的短压板5拆除并替换为长压板9,长压板9一端与基座2的边缘固定,另一端与铝板压环4固定,长压板9与短压板5交替分布,每一块短压板5对应一根拉筋6;[0067] 5)组装圆形铍板并夹持[0068] 将圆形铍板101与铝板102对接,在该步骤中,铝板102和圆形铍板101之间的接头也采用I型接头,且,接头之间最大间隙大于铝板102厚度的5%,但最大不超过0.1mm,工作距离为800‑1000mm,可以有限减少焊接过程中的铝蒸汽对电子枪的干扰,保证束流能够稳定输出,之后用铜压板8和钨坠7将其压紧,送入真空室内抽真空,真空室内的真空度低于3‑4×10 mbar;[0069] 6)第一焊缝定位焊接[0070] 将拉筋6的两端分别与铝板压环4和铜压板8点焊加固,并在第一焊缝104上等距离设置E、F两个点,对这两个点进行定位点焊,从而将第一焊缝104分为两段;[0071] 在该步骤中,定位焊接时的工作参数为,工作距离为800‑1000mm,加速电压150kV,电子束流0.4‑1.6mA,束流焦点在焊缝表面,聚焦束流1800‑2400mA,扫描频率为100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm,焊接速度为6‑12mm/s;[0072] 7)第一焊缝深熔焊接[0073] 沿第一焊缝104进行整圈深熔焊接,完成整体焊接;[0074] 在该步骤中,深熔焊接时的工作参数为,焊接速度6‑12mm/s、聚焦束流1800‑2400mA,电子束流3‑8mA,加速电压150KV,扫描频率100‑1000Hz,扫描波形为圆形波,扫描半径为0.1‑0.4mm;[0075] 8)将焊接成型件在真空室内冷却30min后卸真空,保持压紧状态静置不少于7天,其目的是使焊缝进行自然时效,释放残余应力过程,降低铍铝组件中的铍板开裂风险,拆除工装即获得铍铝组件产品。
专利地区:安徽
专利申请日期:2024-05-08
专利公开日期:2024-11-22
专利公告号:CN118543947B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西弈聪软件信息技术股份有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




