 产学研创新服务平台(全国)


一种铝基中间合金浇铸成型装置发明专利
更新时间:2026-10-01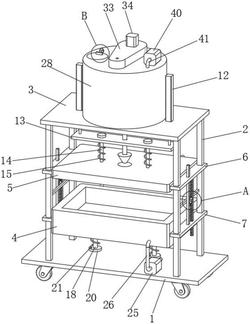 专利申请类型:发明专利;
地区:山东-济宁;
源自:济宁高价值专利检索信息库;
专利名称:一种铝基中间合金浇铸成型装置
专利类型:发明专利
专利申请号:CN202410766187.X
专利申请(专利权)人:泗水县圣源冶铸材料有限公司
权利人地址:山东省济宁市泗水县柘沟镇圣府岭村
专利发明(设计)人:马化陆,孔金艳,薛涛,邢婷婷,宋凡红,马欣然
专利摘要:本发明公开了一种铝基中间合金浇铸成型装置,涉及浇铸设备技术领域。该铝基中间合金浇铸成型装置,包括固定底座,固定底座的顶部固定安装有支撑杆,支撑杆的顶端固定安装有固定顶板,固定顶板的中心固定安装有合金热熔箱。该铝基中间合金浇铸成型装置,在对合金浇铸浇铸前,可以驱使浇铸管与模具盖板向下移动,驱使注塑模具向上移动,使得注塑模具、模具盖板、浇铸管组合为一个整体,便于合金浇铸于注塑模具与模具盖板当中,而且在对合金浇铸浇铸后,还可以驱使注塑模具、模具盖板、浇铸管进行分离,再通过推料组件的配合使用,还能够将注塑模具内的成型的合金从注塑模具的内侧顶出,便于工作人员对注塑模具内部的成型合金进行取料。
主权利要求:
1.一种铝基中间合金浇铸成型装置,包括固定底座(1),固定底座(1)的顶部固定安装有支撑杆(2),支撑杆(2)的顶端固定安装有固定顶板(3),固定顶板(3)的中心固定安装有合金热熔箱(28),合金热熔箱(28)的底部呈圆锥形设置,固定底座(1)与固定顶板(3)之间设置有注塑模具(4)与模具盖板(5),模具盖板(5)位于注塑模具(4)的上方,注塑模具(4)的两侧均固定安装有第二导向板(7),模具盖板(5)的两侧均固定安装有第一导向板(6),且第一导向板(6)与第二导向板(7)均滑动安装于支撑杆(2)的外壁,其特征在于,还包括:滑动安装于合金热熔箱(28)底部的浇铸管(16),浇铸管(16)设置有电磁阀,安装于浇铸管(16)与模具盖板(5)上的驱动结构,通过驱动结构用于驱使浇铸管(16)与模具盖板(5)进行下降;
开设于模具盖板(5)中心的注塑口,固定安装于浇铸管(16)外壁的密封块(17),通过密封块(17)增加浇铸管(16)与注塑口之间的密封性;
安装于第一导向板(6)与第二导向板(7)之间的联动组件,通过联动组件,使得模具盖板(5)进行升降的过程中,驱使注塑模具(4)相对于模具盖板(5)进行反向移动;
设置于注塑模具(4)底部的两组推料组件,通过两组推料组件,使得注塑模具(4)在继续下降的过程中,用于将注塑模具(4)内部的工件顶出;
所述驱动结构包括第三齿条杆、连接板(13)、T型活动杆(14)和推动弹簧(15),第三齿条杆有两组均固定安装于固定顶板(3)上,连接板(13)固定安装于两组第三齿条杆的自由端,T型活动杆(14)有两组均滑动安装于连接板(13)上,且T型活动杆(14)的底端固定安装于模具盖板(5)的底部,推动弹簧(15)有两组分别套设于两组T型活动杆(14)的外壁,且连接板(13)固定安装于浇铸管(16)的外壁,所述联动组件包括固轴杆(8)、固定轴(9)、传动齿轮(10)、第一齿条杆(11)和第二齿条杆(12),固轴杆(8)固定安装于支撑杆(2)的外壁,固定轴(9)固定安装于固轴杆(8)的一侧,传动齿轮(10)转动安装于固定轴(9)的外壁,第一齿条杆(11)固定安装于第二导向板(7)的顶部,第二齿条杆(12)固定安装于第一导向板(6)的底部,且第一导向板(6)与第二导向板(7)均开设有滑槽,第一齿条杆(11)与第二齿条杆(12)分别滑动安装于两组滑槽内,且第一齿条杆(11)、第二齿条杆(12)均与传动齿轮(10)相啮合,第三齿条杆的自由端驱使连接板(13)、T型活动杆(14)、推动弹簧(15)、浇铸管(16)、模具盖板(5)、第一导向板(6)、第二齿条杆(12)进行下降,所述推料组件包括导向杆(18)、顶料板(19)、定位板(20)和复位弹簧(21),注塑模具(4)的底部开设有导向槽,注塑模具(4)的内侧底部开设有固定槽,且固定槽与导向槽相通,导向杆(18)滑动安装于导向槽内,顶料板(19)位于固定槽内,且顶料板(19)固定安装于导向杆(18)的顶端,定位板(20)固定安装于导向杆(18)的底端,复位弹簧(21)套设于导向杆(18)的外侧,所述合金热熔箱(28)的顶部开设有进料口,进料口的前侧铰接安装有密封盖板(29),密封盖板(29)的顶部外壁固定安装有手拉块(30),合金热熔箱(28)的顶部外壁固定安装有安装轴(31),安装轴(31)的外壁固定安装有凸轮块(32),通过安装轴(31)与凸轮块(32),用于驱使密封盖板(29)对进料口进行密封,所述合金热熔箱(28)的顶部外壁固定安装有防护盒(33),防护盒(33)的顶部外壁固定安装有伺服电机(34),合金热熔箱(28)的顶部转动安装有两组转动杆(35),转动杆(35)的外壁固定安装有搅拌杆(36),伺服电机(34)的输出轴与其中一组转动杆(35)的顶端固定安装。
2.根据权利要求1所述的一种铝基中间合金浇铸成型装置,其特征在于:两组所述转动杆(35)的外壁分别套设有第一皮带轮(37)与第二皮带轮(38),第一皮带轮(37)与第二皮带轮(38)的外壁均套设有传动皮带(39),且第一皮带轮(37)与第二皮带轮(38)通过传动皮带(39)进行传动连接。
3.根据权利要求2所述的一种铝基中间合金浇铸成型装置,其特征在于:所述注塑模具(4)开设有第一冷却腔(22),模具盖板(5)开设有第二冷却腔(23),第一冷却腔(22)与第二冷却腔(23)的一端螺纹连接有第一伸缩管(24),第二冷却腔(23)的另一端螺纹连接有排水软管,第一冷却腔(22)的另一端螺纹连接有第二伸缩管(26),固定底座(1)的顶部固定安装有输水泵(25),输水泵(25)的输出端与第二伸缩管(26)的一端螺纹连接,且输水泵(25)的输入端螺纹连接有抽水软管(27)。
4.根据权利要求3所述的一种铝基中间合金浇铸成型装置,其特征在于:所述合金热熔箱(28)的顶部外壁固定安装有加压泵(40),加压泵(40)的输出端固定连接有输气管(41),输气管(41)的一端贯穿合金热熔箱(28)的顶部并与合金热熔箱(28)的内部相通。
5.根据权利要求4所述的一种铝基中间合金浇铸成型装置,其特征在于:所述合金热熔箱(28)的内侧与浇铸管(16)的内侧均设置有加热丝,合金热熔箱(28)的外壁与浇铸管(16)的外壁均设置有保温层。 说明书 : 一种铝基中间合金浇铸成型装置技术领域[0001] 本发明涉及浇铸设备技术领域,特别涉及一种铝基中间合金浇铸成型装置。背景技术[0002] 中国专利文献CN218873696U的一种铝合金制品浇铸成型装置,包括浇铸成型装置主体,所述浇铸成型装置主体上设有相互配合的上成型模具以及下成型模具,所述浇铸成型装置主体上设有工作台,且工作台上端安装有滑动轨道,所述下成型模具下端设有安装板,且安装板下端连接有连接座,并且安装板下端一侧还设有调节块,所述上成型模具上端设有进料斗,且进料斗上方设有中转排料斗,所述工作台上端一侧连接有固定板,且固定板上端设有与中转排料斗连接的安装架,所述固定板侧面还安装有液压缸,且液压缸活动端连接有调节板。该铝合金制品浇铸成型装置通过晃动的方式使成型装置内腔中的金属熔液均匀分布,可以有效降低成型装置的磨损,延长成型装置的使用寿命。[0003] 然而上述装置在使用的过程中,冷却成型的铝合金制品会镶嵌在上成型模具或者是下成型模具当中,使得工作人员不便于对成型的铝合金制品取出。发明内容[0004] 本发明的目的在于,提供一种铝基中间合金浇铸成型装置,以解决上述背景技术中提出的问题。[0005] 为实现上述目的,本发明提供如下技术方案:一种铝基中间合金浇铸成型装置,包括固定底座,固定底座的顶部固定安装有支撑杆,支撑杆的顶端固定安装有固定顶板,固定顶板的中心固定安装有合金热熔箱,合金热熔箱的底部呈圆锥形设置,固定底座与固定顶板之间设置有注塑模具与模具盖板,模具盖板位于注塑模具的上方,注塑模具的两侧均固定安装有第二导向板,模具盖板的两侧均固定安装有第一导向板,且第一导向板与第二导向板均滑动安装于支撑杆的外壁,还包括滑动安装于合金热熔箱底部的浇铸管,浇铸管设置有电磁阀,安装于浇铸管与模具盖板上的驱动结构,通过驱动结构用于驱使浇铸管与模具盖板进行下降,开设于模具盖板中心的注塑口,固定安装于浇铸管外壁的密封块,通过密封块增加浇铸管与注塑口之间的密封性,安装于第一导向板与第二导向板之间的联动组件,通过联动组件,使得模具盖板进行升降的过程中,驱使第一导向板相对于模具盖板进行反向移动,设置于注塑模具底部的两组推料组件,通过两组推动组件,使得模具盖板在继续下降的过程中,用于将注塑模具内部的工件顶出。[0006] 优选的,所述驱动结构包括第二齿条杆、连接板、T型活动杆和推动弹簧,第二齿条杆有两组均固定安装于固定顶板上,连接板固定安装于两组第二齿条杆的自由端,T型活动杆有两组均滑动安装有连接板上,且T型活动杆的底端固定安装于模具盖板的底部,推动弹簧有两组分别套设于两组T型活动杆的外壁,且连接板固定安装于浇铸管的外壁,在对合金浇铸浇铸前,可以驱使浇铸管与模具盖板向下移动,驱使注塑模具向上移动,使得注塑模具、模具盖板、浇铸管组合为一个整体,便于合金浇铸于注塑模具与模具盖板当中,而且在对合金浇铸浇铸后,还可以驱使注塑模具、模具盖板、浇铸管进行分离。[0007] 优选的,所述联动组件包括固轴杆、固定轴、传动齿轮、第一齿条杆和第二齿条杆,固轴杆固定安装于支撑杆的外壁,固定轴固定安装于固轴杆的一侧,传动齿轮转动安装于固定轴的外壁,第一齿条杆固定安装于第二导向板的顶部,第二齿条杆固定安装于第一导向板的底部,且第一导向板与第二导向板均开设有滑槽,第一齿条杆与第二齿条杆分别滑动安装于两组滑槽内,且第一齿条杆、第二齿条杆均与传动齿轮相啮合,驱动结构驱使模具盖板进行升降的过程中,用于驱使注塑模具与模具盖板相对移动,能够对注塑模具与模具盖板组装与分离,便于合金进行浇铸脱模。[0008] 优选的,所述推料组件包括导向杆、顶料板、定位板和复位弹簧,注塑模具的底部开设有导向槽,注塑模具的内侧底部开设有固定槽,且固定槽与导向槽相通,导向杆滑动安装于导向槽内,顶料板位于固定槽内,且顶料板固定安装于导向杆的顶端,定位板固定安装于导向杆的底端,复位弹簧套设于导向杆的外侧,当注塑模具继续下降的过程中,用于将注塑模具内的成型的合金从注塑模具的内侧顶出,便于工作人员对注塑模具内部的成型合金进行取料。[0009] 优选的,所述合金热熔箱的顶部开设有进料口,进料口的前侧铰接安装有密封盖板,密封盖板的顶部外壁固定安装有手拉块,合金热熔箱的顶部外壁固定安装有安装轴,安装轴的外壁固定安装有凸轮块,通过安装轴与凸轮块,用于驱使密封盖板对进料口进行密封,通过安装轴与凸轮块,用于将密封盖板固定于进料口内,避免合金热熔箱的内部气压将密封盖板顶部进料口,保障合金热熔箱内部气密性。[0010] 优选的,所述合金热熔箱的顶部外壁固定安装有防护盒,防护盒的顶部外壁固定安装有伺服电机,合金热熔箱的顶部转动安装有两组转动杆,转动杆的外壁固定安装有搅拌杆,伺服电机的输出轴与其中一组转动杆的顶端固定安装,用于对合金热熔箱内部合金进行搅拌,驱使合金混合均匀。[0011] 优选的,两组所述转动杆的外壁均套设有第一皮带轮与第二皮带轮,第一皮带轮与第二皮带轮的外壁均套设有传动皮带,且第一皮带轮与第二皮带轮通过传动皮带进行传动连接,使得伺服电机驱使两组转动杆同时转动。[0012] 优选的,所述注塑模具开设有第一冷却腔,模具盖板开设有第二冷却腔,第一冷却腔与第二冷却腔的一端螺纹连接有第一伸缩管,第二冷却腔的另一端螺纹连接有排水软管,第一冷却腔的另一端螺纹连接有第二伸缩管,固定底座的顶部固定安装有输水泵,输水泵的输出端与第二伸缩管的一端螺纹连接,且输水泵的输入端螺纹连接有抽水软管,用于将冷却水输送至第一冷却腔与第二冷却腔的内部,使得冷却水能够对注塑模具与模具盖板进行吸热,加快降低注塑模具内部合金温度,用于提高合金浇铸成型速度,提高工件生产效率。[0013] 优选的,所述合金热熔箱的顶部外壁固定安装有加压泵,加压泵的输出端固定连接有输气管,输气管的一端贯穿合金热熔箱的顶部并与合金热熔箱的内部相通,用于对合金热熔箱的内部增压,通过大气压力驱使合金液通过浇铸管注入注塑模具当中。[0014] 优选的,所述合金热熔箱的内侧与浇铸管的内侧均设置有加热丝,合金热熔箱的外壁与浇铸管的外壁均设置有保温层,加热丝用于对浇铸管的内部与合金热熔箱的内部进行加热,驱使浇铸管内部、合金热熔箱内部保持在指定的温度范围内,保温层用于避免合金发生冷凝堵塞,保障合金液能够顺利浇铸于注塑模具的内部。[0015] 与现有技术相比,本发明的有益效果是:[0016] (1)、该铝基中间合金浇铸成型装置,通过驱动结构和联动组件的配合使用,在对合金浇铸浇铸前,可以驱使浇铸管与模具盖板向下移动,驱使注塑模具向上移动,使得注塑模具、模具盖板、浇铸管组合为一个整体,便于合金浇铸于注塑模具与模具盖板当中,而且在对合金浇铸浇铸后,还可以驱使注塑模具、模具盖板、浇铸管进行分离,再通过推料组件的配合使用,还能够将注塑模具内的成型的合金从注塑模具的内侧顶出,便于工作人员对注塑模具内部的成型合金进行取料。[0017] (2)、该铝基中间合金浇铸成型装置,向合金热熔箱的内侧与浇铸管的内侧设置加热丝,能够对浇铸管的内部与合金热熔箱的内部进行加热,驱使浇铸管内部、合金热熔箱内部保持在指定的温度范围内,避免合金发生冷凝堵塞,保障合金液能够顺利浇铸于注塑模具的内部。[0018] (3)、该铝基中间合金浇铸成型装置,通过第一伸缩管、输水泵、第二伸缩管和抽水软管的配合使用,可以将冷却水输送至第一冷却腔与第二冷却腔的内部,使得冷却水能够对注塑模具与模具盖板进行吸热,加快降低注塑模具内部合金温度,用于提高合金浇铸成型速度,提高工件生产效率。附图说明[0019] 下面结合附图和实施例对本发明进一步地说明:[0020] 图1为本发明的结构示意图;[0021] 图2为图1的A部放大图;[0022] 图3为图1的B部放大图;[0023] 图4为本发明的另一侧结构示意图;[0024] 图5为本发明合金热熔箱与防护盒的剖视图;[0025] 图6为本发明模具盖板的剖视图;[0026] 图7为本发明注塑模具的剖视图;[0027] 图8为本发明合金浇铸使用图。[0028] 附图标记:1、固定底座;2、支撑杆;3、固定顶板;4、注塑模具;5、模具盖板;6、第一导向板;7、第二导向板;8、固轴杆;9、固定轴;10、传动齿轮;11、第一齿条杆;12、第二齿条杆;13、连接板;14、T型活动杆;15、推动弹簧;16、浇铸管;17、密封块;18、导向杆;19、顶料板;20、定位板;21、复位弹簧;22、第一冷却腔;23、第二冷却腔;24、第一伸缩管;25、输水泵;26、第二伸缩管;27、抽水软管;28、合金热熔箱;29、密封盖板;30、手拉块;31、安装轴;32、凸轮块;33、防护盒;34、伺服电机;35、转动杆;36、搅拌杆;37、第一皮带轮;38、第二皮带轮;39、传动皮带;40、加压泵;41、输气管。具体实施方式[0029] 本部分将详细描述本发明的具体实施例,本发明之较佳实施例在附图中示出,附图的作用在于用图形补充说明书文字部分的描述,使人能够直观地、形象地理解本发明的每个技术特征和整体技术方案,但其不能理解为对本发明保护范围的限制。[0030] 在本发明的描述中,需要理解的是,涉及到方位描述,例如上、下、前、后、左、右等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。[0031] 在本发明的描述中,大于、小于、超过等理解为不包括本数,以上、以下、以内等理解为包括本数。如果有描述到第一、第二只是用于区分技术特征为目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量或者隐含指明所指示的技术特征的先后关系。[0032] 本发明的描述中,除非另有明确的限定,设置、安装、连接等词语应做广义理解,所属技术领域技术人员可以结合技术方案的具体内容合理确定上述词语在本发明中的具体含义。[0033] 本发明提供一种技术方案:一种铝基中间合金浇铸成型装置,包括固定底座1,请参阅图1、图4‑5,固定底座1的顶部固定安装有支撑杆2,支撑杆2的顶端固定安装有固定顶板3,固定顶板3的中心固定安装有合金热熔箱28,合金热熔箱28的底部呈圆锥形设置,固定底座1与固定顶板3之间设置有注塑模具4与模具盖板5,模具盖板5位于注塑模具4的上方,注塑模具4的两侧均固定安装有第二导向板7,模具盖板5的两侧均固定安装有第一导向板6,且第一导向板6与第二导向板7均滑动安装于支撑杆2的外壁,还包括滑动安装于合金热熔箱28底部的浇铸管16,浇铸管16设置有电磁阀,安装于浇铸管16与模具盖板5上的驱动结构,通过驱动结构用于驱使浇铸管16与模具盖板5进行下降,开设于模具盖板5中心的注塑口,固定安装于浇铸管16外壁的密封块17,通过密封块17增加浇铸管16与注塑口之间的密封性,安装于第一导向板6与第二导向板7之间的联动组件,通过联动组件,使得模具盖板5进行升降的过程中,驱使第一导向板6相对于模具盖板5进行反向移动,设置于注塑模具4底部的两组推料组件,通过两组推动组件,使得模具盖板5在继续下降的过程中,用于将注塑模具4内部的工件顶出。[0034] 请继续参阅图1、图4‑5,驱动结构包括第二齿条杆12、连接板13、T型活动杆14和推动弹簧15,第二齿条杆12有两组均固定安装于固定顶板3上,连接板13固定安装于两组第二齿条杆12的自由端,T型活动杆14有两组均滑动安装有连接板13上,且T型活动杆14的底端固定安装于模具盖板5的底部,推动弹簧15有两组分别套设于两组T型活动杆14的外壁,且连接板13固定安装于浇铸管16的外壁,将铝基放至注塑模具4的内侧,通过启动第二齿条杆12,第二齿条杆12的自由端驱使连接板13、T型活动杆14、推动弹簧15、浇铸管16、模具盖板5、第一导向板6、第二齿条杆12进行下降,而第二齿条杆12的下降驱使传动齿轮10进行转动,传动齿轮10的转动驱使第一齿条杆11相对与第二齿条杆12进行上升,而第一齿条杆11的上升驱使第二导向板7、注塑模具4进行上升,进而驱使模具盖板5盖于注塑模具4的顶部,随着第二齿条杆12的自由端的推动,第二齿条杆12的自由端驱使连接板13、浇铸管16、密封块17向下移动,使得浇铸管16的底端与密封块17插于注塑口内,使得注塑模具4、模具盖板5、浇铸管16组合为一个整体,便于合金浇铸于注塑模具4与模具盖板5当中,而且在对合金浇铸浇铸后,还可以驱使注塑模具4、模具盖板5、浇铸管16进行分离。[0035] 请参阅图1、图3‑5,联动组件包括固轴杆8、固定轴9、传动齿轮10、第一齿条杆11和第二齿条杆12,固轴杆8固定安装于支撑杆2的外壁,固定轴9固定安装于固轴杆8的一侧,传动齿轮10转动安装于固定轴9的外壁,第一齿条杆11固定安装于第二导向板7的顶部,第二齿条杆12固定安装于第一导向板6的底部,且第一导向板6与第二导向板7均开设有滑槽,第一齿条杆11与第二齿条杆12分别滑动安装于两组滑槽内,且第一齿条杆11、第二齿条杆12均与传动齿轮10相啮合,驱动结构驱使模具盖板5进行升降的过程中,用于驱使注塑模具4与模具盖板5相对移动,能够对注塑模具4与模具盖板5组装与分离,便于合金进行浇铸脱模。[0036] 请参阅图1、图4,推料组件包括导向杆18、顶料板19、定位板20和复位弹簧21,注塑模具4的底部开设有导向槽,注塑模具4的内侧底部开设有固定槽,且固定槽与导向槽相通,导向杆18滑动安装于导向槽内,顶料板19位于固定槽内,且顶料板19固定安装于导向杆18的顶端,定位板20固定安装于导向杆18的底端,复位弹簧21套设于导向杆18的外侧,待合金冷却一定时间后,通过启动第二齿条杆12,第二齿条杆12的自由端驱使连接板13、T型活动杆14、推动弹簧15、浇铸管16、模具盖板5、第一导向板6、第二齿条杆12进行上升,而第二齿条杆12的下降驱使传动齿轮10进行转动,传动齿轮10的转动驱使第一齿条杆11相对与第二齿条杆12进行下降,而第一齿条杆11的下降驱使第二导向板7、注塑模具4进行下降,使得注塑模具4、模具盖板5、浇铸管16分离,随着注塑模具4的下降,定位板20先会与固定底座1相接触,随着注塑模具4的继续下降,定位板20、导向杆18和顶料板19能够将冷却成型的工件从注塑模具4的内部顶部,便于工作人员对注塑模具4内部的成型合金进行取料。[0037] 请参阅图1‑2,合金热熔箱28的顶部开设有进料口,进料口的前侧铰接安装有密封盖板29,密封盖板29的顶部外壁固定安装有手拉块30,合金热熔箱28的顶部外壁固定安装有安装轴31,安装轴31的外壁固定安装有凸轮块32,通过安装轴31与凸轮块32,用于驱使密封盖板29对进料口进行密封,通过安装轴31与凸轮块32,用于将密封盖板29固定于进料口内,避免合金热熔箱28的内部气压将密封盖板29顶部进料口,保障合金热熔箱28内部气密性。[0038] 请参阅图1、图5,合金热熔箱28的顶部外壁固定安装有防护盒33,防护盒33的顶部外壁固定安装有伺服电机34,合金热熔箱28的顶部转动安装有两组转动杆35,转动杆35的外壁固定安装有搅拌杆36,伺服电机34的输出轴与其中一组转动杆35的顶端固定安装,用于对合金热熔箱28内部合金进行搅拌,驱使合金混合均匀。[0039] 请继续参阅图1、图5,两组转动杆35的外壁均套设有第一皮带轮37与第二皮带轮38,第一皮带轮37与第二皮带轮38的外壁均套设有传动皮带39,且第一皮带轮37与第二皮带轮38通过传动皮带39进行传动连接,启动伺服电机34,伺服电机34的输出轴驱使一组转动杆35、第一皮带轮37进行转动,第一皮带轮37通过传动皮带39驱使第二皮带轮38、另一组转动杆35进行转动,而两组转动杆35的转动能够驱使转动杆35外壁上的搅拌杆36对合金热熔箱28内部的合金进行搅拌,驱使合金混合均匀。[0040] 请参阅图1、图4‑7,注塑模具4开设有第一冷却腔22,模具盖板5开设有第二冷却腔23,第一冷却腔22与第二冷却腔23的一端螺纹连接有第一伸缩管24,第二冷却腔23的另一端螺纹连接有排水软管,第一冷却腔22的另一端螺纹连接有第二伸缩管26,固定底座1的顶部固定安装有输水泵25,输水泵25的输出端与第二伸缩管26的一端螺纹连接,且输水泵25的输入端螺纹连接有抽水软管27,启动加压泵40,加压泵40通过输气管41对合金热熔箱28的内部进行加压,启动浇铸管16上的电池阀,通过大气压力驱使合金热熔箱28内部的合金液注入注塑模具4的内部,通过启动输水泵25,输水泵25通过抽水软管27对冷却水进行抽取,冷却水通过输水泵25依次经过第二伸缩管26、第一冷却腔22、第一伸缩管24、第二冷却腔23、排水软管排出,冷却水经过第一冷却腔22与第二冷却腔23时,冷却水能够对注塑模具4与模具盖板5进行吸热,加快降低注塑模具4内部合金温度,用于提高合金浇铸成型速度,提高工件生产效率。[0041] 请参阅图1,合金热熔箱28的顶部外壁固定安装有加压泵40,加压泵40的输出端固定连接有输气管41,输气管41的一端贯穿合金热熔箱28的顶部并与合金热熔箱28的内部相通,用于对合金热熔箱28的内部增压,通过大气压力驱使合金液通过浇铸管16注入注塑模具4当中。[0042] 请参阅图1、图8,合金热熔箱28的内侧与浇铸管16的内侧均设置有加热丝,合金热熔箱28的外壁与浇铸管16的外壁均设置有保温层,加热丝用于对浇铸管16的内部与合金热熔箱28的内部进行加热,驱使浇铸管16内部、合金热熔箱28内部保持在指定的温度范围内,保温层用于避免合金发生冷凝堵塞,保障合金液能够顺利浇铸于注塑模具4的内部。[0043] 工作原理:将铝基放至注塑模具4的内侧,通过启动第二齿条杆12,第二齿条杆12的自由端驱使连接板13、T型活动杆14、推动弹簧15、浇铸管16、模具盖板5、第一导向板6、第二齿条杆12进行下降,而第二齿条杆12的下降驱使传动齿轮10进行转动,传动齿轮10的转动驱使第一齿条杆11相对与第二齿条杆12进行上升,而第一齿条杆11的上升驱使第二导向板7、注塑模具4进行上升,进而驱使模具盖板5盖于注塑模具4的顶部,随着第二齿条杆12的自由端的推动,第二齿条杆12的自由端驱使连接板13、浇铸管16、密封块17向下移动,使得浇铸管16的底端与密封块17插于注塑口内,通过启动加压泵40,加压泵40通过输气管41对合金热熔箱28的内部进行加压,启动浇铸管16上的电池阀,通过大气压力驱使合金热熔箱28内部的合金液注入注塑模具4的内部,通过启动输水泵25,输水泵25通过抽水软管27对冷却水进行抽取,冷却水通过输水泵25依次经过第二伸缩管26、第一冷却腔22、第一伸缩管24、第二冷却腔23、排水软管排出,冷却水经过第一冷却腔22与第二冷却腔23时,对注塑模具4与模具盖板5的热量进行吸收,加快注塑模具4内部合金冷却,待合金冷却一定时间后,通过启动第二齿条杆12,第二齿条杆12的自由端驱使连接板13、T型活动杆14、推动弹簧15、浇铸管16、模具盖板5、第一导向板6、第二齿条杆12进行上升,而第二齿条杆12的下降驱使传动齿轮10进行转动,传动齿轮10的转动驱使第一齿条杆11相对与第二齿条杆12进行下降,而第一齿条杆11的下降驱使第二导向板7、注塑模具4进行下降,使得注塑模具4、模具盖板5、浇铸管16分离,随着注塑模具4的下降,定位板20先会与固定底座1相接触,随着注塑模具4的继续下降,定位板20、导向杆18和顶料板19能够将冷却成型的工件从注塑模具4的内部顶部,便于工作人员取料,通过启动伺服电机34,伺服电机34的输出轴驱使一组转动杆35、第一皮带轮37进行转动,第一皮带轮37通过传动皮带39驱使第二皮带轮38、另一组转动杆35进行转动,而两组转动杆35的转动能够驱使转动杆35外壁上的搅拌杆36对合金热熔箱28内部的合金进行搅拌,驱使合金混合均匀。[0044] 上面结合附图对本发明实施例作了详细说明,但是本发明不限于上述实施例,在所述技术领域普通技术人员所具备的知识范围内,还可以在不脱离本发明宗旨的前提下作出各种变化。
专利地区:山东
专利申请日期:2024-06-14
专利公开日期:2024-11-22
专利公告号:CN118492315B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




