 产学研创新服务平台(全国)


一种铝合金板材冲压控制方法及系统发明专利
更新时间:2026-10-01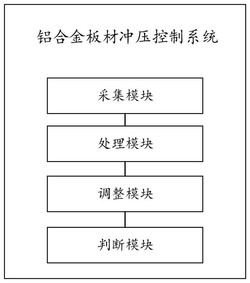 专利申请类型:发明专利;
地区:山东-济宁;
源自:济宁高价值专利检索信息库;
专利名称:一种铝合金板材冲压控制方法及系统
专利类型:发明专利
专利申请号:CN202410462197.4
专利申请(专利权)人:山东博通铝业科技股份有限公司
权利人地址:山东省济宁市梁山县梁山街道工业园区东风路中段
专利发明(设计)人:艾兴通,苗宪利,吴同兵
专利摘要:本发明涉及高强铝合金冲压控制技术领域,具体提出了一种铝合金板材冲压控制方法及系统,该系统包括:采集单元采集表面平整度判断是否对铝合金板材进行表面处理;处理单元采集厚度数据并确定加工冲头的冲击力与下压速度;控制加工冲头将加热后的待冲压板材压入加工模具,并采集板材表面的温度数据判断是否对冲击力或下压速度进行调整;当判定进行调整时,调整单元获得调整后的冲击力或调整后的下压速度继续进行冲压操作;判断单元采集回弹力判断是否进行后热处理;判断单元采集冲压完成后板材表面的图像数据判断冲压板材是否合格。该系统实现了智能化、高效化的高强铝合金板材冲压加工,减小了回弹力对加工精度的影响。
主权利要求:
1.一种铝合金板材冲压控制系统,其特征在于,包括:
采集单元,被配置为采集铝合金板材的表面平整度,将所述表面平整度与预设平整度阈值进行比对,根据比对结果判断是否对所述铝合金板材进行表面处理;所述采集单元还被配置为当判定对所述铝合金板材进行表面处理时,使用平行模具对所述铝合金板材进行冲压,以使得所述铝合金板材的表面平整度合格;
处理单元,被配置为采集待冲压板材的厚度数据,根据所述厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度;并在确定所述冲击力与下压速度后将加热后的待冲压板材移动至目标位置,控制所述加工冲头向下运动将所述加热后的待冲压板材压入加工模具,并基于所述加工模具表面的温度传感器获取冲压时板材表面的温度数据,根据所述温度数据判断是否对所述冲击力或下压速度进行调整;
调整单元,被配置为当所述处理单元判定对所述冲击力或下压速度进行调整时,所述调整单元获得调整后的冲击力或调整后的下压速度继续进行冲压操作;
判断单元,被配置为冲压完成后控制所述加工冲头位置不变,直至冲压后板材恢复至室温,基于加工冲头表面的压力传感器采集冲压后板材作用在所述加工冲头的回弹力,根据所述回弹力判断是否进行后热处理;所述判断单元还被配置为在确定是否进行后热处理后,控制所述加工冲头复位,并采集冲压完成后板材表面的图像数据,对所述图像数据进行解析判断冲压板材是否合格;
所述采集单元根据比对结果判断是否对所述铝合金板材进行表面处理时,包括:当所述表面平整度低于所述平整度阈值时,所述采集单元判定不对所述铝合金板材进行表面处理;
当所述表面平整度大于或等于所述平整度阈值时,所述采集单元判定对所述铝合金板材进行表面处理;
当所述采集单元判定对所述铝合金板材进行表面处理时,包括:
所述采集单元根据所述表面平整度与平整度阈值获得平整度差值ΔD,所述采集单元将所述平整度差值ΔD与预先设定的第一预设平整度差值ΔD1和第二预设平整度差值ΔD2进行比对,ΔD1<ΔD2,根据比对结果确定平行模具冲头的下压距离;
在第一平整度差值比对结果下,所述采集单元确定平行模具冲头的下压距离为第一预设距离L1;
在第二平整度差值比对结果下,所述采集单元确定平行模具冲头的下压距离为第二预设距离L2;
在第三平整度差值比对结果下,所述采集单元确定平行模具冲头的下压距离为第三预设距离L3;
其中,所述第一平整度差值比对结果为ΔD≤ΔD1,所述第二平整度差值比对结果为ΔD1<ΔD≤ΔD2,所述第三平整度差值比对结果为ΔD2<ΔD;0<L1<L2<L3;
所述处理单元根据所述厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度时,包括:所述处理单元根据所述厚度数据与加工后厚度数据获得加工厚度H,将所述加工厚度H与预先设定的第一预设加工厚度H1和第二预设加工厚度H2进行比对,H1<H2,根据比对结果确定加工冲头的冲击力与下压速度;
在第一加工厚度比对结果下,所述处理单元确定所述加工冲头的冲击力为第一预设冲击力N1,确定所述下压速度为第一预设下压速度S1;
在第二加工厚度比对结果下,所述处理单元确定所述加工冲头的冲击力为第二预设冲击力N2,确定所述下压速度为第二预设下压速度S2;
在第三加工厚度比对结果下,所述处理单元确定所述加工冲头的冲击力为第三预设冲击力N3,确定所述下压速度为第三预设下压速度S3;
其中,所述第一加工厚度比对结果为H≤H1,所述第二加工厚度比对结果为H1<H≤H2,所述第三加工厚度比对结果为H2<H;N1<N2<N3,S1>S2>S3;
当所述处理单元确定所述加工冲头的冲击力为第i预设冲击力Ni,下压速度为第i预设下压速度Si后,根据所述温度数据判断是否对所述冲击力或下压速度进行调整时,包括:所述处理单元根据所述温度数据获得各所述温度传感器处板材表面的温度变化速率V,将最大温度变化速率Vmax与温度变化速率阈值V0进行比对,根据比对结果判断是否对下压速度Si进行调整;
当Vmax>V0时,所述处理单元判定板材冲压过程形变速率过慢导致热量堆积,对下压速度Si进行调整;
当Vmax≤V0时,所述处理单元判定不对下压速度Si进行调整;
当判定对所述下压速度Si进行调整时,所述处理单元根据所述最大温度变化速率Vmax与温度变化速率阈值V0获得速率差值ΔV,ΔV=Vmax‑V0,所述处理单元根据所述速率差值ΔV确定速率调整系数A对下压速度Si进行调整,所述速率调整系数A与速率差值ΔV成正比关系,且1.2>A>1;
当所述处理单元确定所述加工冲头的冲击力为第i预设冲击力Ni,下压速度为第i预设下压速度Si后,根据所述温度数据判断是否对所述冲击力或下压速度进行调整时,还包括:当所述处理单元检测到以当前冲击力无法继续运行所述加工冲头时,所述处理单元检测所述加工模具内各所述温度传感器的温度数据;
当存在一所述温度传感器的温度数据与最大温度数据之差大于温度阈值时,所述处理单元判定板材冲压变形不足,对冲击力Ni进行调整;
当所有所述温度传感器的温度数据与最大温度数据之差均小于或等于温度阈值时,所述处理单元判定不对冲击力Ni进行调整;
当判定对冲击力Ni进行调整时,所述处理单元获取温度数据与最大温度数据之差大于温度阈值的温度传感器个数,根据所述温度传感器个数获取低温面积占比,根据所述低温面积占比选取冲击力调整系数B比对冲击力Ni进行调整,所述冲击力调整系数B与所述低温面积占比成正比关系,且1.5>B>1;
所述判断单元根据所述回弹力判断是否进行后热处理时,包括:
所述判断单元将所述回弹力与预设回弹力阈值进行比对,根据比对结果判断是否进行后热处理;
当所述回弹力大于预设回弹力阈值时,判定冲压后板材内应力较大进行后热处理;
当所述回弹力小于或等于回弹力阈值时,判定不进行后热处理。
2.根据权利要求1所述的铝合金板材冲压控制系统,其特征在于,当所述判断单元判定进行后热处理时,包括:所述判断单元根据所述回弹力与预设回弹力阈值获得回弹力差值,将所述回弹力差值与预先设定的第一预设回弹力差值和第二预设回弹力差值进行比对,第一预设回弹力差值小于第二预设回弹力差值,根据比对结果确定所述加工模具的加热时间;
当回弹力差值小于或等于第一预设回弹力差值时,所述判断单元确定所述加工模具的加热时间为第一预设加热时间T1;
当回弹力差值大于第一预设回弹力差值且小于或等于第二预设回弹力差值时,所述判断单元确定所述加工模具的加热时间为第二预设加热时间T2;
当回弹力差值大于第二预设回弹力差值时,所述判断单元确定所述加工模具的加热时间为第三预设加热时间T3;
其中,T1<T2<T3。
3.根据权利要求2所述的铝合金板材冲压控制系统,其特征在于,所述判断单元对所述图像数据进行解析判断冲压板材是否合格时,包括:向冲压完成后板材表面涂覆荧光液,并放置在紫光灯下照射,采集紫光灯下的图像数据,并对所述图像数据进行解析;
当存在明显线状或细长光斑时,判定冲压板材表面存在裂纹,所述判断单元判定所述冲压板材不合格;
当存在圆形或椭圆形光斑时,判定冲压板材表面存在鼓包,所述判断单元判定所述冲压板材不合格;
当板材表面光斑均匀时,所述判断单元判定所述冲压板材合格。
4.一种铝合金板材冲压控制方法,应用于如权利要求1‑3任一项所述的铝合金板材冲压控制系统,其特征在于,包括:采集铝合金板材的表面平整度,将所述表面平整度与预设平整度阈值进行比对,根据比对结果判断是否对所述铝合金板材进行表面处理;当判定对所述铝合金板材进行表面处理时,使用平行模具对所述铝合金板材进行冲压,以使得所述铝合金板材的表面平整度合格;
采集待冲压板材的厚度数据,根据所述厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度;并在确定所述冲击力与下压速度后将加热后的待冲压板材移动至目标位置,控制所述加工冲头向下运动将所述加热后的待冲压板材压入加工模具,并基于所述加工模具表面的温度传感器获取冲压时板材表面的温度数据,根据所述温度数据判断是否对所述冲击力或下压速度进行调整;
当判定对所述冲击力或下压速度进行调整时,获得调整后的冲击力或调整后的下压速度继续进行冲压操作;
冲压完成后控制所述加工冲头位置不变,直至冲压后板材恢复至室温,基于加工冲头表面的压力传感器采集冲压后板材作用在所述加工冲头的回弹力,根据所述回弹力判断是否进行后热处理;
在确定是否进行后热处理后,控制所述冲头复位,并采集冲压完成后板材表面的图像数据,对所述图像数据进行解析判断冲压板材是否合格。 说明书 : 一种铝合金板材冲压控制方法及系统技术领域[0001] 本发明涉及高强铝合金冲压控制技术领域,具体而言,涉及一种铝合金板材冲压控制方法及系统。背景技术[0002] 航空航天用高强铝合金通过冲压加工,能够有效地将铝合金板材塑造成各种复杂的结构零部件,如机翼、机身构件等。冲压加工可以精确地控制材料的形状和尺寸,使得铝合金锻件在航空航天领域中具备优异的强度、轻量化和耐腐蚀性能,从而提高飞行器的性能和安全性。[0003] 高强铝合金因其在航空航天领域的关键作用,对尺寸精度要求较高。然而,冲压加工过程中会造成内部应力,导致板材产生回弹现象,严重影响了尺寸精度和形状稳定性。目前,通常采用多次冲压进行修正以解决回弹问题,但这种方法不仅工序繁琐,时间成本高,还可能增加材料损耗和能源浪费。[0004] 因此,有必要设计一种铝合金板材冲压控制方法及系统用以解决当前面临的问题。发明内容[0005] 鉴于此,本发明提出了一种铝合金板材冲压控制方法及系统,旨在解决当前高强铝合金冲压加工中因材料回弹造成生产工序增加,生产效率低且操作繁琐的问题。[0006] 一个方面,本发明提出了一种铝合金板材冲压控制系统,包括:[0007] 采集单元,被配置为采集铝合金板材的表面平整度,将所述表面平整度与预设平整度阈值进行比对,根据比对结果判断是否对所述铝合金板材进行表面处理;所述采集单元还被配置为当判定对所述铝合金板材进行表面处理时,使用平行模具对所述铝合金板材进行冲压,以使得所述铝合金板材的表面平整度合格;[0008] 处理单元,被配置为采集待冲压板材的厚度数据,根据所述厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度;并在确定所述冲击力与下压速度后将加热后的待冲压板材移动至目标位置,控制所述加工冲头向下运动将所述加热后的待冲压板材压入加工模具,并基于所述加工模具表面的温度传感器获取冲压时板材表面的温度数据,根据所述温度数据判断是否对所述冲击力或下压速度进行调整;[0009] 调整单元,被配置为当所述处理单元判定对所述冲击力或下压速度进行调整时,所述调整单元获得调整后的冲击力或调整后的下压速度继续进行冲压操作;[0010] 判断单元,被配置为冲压完成后控制所述加工冲头位置不变,直至冲压后板材恢复至室温,基于加工冲头表面的压力传感器采集冲压后板材作用在所述加工冲头的回弹力,根据所述回弹力判断是否进行后热处理;所述判断单元还被配置为在确定是否进行后热处理后,控制所述加工冲头复位,并采集冲压完成后板材表面的图像数据,对所述图像数据进行解析判断冲压板材是否合格。[0011] 进一步的,所述采集单元根据比对结果判断是否对所述铝合金板材进行表面处理时,包括:[0012] 当所述表面平整度低于所述平整度阈值时,所述采集单元判定不对所述铝合金板材进行表面处理;[0013] 当所述表面平整度大于或等于所述平整度阈值时,所述采集单元判定对所述铝合金板材进行表面处理。[0014] 进一步的,当所述采集单元判定对所述铝合金板材进行表面处理时,包括:[0015] 所述采集单元根据所述表面平整度与平整度阈值获得平整度差值ΔD,所述采集单元将所述平整度差值ΔD与预先设定的第一预设平整度差值ΔD1和第二预设平整度差值ΔD2进行比对,ΔD1<ΔD2,根据比对结果确定平行模具冲头的下压距离;[0016] 在第一平整度差值比对结果下,所述采集单元确定平行模具冲头的下压距离为第一预设距离L1;[0017] 在第二平整度差值比对结果下,所述采集单元确定平行模具冲头的下压距离为第二预设距离L2;[0018] 在第三平整度差值比对结果下,所述采集单元确定平行模具冲头的下压距离为第三预设距离L3;[0019] 其中,所述第一平整度差值比对结果为ΔD≤ΔD1,所述第二平整度差值比对结果为ΔD1<ΔD≤ΔD2,所述第三平整度差值比对结果为ΔD2<ΔD;0<L1<L2<L3。[0020] 进一步的,所述处理单元根据所述厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度时,包括:[0021] 所述处理单元根据所述厚度数据与加工后厚度数据获得加工厚度H,将所述加工厚度H与预先设定的第一预设加工厚度H1和第二预设加工厚度H2进行比对,H1<H2,根据比对结果确定加工冲头的冲击力与下压速度;[0022] 在第一加工厚度比对结果下,所述处理单元确定所述加工冲头的冲击力为第一预设冲击力N1,确定所述下压速度为第一预设下压速度S1;[0023] 在第二加工厚度比对结果下,所述处理单元确定所述加工冲头的冲击力为第二预设冲击力N2,确定所述下压速度为第二预设下压速度S2;[0024] 在第三加工厚度比对结果下,所述处理单元确定所述加工冲头的冲击力为第三预设冲击力N3,确定所述下压速度为第三预设下压速度S3;[0025] 其中,所述第一加工厚度比对结果为H≤H1,所述第二加工厚度比对结果为H1<H≤H2,所述第三加工厚度比对结果为H2<H;N1<N2<N3,S1>S2>S3。[0026] 进一步的,当所述处理单元确定所述加工冲头的冲击力为第i预设冲击力Ni,下压速度为第i预设下压速度Si后,根据所述温度数据判断是否对所述冲击力或下压速度进行调整时,包括:[0027] 所述处理单元根据所述温度数据获得各所述温度传感器处板材表面的温度变化速率V,将最大温度变化速率Vmax与温度变化速率阈值V0进行比对,根据比对结果判断是否对下压速度Si进行调整;[0028] 当Vmax>V0时,所述处理单元判定板材冲压过程形变速率过慢导致热量堆积,对下压速度Si进行调整;[0029] 当Vmax≤V0时,所述处理单元判定不对下压速度Si进行调整;[0030] 当判定对所述下压速度Si进行调整时,所述处理单元根据所述最大温度变化速率Vmax与温度变化速率阈值V0获得速率差值ΔV,ΔV=Vmax‑V0,所述处理单元根据所述速率差值ΔV确定速率调整系数A对下压速度Si进行调整,所述速率调整系数A与速率差值ΔV成正比关系,且1.2>A>1。[0031] 进一步的,当所述处理单元确定所述加工冲头的冲击力为第i预设冲击力Ni,下压速度为第i预设下压速度Si后,根据所述温度数据判断是否对所述冲击力或下压速度进行调整时,还包括:[0032] 当所述处理单元检测到以当前冲击力无法继续运行所述加工冲头时,所述处理单元检测所述加工模具内各所述温度传感器的温度数据;[0033] 当存在一所述温度传感器的温度数据与最大温度数据之差大于温度阈值时,所述处理单元判定板材冲压变形不足,对冲击力Ni进行调整;[0034] 当所有所述温度传感器的温度数据与最大温度数据之差均小于或等于温度阈值时,所述处理单元判定不对冲击力Ni进行调整;[0035] 当判定对冲击力Ni进行调整时,所述处理单元获取温度数据与最大温度数据之差大于温度阈值的温度传感器个数,根据所述温度传感器个数获取低温面积占比,根据所述低温面积占比选取冲击力调整系数B比对冲击力Ni进行调整,所述冲击力调整系数B与所述低温面积占比成正比关系,且1.5>B>1。[0036] 进一步的,所述判断单元根据所述回弹力判断是否进行后热处理时,包括:[0037] 所述判断单元将所述回弹力与预设回弹力阈值进行比对,根据比对结果判断是否进行后热处理;[0038] 当所述回弹力大于预设回弹力阈值时,判定冲压后板材内应力较大进行后热处理;[0039] 当所述回弹力小于或等于回弹力阈值时,判定不进行后热处理。[0040] 进一步的,当所述判断单元判定进行后热处理时,包括:[0041] 所述判断单元根据所述回弹力与预设回弹力阈值获得回弹力差值,将所述回弹力差值与预先设定的第一预设回弹力差值和第二预设回弹力差值进行比对,第一预设回弹力差值小于第二预设回弹力差值,根据比对结果确定所述加工模具的加热时间;[0042] 当回弹力差值小于或等于第一预设回弹力差值时,所述判断单元确定所述加工模具的加热时间为第一预设加热时间T1;[0043] 当回弹力差值大于第一预设回弹力差值且小于或等于第二预设回弹力差值时,所述判断单元确定所述加工模具的加热时间为第二预设加热时间T2;[0044] 当回弹力差值大于第二预设回弹力差值时,所述判断单元确定所述加工模具的加热时间为第三预设加热时间T3;[0045] 其中,T1<T2<T3。[0046] 进一步的,所述判断单元对所述图像数据进行解析判断冲压板材是否合格时,包括:[0047] 向冲压完成后板材表面涂覆荧光液,并放置在紫光灯下照射,采集紫光灯下的图像数据,并对所述图像数据进行解析;[0048] 当存在明显线状或细长光斑时,判定冲压板材表面存在裂纹,所述判断单元判定所述冲压板材不合格;[0049] 当存在圆形或椭圆形光斑时,判定冲压板材表面存在鼓包,所述判断单元判定所述冲压板材不合格;[0050] 当板材表面光斑均匀时,所述判断单元判定所述冲压板材合格。[0051] 与现有技术相比,本发明的有益效果在于:通过采集铝合金板材的表面平整度和厚度数据,结合预设平整度阈值和加工后厚度数据,实现对冲压过程中加工冲头的冲击力和下压速度的智能调整。同时,利用温度传感器监测冲压过程中板材表面的温度变化,根据温度数据调整冲击力或下压速度,有效解决了冲压过程中板材回弹的问题。此外,通过后热处理判断,根据冲压后板材的回弹力判断是否需要进行后热处理,根据冲压后板材的回弹力判断是否需要进行后热处理,充分消除了冲压加工后的残余应力,进一步减小加工时的回弹力,从而提高板材加工精度,避免了多次加工造成的资源浪费。[0052] 另一方面,本发明还提出了一种铝合金板材冲压控制方法,应用于上述铝合金板材冲压控制系统,包括:[0053] 采集铝合金板材的表面平整度,将所述表面平整度与预设平整度阈值进行比对,根据比对结果判断是否对所述铝合金板材进行表面处理;当判定对所述铝合金板材进行表面处理时,使用平行模具对所述铝合金板材进行冲压,以使得所述铝合金板材的表面平整度合格;[0054] 采集待冲压板材的厚度数据,根据所述厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度;并在确定所述冲击力与下压速度后将加热后的待冲压板材移动至目标位置,控制所述加工冲头向下运动将所述加热后的待冲压板材压入加工模具,并基于所述加工模具表面的温度传感器获取冲压时板材表面的温度数据,根据所述温度数据判断是否对所述冲击力或下压速度进行调整;[0055] 当判定对所述冲击力或下压速度进行调整时,获得调整后的冲击力或调整后的下压速度继续进行冲压操作;[0056] 冲压完成后控制所述加工冲头位置不变,直至冲压后板材恢复至室温,基于加工冲头表面的压力传感器采集冲压后板材作用在所述加工冲头的回弹力,根据所述回弹力判断是否进行后热处理;[0057] 在确定是否进行后热处理后,控制所述冲头复位,并采集冲压完成后板材表面的图像数据,对所述图像数据进行解析判断冲压板材是否合格。[0058] 可以理解的是,上述铝合金板材冲压控制方法及系统具备相同的有益效果,在此不再赘述。附图说明[0059] 通过阅读下文优选实施方式的详细描述,各种其他的优点和益处对于本领域普通技术人员将变得清楚明了。附图仅用于示出优选实施方式的目的,而并不认为是对本发明的限制。而且在整个附图中,用相同的参考符号表示相同的部件。在附图中:[0060] 图1为本发明实施例提供的铝合金板材冲压控制系统的功能框图;[0061] 图2为本发明实施例提供的铝合金板材冲压控制方法的流程图。具体实施方式[0062] 下面将参照附图更详细地描述本公开的示例性实施例。虽然附图中显示了本公开的示例性实施例,然而应当理解,可以以各种形式实现本公开而不应被这里阐述的实施例所限制。相反,提供这些实施例是为了能够更透彻地理解本公开,并且能够将本公开的范围完整地传达给本领域的技术人员。需要说明的是,在不冲突的情况下,本发明中的实施例及实施例中的特征可以相互组合。下面将参考附图并结合实施例来详细说明本发明。[0063] 参阅图1所示,本实施例提供了一种铝合金板材冲压控制系统,包括:采集单元、处理单元、调整单元和判断单元。其中,[0064] 采集单元被配置为采集铝合金板材的表面平整度,将表面平整度与预设平整度阈值进行比对,根据比对结果判断是否对铝合金板材进行表面处理。采集单元还被配置为当判定对铝合金板材进行表面处理时,使用平行模具对铝合金板材进行冲压,以使得铝合金板材的表面平整度合格。[0065] 处理单元被配置为采集待冲压板材的厚度数据,根据厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度。并在确定冲击力与下压速度后将加热后的待冲压板材移动至目标位置,控制加工冲头向下运动将加热后的待冲压板材压入加工模具,并基于加工模具表面的温度传感器获取冲压时板材表面的温度数据,根据温度数据判断是否对冲击力或下压速度进行调整。[0066] 调整单元被配置为当处理单元判定对冲击力或下压速度进行调整时,调整单元获得调整后的冲击力或调整后的下压速度继续进行冲压操作。[0067] 判断单元被配置为冲压完成后控制加工冲头位置不变,直至冲压后板材恢复至室温,基于加工冲头表面的压力传感器采集冲压后板材作用在加工冲头的回弹力,根据回弹力判断是否进行后热处理。判断单元还被配置为在确定是否进行后热处理后,控制加工冲头复位,并采集冲压完成后板材表面的图像数据,对图像数据进行解析判断冲压板材是否合格。[0068] 具体而言,加热后的待冲压板材,加热温度为450℃,采集单元检测板材的表面平整度,若不符合预设要求,则进行表面处理;处理单元根据板材厚度数据确定加工冲头的冲击力和下压速度,并控制加热后的待冲压板材移动至目标位置,进行冲压操作。同时,利用加工模具表面的温度传感器获取板材表面的温度数据,根据温度变化判断是否需要调整冲击力或下压速度。若需要调整,则调整单元负责继续冲压操作。判断单元在冲压完成后监测板材的回弹力,根据回弹力判断是否进行后热处理。判断单元还负责对冲压完成后板材表面的图像数据进行解析,以判断板材是否合格。[0069] 可以理解的是,实时监测铝合金板材的表面平整度,并根据预设的平整度阈值进行比对,从而及时判断是否需要进行表面处理,保证产品的质量。当需要进行表面处理时,通过加工操作来使得铝合金板材的表面平整度达到合格标准。保证进行模具冲压时冲压头与模具充分贴合,板材受力均匀。根据待冲压板材的厚度数据和加工后的厚度数据,自动确定加工冲头的冲击力和下压速度,实现了冲压过程中参数的智能调节和优化。通过监测冲压后板材的回弹力,判断是否需要进行后热处理,有利于及时消除板材的残余应力,提高产品的加工精度和稳定性。通过采集板材表面的图像数据,并进行解析判断板材的质量,进一步确保产品的质量。[0070] 在本申请的一些实施例中,采集单元根据比对结果判断是否对铝合金板材进行表面处理时,包括:当表面平整度低于平整度阈值时,采集单元判定不对铝合金板材进行表面处理。当表面平整度大于或等于平整度阈值时,采集单元判定对铝合金板材进行表面处理。[0071] 在本申请的一些实施例中,当采集单元判定对铝合金板材进行表面处理时,包括:采集单元根据表面平整度与平整度阈值获得平整度差值ΔD,采集单元将平整度差值ΔD与预先设定的第一预设平整度差值ΔD1和第二预设平整度差值ΔD2进行比对,ΔD1<ΔD2,根据比对结果确定平行模具冲头的下压距离。[0072] 具体而言,在第一平整度差值比对结果下,采集单元确定平行模具冲头的下压距离为第一预设距离L1。在第二平整度差值比对结果下,采集单元确定平行模具冲头的下压距离为第二预设距离L2。在第三平整度差值比对结果下,采集单元确定平行模具冲头的下压距离为第三预设距离L3。其中,第一平整度差值比对结果为ΔD≤ΔD1,第二平整度差值比对结果为ΔD1<ΔD≤ΔD2,第三平整度差值比对结果为ΔD2<ΔD。0<L1<L2<L3。[0073] 具体而言,第一预设平整度差值ΔD1=0.05mm,第二预设平整度差值ΔD2=0.1mm。第一预设距离L1=2mm,第二预设距离L2=3mm,第三预设距离L3=4mm。当ΔD≤0.05mm时,下压距离为2mm。当0.05mm<ΔD≤0.1mm时,下压距离为3mm。当ΔD>0.1mm时,下压距离为4mm。[0074] 可以理解的是,表面平整度是指材料表面的平坦程度,对于冲压加工而言,这一因素至关重要,因为它直接影响到最终产品的质量和尺寸精度。平整度越大说明板材平面与标准平面的高度差值越大,板材平面越不平整。通过测量表面平整度与预设平整度阈值之间的差值,可以判断板材的表面情况是否符合要求。如果差值较小,说明表面相对平整,不需要进行过多的调整;而如果差值较大,则需要采取措施调整冲压过程中的参数,以提高表面平整度。根据不同的差值比对结果确定平行模具的下压距离,是为了在调整平整度过程中实时使铝合金板材的表面能够达到预期的平整度。通过调整模具的下压距离,可以改变板材受压程度和加工力度,从而达到最佳的调整效果,根据不同情况进行智能判断和调整加工参数,确保了加工过程的精准度和稳定性。[0075] 在本申请的一些实施例中,处理单元根据厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度时,包括:处理单元根据厚度数据与加工后厚度数据获得加工厚度H,将加工厚度H与预先设定的第一预设加工厚度H1和第二预设加工厚度H2进行比对,H1<H2,根据比对结果确定加工冲头的冲击力与下压速度。[0076] 具体而言,在第一加工厚度比对结果下,处理单元确定加工冲头的冲击力为第一预设冲击力N1,确定下压速度为第一预设下压速度S1。在第二加工厚度比对结果下,处理单元确定加工冲头的冲击力为第二预设冲击力N2,确定下压速度为第二预设下压速度S2。在第三加工厚度比对结果下,处理单元确定加工冲头的冲击力为第三预设冲击力N3,确定下压速度为第三预设下压速度S3。其中,第一加工厚度比对结果为H≤H1,第二加工厚度比对结果为H1<H≤H2,第三加工厚度比对结果为H2<H。N1<N2<N3,S1>S2>S3。[0077] 可以理解的是,例如,第一预设加工厚度差值H1=5mm;第二预设加工厚度差值H26=10mm。当H≤H1时,确定加工冲头的冲击力为30*10Pa*MN,下压速度为3mm/s;当H1<H≤H2时,确定加工冲头的冲击力为40*106Pa*MN,下压速度为2mm/s;当H2<H时,确定加工冲头的冲击力为50*106Pa*MN,下压速度为1mm/s。M为加工冲头表面积可根据加工模具进行调整。[0078] 可以理解的是,加工后厚度数据至冲压板材的目标尺寸数据。加工厚度H为待冲压板材的厚度数据与加工后厚度数据的差值。较薄的板材需要较小的冲击力和较快的下压速度,而较厚的板材则需要更大的冲击力和更慢的下压速度才能达到相同的成型效果。根据板材的加工厚度进行调整,可以使得加工过程更加高效和精确。通过实时监测和调整下压速度或冲击力,可以最大限度地减少加工过程中的能量浪费和材料损耗,提高加工效率和产品质量。[0079] 在本申请的一些实施例中,当处理单元确定加工冲头的冲击力为第i预设冲击力Ni,下压速度为第i预设下压速度Si后,根据温度数据判断是否对冲击力或下压速度进行调整时,包括:处理单元根据温度数据获得各温度传感器处板材表面的温度变化速率V,将最大温度变化速率Vmax与温度变化速率阈值V0进行比对,根据比对结果判断是否对下压速度Si进行调整。[0080] 具体而言,当Vmax>V0时,处理单元判定板材冲压过程形变速率过慢导致热量堆积,对下压速度Si进行调整。当Vmax≤V0时,处理单元判定不对下压速度Si进行调整。当判定对下压速度Si进行调整时,处理单元根据最大温度变化速率Vmax与温度变化速率阈值V0获得速率差值ΔV,ΔV=Vmax‑V0,处理单元根据速率差值ΔV确定速率调整系数A对下压速度Si进行调整,速率调整系数A与速率差值ΔV成正比关系,且1.2>A>1。[0081] 具体而言,处理单元将速率差值ΔV分别与预先设定的第一预设速率差值ΔV1和第二预设差值ΔV2进行比对,ΔV1<ΔV2,根据比对结果选取速率调整系数A对下压速度Si进行调整。当ΔV≤ΔV1时,选取第一预设速率调整系数A1对下压速度Si进行调整,获取调整后的下压速度Si*A1。当ΔV1<ΔV≤ΔV2时,选取第二预设速率调整系数A2对下压速度Si进行调整,获取调整后的下压速度Si*A2。当ΔV2<ΔV时,选取第三预设速率调整系数A3对下压速度Si进行调整,获取调整后的下压速度Si*A3。1<A1<A2<A3<1.2。[0082] 具体而言,例如温度变化速率阈值V0为3℃/s,第一预设速率差值ΔV1为1℃/s,第二预设速率差值ΔV2为2℃/s。当ΔV≤1℃/s时,选取第一预设速率调整系数A1=1.1进行调整。当1℃/s<ΔV≤2℃/s时,选取第二预设速率调整系数A1=1.12进行调整。当2℃/s<ΔV时,选取第三预设速率调整系数A1=1.18进行调整。[0083] 可以理解的是,温度变化率可以反映板材表面温度的变化速度。在冲压加工过程中,随着加工时间的推移和机械作用的影响,板材表面的温度会发生变化。温度变化率的高低能够反映出加工过程中的热量积累情况和板材的形变速度。当温度变化率较高时,意味着板材的形变速度较慢,易导致形变不均匀或热量堆积等问题。通过根据温度变化率调整下压速度,可以及时地调整加工参数,以保持加工过程的稳定性。适时地调整下压速度可以有效地控制板材的形变速度,减少加工过程中的热量堆积和不均匀形变。[0084] 在本申请的一些实施例中,当处理单元确定加工冲头的冲击力为第i预设冲击力Ni,下压速度为第i预设下压速度Si后,根据温度数据判断是否对冲击力或下压速度进行调整时,还包括:[0085] 当处理单元检测到以当前冲击力无法继续运行加工冲头时,处理单元检测加工模具内各温度传感器的温度数据。当存在一温度传感器的温度数据与最大温度数据之差大于温度阈值时,处理单元判定板材冲压变形不足,对冲击力Ni进行调整。当所有温度传感器的温度数据与最大温度数据之差均小于或等于温度阈值时,处理单元判定不对冲击力Ni进行调整。[0086] 具体而言,当判定对冲击力Ni进行调整时,处理单元获取温度数据与最大温度数据之差大于温度阈值的温度传感器个数,根据温度传感器个数获取低温面积占比,根据低温面积占比选取冲击力调整系数B比对冲击力Ni进行调整,冲击力调整系数B与低温面积占比成正比关系,且1.5>B>1。[0087] 具体而言,温度传感器设置在模具表面,当板材冲压时由于板材为加热板材并且在冲压时存在温度上升情况。因此当板材覆盖在温度传感器上时温度较高,当板材未延展到温度传感器表面时温度较低。根据低温处温度传感器占传感器总数的占比获得低温面积占比。将低温面积占比分别与第一预设面积占比和第二预设面积占比进行对比,第一预设面积占比<第二预设面积占比,根据比对结果选取冲击力调整系数对冲击力Ni进行调整。当低温面积占比≤第一预设面积占比时,选取第一预设冲击力调整系数B1对冲击力Ni进行调整,获取调整后的冲击力Ni*B1。当第一预设面积占比<低温面积占比≤第二预设面积占比时,选取第二预设冲击力调整系数B2对冲击力Ni进行调整,获取调整后的冲击力Ni*B2。当第二预设面积占比<低温面积占比时,选取第三预设冲击力调整系数B3对冲击力Ni进行调整,获取调整后的冲击力Ni*B3。其中,1<B1<B2<B3<1.5。[0088] 可以理解的是,假设第一预设面积占比为20%,第二预设面积占比为30%。第一预设冲击力调整系数B1=1.1,第二预设冲击力调整系数B2=1.2,第三预设冲击力调整系数B3=1.3。当低温面积占比≤20%时,选取第一预设冲击力调整系数B1对冲击力Ni进行调整,获取调整后的冲击力Ni*1.1;当20%<低温面积占比≤30%时,选取第二预设冲击力调整系数B2对冲击力Ni进行调整,获取调整后的冲击力Ni*1.2。当30%<低温面积占比时,选取第三预设冲击力调整系数B3对冲击力Ni进行调整,获取调整后的冲击力Ni*1.3。[0089] 可以理解的是,通过监测加工模具内部各处的温度,了解到材料的延展情况。解决了传统目视检测或是加工后进行测量等方式引起的误差以及返工情况。通过根据温度变化智能地调整冲击力,可以有效地应对材料变形不足等问题,从而提高产品的加工质量和一致性。[0090] 在本申请的一些实施例中,判断单元根据回弹力判断是否进行后热处理时,包括:判断单元将回弹力与预设回弹力阈值进行比对,根据比对结果判断是否进行后热处理。[0091] 具体而言,当回弹力大于预设回弹力阈值时,判定冲压后板材内应力较大进行后热处理。当回弹力小于或等于回弹力阈值时,判定不进行后热处理。[0092] 在本申请的一些实施例中,当判断单元判定进行后热处理时,包括:判断单元根据回弹力与预设回弹力阈值获得回弹力差值,将回弹力差值与预先设定的第一预设回弹力差值和第二预设回弹力差值进行比对,第一预设回弹力差值小于第二预设回弹力差值,根据比对结果确定加工模具的加热时间。[0093] 具体而言,当回弹力差值小于或等于第一预设回弹力差值时,判断单元确定加工模具的加热时间为第一预设加热时间T1。当回弹力差值大于第一预设回弹力差值且小于或等于第二预设回弹力差值时,判断单元确定加工模具的加热时间为第二预设加热时间T2。当回弹力差值大于第二预设回弹力差值时,判断单元确定加工模具的加热时间为第三预设加热时间T3。其中,T1<T2<T3。[0094] 可以理解的是,后热温度为150‑250℃,例如第一预设回弹力差值为50N,第二预设回弹力差值为80N。当回弹力差值≤50N时,判断单元确定加工模具的加热时间为40分钟。当50N<回弹力差值≤80N时,判断单元确定加工模具的加热时间为70分钟。当80N<回弹力差值时,判断单元确定加工模具的加热时间为100分钟。[0095] 可以理解的是,回弹力差值指回弹力与预设回弹力阈值的差值,即回弹力超出阈值的部分。冲压加工后,板材内部会产生应力,导致回弹现象。后热处理过程中的加热会导致材料的晶粒生长和再结晶,从而改善材料的塑性和韧性,并减轻或消除内部应力。在冷却过程中,逐渐降低材料的温度可以使晶粒得以固定,进一步减少应力。这样,经过后热处理后的材料结构更加均匀,内部应力得到释放或分散,从而降低了板材的回弹力。通过监测回弹力可以了解板材内部的应力情况,从而判断是否需要进行后热处理以消除残余应力。通过智能地根据回弹力判断是否进行后热处理,避免了对所有板材都进行不必要的处理,节省了时间和资源。同时,根据回弹力差值确定加热时间,确保后热处理的精准性和有效性。[0096] 在本申请的一些实施例中,判断单元对图像数据进行解析判断冲压板材是否合格时,包括:向冲压完成后板材表面涂覆荧光液,并放置在紫光灯下照射,采集紫光灯下的图像数据,并对图像数据进行解析。[0097] 具体而言,当存在明显线状或细长光斑时,判定冲压板材表面存在裂纹,判断单元判定冲压板材不合格。当存在圆形或椭圆形光斑时,判定冲压板材表面存在鼓包,判断单元判定冲压板材不合格。当板材表面光斑均匀时,判断单元判定冲压板材合格。[0098] 可以理解的是,基于图像数据解析的判断方法具有操作简便、效率高的特点,能够实时检测板材表面的缺陷,避免了人工目视检查可能带来的主观误差和时间成本。通过及时发现和排除不合格的板材,可以提高产品质量和生产效率,减少资源浪费和成本。[0099] 上述实施例中通过采集铝合金板材的表面平整度和厚度数据,结合预设平整度阈值和加工后厚度数据,实现对冲压过程中加工冲头的冲击力和下压速度的智能调整。同时,利用温度传感器监测冲压过程中板材表面的温度变化,根据温度数据调整冲击力或下压速度,有效解决了冲压过程中板材回弹的问题。此外,通过后热处理判断,根据冲压后板材的回弹力判断是否需要进行后热处理,根据冲压后板材的回弹力判断是否需要进行后热处理,充分消除了冲压加工后的残余应力,进一步减小加工时的回弹力,从而提高板材加工精度,避免了多次加工造成的资源浪费。[0100] 基于上述实施例的另一种优选的方式中,参阅图2所示,本实施方式提供了一种铝合金板材冲压控制方法,应用于上述铝合金板材冲压控制系统,包括:[0101] S100:采集铝合金板材的表面平整度,将表面平整度与预设平整度阈值进行比对,根据比对结果判断是否对铝合金板材进行表面处理;当判定对铝合金板材进行表面处理时,使用平行模具对铝合金板材进行冲压,以使得铝合金板材的表面平整度合格;[0102] S200:采集待冲压板材的厚度数据,根据厚度数据与加工后厚度数据确定加工冲头的冲击力与下压速度;并在确定冲击力与下压速度后将加热后的待冲压板材移动至目标位置,控制加工冲头向下运动将加热后的待冲压板材压入加工模具,并基于加工模具表面的温度传感器获取冲压时板材表面的温度数据,根据温度数据判断是否对冲击力或下压速度进行调整;[0103] S300:当判定对冲击力或下压速度进行调整时,获得调整后的冲击力或调整后的下压速度继续进行冲压操作;[0104] S400:冲压完成后控制加工冲头位置不变,直至冲压后板材恢复至室温,基于加工冲头表面的压力传感器采集冲压后板材作用在加工冲头的回弹力,根据回弹力判断是否进行后热处理;[0105] S500:在确定是否进行后热处理后,控制冲头复位,并采集冲压完成后板材表面的图像数据,对图像数据进行解析判断冲压板材是否合格。[0106] 可以理解的是,通过采集铝合金板材的表面平整度和厚度数据,结合预设平整度阈值和加工后厚度数据,实现对冲压过程中加工冲头的冲击力和下压速度的智能调整。同时,利用温度传感器监测冲压过程中板材表面的温度变化,根据温度数据调整冲击力或下压速度,有效解决了冲压过程中板材回弹的问题。此外,通过后热处理判断,根据冲压后板材的回弹力判断是否需要进行后热处理,根据冲压后板材的回弹力判断是否需要进行后热处理,充分消除了冲压加工后的残余应力,进一步减小加工时的回弹力,从而提高板材加工精度,避免了多次加工造成的资源浪费。[0107] 本领域内的技术人员应明白,本申请的实施例可提供为方法、系统或计算机程序产品。因此,本申请可采用完全硬件实施例、完全软件实施例,或结合软件和硬件方面的实施例的形式。而且,本申请可采用在一个或多个其中包含有计算机可用程序代码的计算机可用存储介质(包括但不限于磁盘存储器、CD‑ROM、光学存储器等)上实施的计算机程序产品的形式。[0108] 本申请是参照根据本申请实施例的方法、设备(系统)和计算机程序产品的流程图和/或方框图来描述的。应理解可由计算机程序指令实现流程图和/或方框图中的每一流程和/或方框,以及流程图和/或方框图中的流程和/或方框的结合。可提供这些计算机程序指令到通用计算机、专用计算机、嵌入式处理机或其他可编程数据处理设备的处理器以产生一个机器,使得通过计算机或其他可编程数据处理设备的处理器执行的指令产生用于实现在流程图一个流程或多个流程和/或方框图一个方框或多个方框中指定的功能的装置。[0109] 这些计算机程序指令也可存储在能引导计算机或其他可编程数据处理设备以特定方式工作的计算机可读存储器中,使得存储在该计算机可读存储器中的指令产生包括指令装置的制造品,该指令装置实现在流程图一个流程或多个流程和/或方框图一个方框或多个方框中指定的功能。[0110] 这些计算机程序指令也可装载到计算机或其他可编程数据处理设备上,使得在计算机或其他可编程设备上执行一系列操作步骤以产生计算机实现的处理,从而在计算机或其他可编程设备上执行的指令提供用于实现在流程图一个流程或多个流程和/或方框图一个方框或多个方框中指定的功能的步骤。[0111] 最后应当说明的是:以上实施例仅用以说明本发明的技术方案而非对其限制,尽管参照上述实施例对本发明进行了详细的说明,所属领域的普通技术人员应当理解:依然可以对本发明的具体实施方式进行修改或者等同替换,而未脱离本发明精神和范围的任何修改或者等同替换,其均应涵盖在本发明的权利要求保护范围之内。
专利地区:山东
专利申请日期:2024-04-17
专利公开日期:2024-11-22
专利公告号:CN118417395B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




