 产学研创新服务平台(全国)


一种轴承用注脂机、控制系统及控制方法发明专利
更新时间:2026-11-01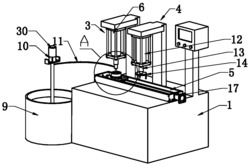 专利申请类型:发明专利;
地区:江苏-镇江;
源自:镇江高价值专利检索信息库;
专利名称:一种轴承用注脂机、控制系统及控制方法
专利类型:发明专利
专利申请号:CN201911006394.0
专利申请(专利权)人:镇江市高等专科学校
权利人地址:江苏省镇江市学府路61号
专利发明(设计)人:阚亚雄,赵飞
专利摘要:本发明公开了一种轴承用注脂机、控制系统及控制方法。它包括机架、机架上设置的注脂机构以及旋转匀脂机构,注脂机构能够从待注脂的轴承的内圈缝隙内部进行注脂,旋转匀脂机构能够推动轴承的外圈旋转运动并带动注入到轴承内的润滑脂一并旋转进行匀脂,机架上设置有位于注脂机构和旋转匀脂机构下方的轴承输送机构,轴承输送机构能够将轴承移动至注脂机构正下方进行注脂作业或移动至匀脂机构正下方进行匀脂作业。其优点是:整体机械结构和控制系统有机结合,相辅相成,不但结构设计巧妙,安装方便,而且自动化程度高,注脂快速、均匀和准确,且注脂量可调整,能够适应不同种类的轴承的注脂要求,提高轮毂轴承注脂质量、节约油脂、降低了采购成本。
主权利要求:
1.一种轴承用注脂机的控制系统,其特征在于:该轴承用注脂机包括机架(1)、机架(1)上设置的用于对轴承(2)进行注脂的注脂机构(3)以及用于对注脂后的轴承进行匀脂的旋转匀脂机构(4),所述注脂机构(3)能够从待注脂的轴承(2)的内圈缝隙内部进行注脂,所述旋转匀脂机构(4)能够推动轴承(2)的外圈旋转运动并带动注入到轴承内的润滑脂一并旋转进行匀脂,所述机架(1)上设置有位于注脂机构和旋转匀脂机构下方的轴承输送机构(5),所述轴承输送机构(5)能够将轴承(2)移动至注脂机构正下方进行注脂作业或移动至匀脂机构正下方进行匀脂作业;
所述注脂机构(3)包括机架上方设置的注脂驱动缸(6)、连接在注脂驱动缸的活塞杆底部的注脂油缸(7)以及连接在注脂油缸的活塞杆上的管状注脂头(8),还包括位于机架一侧的注脂桶(9)和充脂缸(10),所述充脂缸(10)经过充脂输送管(11)连接注脂油缸(7)并能够将润滑脂压出后由充脂输送管输送至注脂油缸处,进而由管状注脂头将润滑脂注入轮承内圈缝隙内部;所述旋转匀脂机构(4)包括机架上方设置的匀脂驱动缸(12)、连接在匀脂驱动缸的活塞杆底部的匀脂电机(13)以及连接在匀脂电机底部的匀脂固定盘(14),所述匀脂固定盘(14)能够推动轴承外圈旋转运动并带动轴承内的润滑脂一并旋转匀脂;所述轴承输送机构(5)包括机架上设置的导轨(15)、导轨上安装的导轨滑块(16)以及能够驱动导轨滑块沿导轨往复移动的导轨电机(17),所述导轨滑块(16)上固定安装有用于安置轴承的轴承固定底座(18),所述导轨电机(17)能够驱动导轨滑块动作从而带动轴承固定底座沿导轨一并移动至相应工位;所述充脂缸(10)的顶部设置有充脂电机(30),启动所述充脂电机(30)能够向注脂桶(9)内进行充脂作业;
该控制系统包括PLC可编程控制器(20)、变频驱动模块(21)、充脂电机驱动模块(22)、导轨电机驱动模块(23)、变频器(24)、充脂电机驱动器(25)、导轨电机驱动器(26)、重量传感器(19)、控制按钮(27)、电磁接触器、触控屏(29)和电池单元(28),所述PLC可编程控制器(20)上集成有PWR电源模块、数字量输入输出模块、ADC模拟量输入模块以及串口通讯模块;
所述ADC模拟量输入模块与重量传感器(19)通过信号线相连,所述数字量输入输出模块与电磁接触器和控制按钮(27)分别通过信号线相连,所述串口通讯模块通过串口通讯线与触控屏(29)实现串口通讯并能够接收触控屏的指令以及反馈PLC可编程控制器(20)的实时数据,所述PLC可编程控制器(20)与变频驱动模块(21)、充脂电机驱动模块(22)、导轨电机驱动模块(23)之间采用通讯线连接;所述电池单元(28)通过PWR电源模块给PLC可编程控制器(20)、变频驱动模块(21)、充脂电机驱动模块(22)、导轨电机驱动模块(23)供电;所述导轨电机(17)与导轨电机驱动器(26)通过信号线连接,所述充脂电机(30)与充脂电机驱动器(25)通过信号线连接,所述匀脂电机(13)与变频器(24)通过信号线连接;
所述变频驱动模块(21)、充脂电机驱动模块(22)、导轨电机驱动模块(23)均具有IGBT整流逆变接口和PWM脉冲输出接口,所述变频驱动模块(21)、充脂电机驱动模块(22)、导轨电机驱动模块(23)均通过各自的IGBT整流逆变接口与电池单元相连,所述变频驱动模块(21)、充脂电机驱动模块(22)、导轨电机驱动模块(23)均通过各自的PWM脉冲输出接口通过通讯线与相对应的导轨电机驱动器(26)、充脂电机驱动器(25)和变频器(24)的PWM脉冲输入接口相连。
2.按照权利要求1所述的轴承用注脂机的控制系统,其特征在于:所述注脂驱动缸(6)为注脂驱动气缸,所述匀脂驱动缸(12)为匀脂驱动气缸,所述充脂缸(10)为充脂气缸,所述注脂驱动气缸和匀脂驱动气缸均由一套气动系统控制,所述注脂油缸(7)由一套液压系统控制。
3.按照权利要求2所述的轴承用注脂机的控制系统,其特征在于:所述导轨滑块(16)上还安装有重量传感器(19)。
4.一种基于权利要求1‑3任一项所述轴承用注脂机的控制系统的控制方法,其特征在于:包括以下步骤:
步骤(1):控制系统上电后,初始化,初始化过程中,使PLC可编程控制器(20)初始化、触控屏(29)初始化、变频驱动模块(21)、充脂电机驱动模块(22)、导轨电机驱动模块(23)初始化、充脂电机(30)初始化、检测轴承是否停留在初始工位、检测轴承内圈缝隙大小;
步骤(2):读取轴承注脂机期望的注脂量目标,并将目标数据转换为具体注脂重量;
步骤(3):判断轴承注脂机注脂后是否达到目标注脂量,如果没有达到目标注脂重量,立即调用PLC可编程控制器(20)中的参数,驱动注脂油缸(7)工作,使得轴承的注脂重量继续发生变化,直至达到目标注脂量。 说明书 : 一种轴承用注脂机、控制系统及控制方法技术领域[0001] 本发明涉及一种轮毂轴承润滑脂添加技术,特别涉及一种轴承用注脂机、控制系统及控制方法,属于轴承装配技术领域。背景技术[0002] 轴承是在机械传动过程中起固定和减小载荷摩擦系数的部件,轮毂轴承单元作为汽车轮毂专用轴承,须进行注润滑脂工艺,长时间以来在轴承生产中一直采用两种注脂方法,一种是轴承端盖两端注脂的结构,例如中国专利一种轴承注脂机(申请号:CN201510011539.1)采用的技术是,它包括机架、注脂气缸、注脂盘和送脂装置,这种轴承注脂机在长期使用时可能出现以下问题:注润滑脂的重量不稳定;在一批轴承中单套轴承的润滑脂量不等,如果出现注脂量过多的情况,容易导致轴承在旋转中出现漏脂的现象,反之如果出现注脂量过少的情况,则容易导致轴承旋转时出现干摩擦的现象,动态工作时出现很高的温升,严重影响轴承寿命。[0003] 目前理论上也出现一种从轮毂轴承两个内圈中间间隙中注入润滑脂的注脂方法;例如中国实用新型专利CN200620141399.6公开了一种轮毂轴承单元及其注脂均脂方法,该方法利用轴承装配后的两个内圈的小端面之间的间隙,注脂时将注脂嘴与间隙相对,出脂管将润滑脂注入轴承中,再利用注脂系统上的模具夹持住轴承外圈使外圈绕内圈旋转,从而达到匀脂效果,其方法优点在于内圈间隙注脂均值,效果更好,油脂分布更加均匀,缺点在于由于轮毂轴承内圈间隙因工艺精度问题难以保证,注脂嘴与间隙之间可能存在缝隙,由此导致油脂在实际生产中难以全部注进内圈间隙内,容易导致内圈间隙处的漏脂现象,另外,该实用新型仅介绍了其注脂均脂系统的一般硬件结构和工作原理,如何对系统进行控制则是一个较难解决的技术难题。发明内容[0004] 本发明要解决的技术问题是提供一种注脂快速、均匀和准确,且注脂量可调整,从而提高轮毂轴承注脂质量、节约油脂、降低成本的轴承用注脂机、控制系统及控制方法。[0005] 为了解决上述技术问题,本发明的轮毂轴承用注脂机,包括机架、机架上设置的用于对轴承进行注脂的注脂机构以及用于对注脂后的轴承进行匀脂的旋转匀脂机构,所述注脂机构能够从待注脂的轴承的内圈缝隙内部进行注脂,旋转匀脂机构能够推动轴承的外圈旋转运动并带动注入到轴承内的润滑脂一并旋转进行匀脂,机架上设置有位于注脂机构和旋转匀脂机构下方的轴承输送机构,轴承输送机构能够将轴承移动至注脂机构正下方进行注脂作业或移动至匀脂机构正下方进行匀脂作业。[0006] 所述注脂机构包括机架上方设置的注脂驱动缸、连接在注脂驱动缸的活塞杆底部的注脂油缸以及连接在注脂油缸的活塞杆上的管状注脂头,还包括位于机架一侧的注脂桶和充脂缸,所述充脂缸经过充脂输送管连接注脂油缸并能够将润滑脂压出后由充脂输送管输送至注脂油缸处,进而由管状注脂头将润滑脂注入轮承内圈缝隙内部。[0007] 所述充脂缸的顶部设置有充脂电机,启动所述充脂电机能够向注脂桶内进行充脂作业。[0008] 所述旋转匀脂机构包括机架上方设置的匀脂驱动缸、连接在匀脂驱动缸的活塞杆底部的匀脂电机以及连接在匀脂电机底部的匀脂固定盘,所述匀脂固定盘能够推动轴承外圈旋转运动并带动轴承内的润滑脂一并旋转匀脂。[0009] 所述轴承输送机构包括机架上设置的导轨、导轨上安装的导轨滑块以及能够驱动导轨滑块沿导轨往复移动的导轨电机,所述导轨滑块上固定安装有用于安置轴承的轴承固定底座,所述导轨电机能够驱动导轨滑块动作从而带动轴承固定底座沿导轨一并移动至相应工位。[0010] 所述注脂驱动缸为注脂驱动气缸,所述匀脂驱动缸为匀脂驱动气缸,所述充脂缸为充脂气缸,所述注脂驱动气缸和匀脂驱动气缸均由一套气动系统控制,所述注脂油缸、充脂电机均由一套液压系统控制。[0011] 所述导轨滑块上还安装有重量传感器。[0012] 一种轴承用注脂机的控制系统,包括PLC可编程控制器、变频驱动模块、充脂电机驱动模块、导轨电机驱动模块、变频器、充脂电机驱动器、导轨电机驱动器、重量传感器、控制按钮、电磁接触器、触控屏和电池单元,所述PLC可编程控制器上集成有PWR电源模块、数字量信号输入输出模块、ADC模拟信号输入输出模块以及串口通讯模块;所述ADC模拟量输入模块与重量传感器通过信号线相连,所述数字量输入输出模块与电磁接触器和控制按钮分别通过信号线相连,所述串口通讯模块通过串口通讯线与HMI触控屏实现串口通讯并能够接收触控屏的指令以及反馈PLC可编程控制器的实时数据,所述PLC可编程控制器与变频驱动模块、充脂电机驱动模块、导轨电机驱动模块之间采用通讯线连接;所述电池单元通过PWR电源模块给PLC可编程控制器、变频驱动模块、充脂电机驱动模块、导轨电机驱动模块供电;所述导轨电机与导轨电机驱动器通过信号线连接,所述充脂电机与充脂电机驱动器通过信号线连接,所述匀脂电机与变频器通过信号线连接。[0013] 所述变频驱动模块、充脂电机驱动模块、导轨电机驱动模块均具有IGBT整流逆变接口和PWM脉冲输出接口,所述变频驱动模块、充脂电机驱动模块、导轨电机驱动模块均通过各自的IGBT整流逆变接口与电池单元相连,所述变频驱动模块、充脂电机驱动模块、导轨电机驱动模块均通过各自的PWM脉冲输出接口通过通讯线与相对应的导轨电机驱动器、充脂电机驱动器和变频器的PWM脉冲输入接口相连。[0014] 一种基于轴承用注脂机的控制系统的控制方法,包括以下步骤:[0015] 步骤(1):控制系统上电后,初始化,初始化过程中,使PLC可编程控制器初始化、触摸屏初始化、变频驱动模块、充脂电机驱动模块、导轨电机驱动模块初始化、充脂电机初始化、检测轴承是否停留在初始工位、检测轴承内圈缝隙大小;[0016] 步骤(2):读取轴承注脂机期望的注脂量目标,并将目标数据转换为具体注脂重量;[0017] 步骤(3):判断轴承注脂机注脂后是否达到目标注脂量,如果没有达到目标注脂重量,立即调用PLC可编程控制器中的参数,驱动注脂油缸工作,使得轴承的注脂重量继续发生变化,直至达到目标注脂量。[0018] 本发明的优点在于:[0019] 1、该注脂机的结构设计能够利用轴承内圈的间隙注脂、同时,匀脂固定盘带动轮毂轴承外圈快速匀脂的注脂、实现了轴承的自动化注脂工作,工作效率显著提高,极大的降低了劳动强度,轴承内圈进行注脂的方式使其更加充分,且注脂量可通过充脂步进电机和注脂油缸实时调整,当目标注脂量与实际检测的注脂量不符后,西门子S7‑200PLC可编程控制器通过PID自整定调节算法来纠正控制器的输出脉冲,增大或减少充脂步进电机的转速,继而增大或减少注脂油缸的行程,注脂油缸的工作行程越大注脂越多,反之则减少注脂量,从而使得轮毂轴承的注脂重量实时调整,直至达到目标注脂量,既保证轴承中的注脂量达到目标要求,又能够保持轴承表面的洁净度,能够适合各种规格轮毂轴承的注脂需求;[0020] 2、该注脂机中的机架、重量传感器、管状注脂头、充脂气缸、注脂油缸等机械部件均采用螺栓螺母方式机械连接,其连接方便、固定可靠,便于安装和拆卸。[0021] 3、其控制系统中控制部分采用变频驱动模块、充脂电机驱动模块、导轨电机驱动模块、变频器、充脂电机驱动器、导轨电机驱动器、重量传感器等和可编程控制器相结合的硬件控制架构,软件控制程序中采用PID自整定注脂量调节算法,将PID控制的高精度及高稳定性与模糊自整定算法的快速性和小超调量结合起来,最终通过自整定PID调节算法控制完成对注脂量的精细调节,避免了传统人工估计调整时存在注脂量较大误差的问题;[0022] 4、其整体机械结构和控制系统有机结合,相辅相成,不但在结构上设计巧妙,安装方便,而且自动化程度高,注脂快速、均匀和准确,且注脂量可调整,能够适应不同种类的轴承的注脂要求,提高轮毂轴承注脂质量、节约油脂、降低了采购成本。附图说明[0023] 图1为本发明轴承用注脂机的立体结构示意图;[0024] 图2为图1的A处放大结构示意图;[0025] 图3为本发明中安置轴承后轴承固定底座与管状注脂头注油配合状态剖面图;[0026] 图4为本发明中液压系统原理图;[0027] 图5为本发明中气压系统原理图;[0028] 图6为本发明轴承用注脂机的控制系统的原理图;[0029] 图7为本发明轴承用注脂机的控制系统流程图。具体实施方式[0030] 下面结合附图和具体实施方式,对本发明的轴承用注脂机、控制系统及控制方法作进一步详细说明。[0031] 实施例一:[0032] 本发明的轴承用注脂机,包括机架1、机架1上设置的用于对轮毂轴承2进行注脂的注脂机构3以及用于对注脂后的轴承进行匀脂的旋转匀脂机构4,注脂机构3能够从待注脂的轮毂轴承2的内圈缝隙内部进行注脂,旋转匀脂机构4能够推动轴承2的外圈旋转运动并带动注入到轴承内的润滑脂一并旋转进行匀脂,机架1上设置有位于注脂机构和旋转匀脂机构下方的轴承输送机构5,轴承输送机构5能够将轴承2移动至注脂机构正下方进行注脂作业或移动至匀脂机构正下方进行匀脂作业,由图可见,注脂机构3包括机架上设置的注脂驱动气缸6、连接在注脂驱动气缸的活塞杆底部的注脂油缸7以及连接在注脂油缸的活塞杆上的管状注脂头8,注脂驱动气缸6通过安装在机架上的立柱以及立柱顶部安装的支撑板并利用螺栓进行固定安装,使得安装后的注脂驱动气缸的活塞杆竖直朝下,还包括位于机架一侧的注脂桶9和充脂气缸10以及安装在充脂气缸10顶部的充脂步进电机30,充脂气缸10经过充脂输送管11连接注脂油缸7并能够将润滑脂压出后由充脂输送管输送至注脂油缸处,进而由管状注脂头将润滑脂注入轮毂轴承内圈缝隙内部;旋转匀脂机构4包括机架上设置的匀脂驱动气缸12、通过螺栓连接在匀脂驱动气缸的活塞杆底部的匀脂步进电机13以及通过螺栓连接在匀脂电机底部的匀脂固定盘14,匀脂驱动气缸12同样通过安装在机架上的立柱以及立柱顶部安装的支撑板利用螺栓进行固定安装,使得安装后的匀脂驱动气缸12的活塞杆竖直朝下,匀脂固定盘14能够推动轴承外圈旋转运动并带动轴承内的润滑脂一并旋转匀脂;轴承输送机构5包括机架上设置的通过螺栓安装的导轨15、导轨上安装的导轨滑块16、能够驱动导轨滑块沿导轨往复移动的导轨步进电机17以及安装在导轨滑块16上的重量传感器19,导轨滑块16上通过螺栓固定安装有用于安置轮毂轴承的轴承固定底座18,导轨步进电机17转动后,能够驱动导轨滑块动作从而带动轴承固定底座沿导轨一并移动至相应工位(注脂机构正下方或匀脂机构正下方),另外,机架1上通过支柱连接了一个综合控制箱,在控制箱中安装有S7‑200PLC可编程控制器20、HMI触控屏29和若干控制按钮27,其中有开始控制按钮、急停控制按钮和菜单控制按钮,其中HMI触控屏29与S7‑200PLC可编程控制器20之间采用串口通讯连接,HMI触控屏29作为主要人机输入输出界面,负责注脂量的修正,程序调试运行、状态显示等功能。[0033] 另外,对于本发明的轴承用注脂机的注脂驱动气缸、匀脂驱动气缸、注脂油缸7等驱动来说,由图4、图5可见,注脂驱动气缸和匀脂驱动气缸的工作均由同一气动系统控制,注脂油缸7的工作由一套液压系统控制,其中气动系统中将注脂驱动气缸和匀脂驱动气缸作为执行元件,分别执行注脂油缸、管状注脂头、匀脂步进电机、匀脂固定盘的升降动作,气动系统还包括变频电机31、储气罐32、空气过滤器33、带压力表的压力调节阀34、油雾器35、一号两位五通电磁阀36、二号两位五通电磁阀37、一号节流阀38、二号节流阀39、三号节流阀40、四号节流阀41,一号单向阀42、二号单向阀43、三号单向阀44、四号单向阀45,具体系统构成如图5所示,变频电机31依次连接储气罐32、空气过滤器33、带压力表的压力调节阀34、油雾器35,油雾器35的输出端并联连接有一号两位五通电磁阀36、二号两位五通电磁阀37,一号两位五通电磁阀36的出气口经过并联的三号节流阀40和四号节流阀41连接注脂驱动气缸的进气口,一号两位五通电磁阀36的进气口经过并联的一号节流阀38和二号节流阀39连接注脂驱动气缸的出气口,二号两位五通电磁阀37的出气口经过并联的三号单向阀44和四号单向阀45连接匀脂驱动气缸的进气口,二号两位五通电磁阀37的进气口经过并联的一号单向阀42和二号单向阀43连接匀脂驱动气缸的出气口,液压系统以注脂油缸作为执行元件,液压系统还包括充脂步进电机30、油泵45、压力继电器46、安全阀47、一号两位三通阀48、二号两位三通阀49,具体系统构成如图4所示,充脂步进电机30连接油泵45,油泵45分为两路,一路依次连接压力继电器46、安全阀47,另外一路经过一号两位三通阀48连接注脂油缸,一号两位三通阀48还连接有二号两位三通阀49。[0034] 实施例二:[0035] 本发明的轴承用注脂机的控制系统,包括PLC可编程控制器20、变频驱动模块21、充脂电机驱动模块22、导轨电机驱动模块23、变频器24、充脂电机驱动器25、导轨电机驱动器26、重量传感器19、控制按钮27、电磁接触器、触控屏29和24V锂电池28,PLC可编程控制器20上集成有PWR电源模块、数字量信号输入输出模块、ADC模拟信号输入输出模块以及串口通讯模块;变频驱动模块21、充脂电机驱动模块22、导轨电机驱动模块23均采用EM253位置控制模块,ADC模拟量输入模块与重量传感器19通过信号线相连,数字量输入输出模块与电磁接触器和控制按钮27通过信号线相连,串口通讯模块通过串口通讯线与HMI触控屏29实现串口通讯并能够接收触控屏的指令以及反馈PLC可编程控制器20的实时数据,PLC可编程控制器20与变频驱动模块21、充脂电机驱动模块22、导轨电机驱动模块23之间采用通讯线连接;24V锂电池28通过PWR电源模块给PLC可编程控制器20、变频驱动模块21、充脂电机驱动模块25、导轨电机驱动模块26供电;导轨步进电机17与导轨电机驱动器26通过信号线连接,充脂步进电机30与充脂电机驱动器25通过信号线连接,匀脂步进电机13与变频器24通过信号线连接,由此实现对导轨电机17、充脂步进电机30以及匀脂步进电机13的控制。[0036] 进一步地,由图可见,变频驱动模块21、充脂电机驱动模块22、导轨电机驱动模块23均具有IGBT整流逆变接口和PWM脉冲输出接口,变频驱动模块21、充脂电机驱动模块22、导轨电机驱动模块23均通过各自的IGBT整流逆变接口与电池单元相连,变频驱动模块21、充脂电机驱动模块22、导轨电机驱动模块23均通过各自的PWM脉冲输出接口通过通讯线与相对应的导轨电机驱动器26、充脂电机驱动器25和变频器24的PWM脉冲输入接口相连。[0037] 实施例三:[0038] 本发明的基于轴承用注脂机的控制系统的控制方法,其特征在于:包括以下步骤:[0039] 步骤(1):控制系统接通电源上电后,初始化,初始化过程中,使PLC可编程控制器20初始化、触摸屏29初始化、变频驱动模块21、充脂电机驱动模块22、导轨电机驱动模块23初始化、充脂电机30初始化、在线检测轮毂轴承是否停止在初始注脂工位上,检测内圈间隙大小,检测轴承电动机是否超负荷、是否漏电;[0040] 步骤(2):读取轴承注脂机期望的注脂量目标,并将目标数据转换为具体注脂重量;开始轮毂轴承的注脂工作,其工作过程如下:[0041] 首先启动充脂步进电机30,为充注脂桶9充脂,一号两位五通电磁阀36、二号两位五通电磁阀37和一号两位三通阀48、二号两位三通阀49均未通电;当需要为轴承内圈间隙充脂时,一号两位五通电磁阀36电磁体通电,注脂气缸开始工作,使注脂油缸7和管状注脂头8部件下降到内圈间隙中,二号两位三通阀49电磁体通电,使二号两位三通阀49切换电磁阀到注脂工位,注脂油缸7工作,其他电磁阀中的电磁体未通电,开始给轴承内圈间隙注脂,当内圈间隙位置注脂结束后,一号两位三通阀48电磁体断电,注脂油缸7停止工作;[0042] 然后,切换到轴承匀脂工位(匀脂机构正下方),此时一号两位五通电磁阀36电磁体断电,使注脂气缸7工作,管状注脂头8部件退回初始工位,二号两位五通电磁阀37通电使得匀脂气缸12工作,匀脂步进电机13和匀脂固定盘14下降至匀脂工位,匀脂步进电机13开始工作,通过匀脂固定盘14推动轮毂轴承外圈顺时针运动,带动轴承内的润滑脂一并旋转以达到匀脂目的,经过控制系统内所具有的定时器计时20秒后二号两位五通电磁阀37电磁体断电,匀脂气缸12活塞杆退回原位,匀脂步进电机13和匀脂固定盘14部件上升,轮毂轴承匀脂完毕。[0043] 步骤(3):判断轴承注脂机注脂后是否达到目标注脂量,如果没有达到目标注脂重量,立即调用PLC可编程控制器20中的PID自整定调节算法,驱动注脂油缸7工作,使得轴承的注脂重量继续发生变化,直至达到目标注脂量。[0044] 另外,在整个控制过程中,PLC可编程控制器的具体控制原理如下:[0045] 首先西门子S7‑200PLC可编程控制器20上电后,变频驱动模块21、充脂电机驱动模块22、导轨电机驱动模块23完成系统初始化,西门子S7‑200PLC可编程控制器20通过PORT0串口通讯模块读取HMI触控屏中人工输入的注脂量,西门子S7‑200PLC可编程控制器20根据目标注脂量的控制指令将目标指令换算成每个时刻下PWM目标脉冲数,变频驱动模块21、充脂电机驱动模块22根据PWM目标脉冲数在相应的时刻通过PWM脉冲输出端口发送给变频器24和充脂步进电机驱动器25;当目标脉冲数发送给气动系统变频电机31和充脂步进电机30后,接收重量传感器19的实时数据,当目标注脂量与实际检测的注脂量不符后,西门子S7‑200PLC可编程控制器20通过PID自整定调节算法来纠正控制器的输出脉冲,驱动注脂油缸7工作,使得轮毂轴承的注脂重量继续发生变化,直至达到目标注脂量。
专利地区:江苏
专利申请日期:2019-10-22
专利公开日期:2024-11-22
专利公告号:CN110805821B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




