 产学研创新服务平台(全国)


热管及其毛细结构制备方法发明专利
更新时间:2026-05-09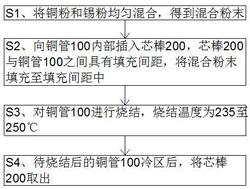 专利申请类型:发明专利;
地区:四川-广安;
源自:广安高价值专利检索信息库;
专利名称:热管及其毛细结构制备方法
专利类型:发明专利
专利申请号:CN202411296441.0
专利申请(专利权)人:四川力泓电子科技有限公司
权利人地址:四川省广安市华蓥市工业新城西部硅谷二期
专利发明(设计)人:张文鲁
专利摘要:本发明涉及热管制造技术领域,尤其是一种热管及其毛细结构制备方法,包括以下步骤:S1、将铜粉和锡粉均匀混合,得到混合粉末,其中,铜粉与锡粉的粒径比为1:(0.2至0.5),铜粉与锡粉的重量比为9:(1至3);S2、向铜管内部插入芯棒,芯棒与铜管之间具有填充间距,将混合粉末填充至填充间距中;S3、对铜管进行烧结,烧结温度为235至250℃,混合粉末中的锡粉熔化而将铜粉连为一体;S4、待烧结后的铜管冷区后,将芯棒取出。本发明向铜粉中混入适量的锡粉,由于锡的熔点为231.89℃左右,熔点远远低于铜的熔点,因此在烧结时只需要将铜管整体加热到235至250℃,烧结温度与传统的900℃左右相比大幅度降低,从而能够降低烧结的能耗。
主权利要求:
1.毛细结构制备方法,其特征在于,包括以下步骤:
S1、将铜粉和锡粉均匀混合,得到混合粉末,其中,铜粉与锡粉的粒径比为1:(0.2‑
0.5),铜粉与锡粉的重量比为9:(0.9‑3);
S2、向铜管(100)内部插入芯棒(200),芯棒(200)采用导磁芯棒,芯棒(200)与铜管(100)之间具有填充间距,将混合粉末填充至填充间距中;
S3、对铜管(100)进行烧结,烧结温度为235至250℃,混合粉末中的锡粉熔化而将铜粉连为一体;利用电磁加热线圈对芯棒(200)进行加热,芯棒(200)产热后将热量传递至混合粉末;
S4、待烧结后的铜管(100)冷却后,将芯棒(200)取出。
2.如权利要求1所述的毛细结构制备方法,其特征在于,所述铜管(100)包括依次设置的蒸发段(110)、回流段(120)和冷却段(130),所述芯棒(200)的中部外壁设置有锡层(210),芯棒(200)插入铜管(100)后,锡层(210)位于回流段(120)内。
3.如权利要求1所述的毛细结构制备方法,其特征在于,步骤S3中,利用烧结炉对铜管(100)进行烧结,所述烧结炉包括炉体(1),所述炉体(1)的侧壁设置有可开闭的炉门(11),所述炉体(1)内设置有竖直设置的绝缘保温套(2),所述绝缘保温套(2)的外壁缠绕设置有线圈(3),所述线圈(3)连接有电源装置(4),所述绝缘保温套(2)的外部设置有磁屏蔽套(5),所述绝缘保温套(2)的两端通过连接架(6)与磁屏蔽套(5)固定连接,所述连接架(6)、磁屏蔽套(5)或绝缘保温套(2)连接有升降机构(7);所述炉体(1)的底部设置有导轨(8),所述炉门(11)的底部设置有导轨孔,所述导轨(8)穿过导轨孔并延伸至炉体(1)外部,且导轨(8)位于炉体(1)之外的部分连接有竖直的支撑架(12);所述导轨(8)上设置有与导轨(8)滑动配合的支撑平台(9),所述支撑平台(9)连接有驱动支撑平台(9)沿着导轨(8)滑动的进出料驱动机构(25),所述支撑平台(9)的上表面设置有载具(10),所述载具(10)上设置有多根铜管(100)。
4.如权利要求3所述的毛细结构制备方法,其特征在于,所述升降机构(7)为第一液压缸,所述第一液压缸的缸体固定安装在炉体(1)的上表面,所述第一液压缸的活塞杆伸入炉体(1)并与连接架(6)、磁屏蔽套(5)或绝缘保温套(2)相连。
5.如权利要求3所述的毛细结构制备方法,其特征在于,所述载具(10)包括底部托盘(101),所述底部托盘(101)的上表面设置有多个均匀分布的插孔,所述底部托盘(101)的上表面边缘固定设置有多根竖直的导向柱(102),所述导向柱(102)的中部固定设置有定位板(103),所述定位板(103)上设置有多个中部定位通孔,所述定位板(103)的上方设置有顶部托盘(104),所述顶部托盘(104)与导向柱(102)滑动配合,且顶部托盘(104)上设置有多个上部定位通孔,所述上部定位通孔、中部定位通孔和插孔一一对应,所述顶部托盘(104)的上表面设置有可拆卸的顶盖(105);所述铜管(100)竖直设置,且芯棒(200)的下端插入插孔,铜管(100)的中部位于中部定位通孔内,芯棒(200)的上端插入上部定位通孔。
6.如权利要求5所述的毛细结构制备方法,其特征在于,所述支撑平台(9)上表面设置有多个转台(16),所述转台(16)通过平面轴承安装于支撑平台(9),所述转台(16)围绕支撑平台(9)的中心呈圆周状均匀分布,每个所述转台(16)的下表面设置有转轴(17),相邻两转轴(17)传动连接,且其中一根转轴(17)连接有转动驱动机构(18);每个转台(16)上均设置有可拆卸的载具(10)。
7.如权利要求6所述的毛细结构制备方法,其特征在于,所述转动驱动机构(18)包括减速电机,所述减速电机固定安装在支撑架(12)上,且减速电机的输出轴上设置有第一链轮(19),所述支撑架(12)上设置有与支撑架(12)滑动配合的调节块(28),所述调节块(28)连接有伸缩机构(22),所述调节块(28)上设置有第三链轮(24),所述转轴(17)上设置有第二链轮(20),所述第一链轮(19)、第二链轮(20)和第三链轮(24)通过链条(21)相连,且调节块(28)的移动方向垂直于第一链轮(19)和第二链轮(20)之间的链条(21)。
8.如权利要求3所述的毛细结构制备方法,其特征在于,所述进出料驱动机构(25)包括第二液压缸,所述第二液压缸的缸体铰接于支撑架(12),所述第二液压缸的活塞杆端部设置有挂钩(26),所述支撑平台(9)的侧壁设置有挂环(27),所述挂钩(26)挂接于挂环(27)。
9.热管,包括铜管(100)和设置在铜管(100)内壁的毛细结构层(300),其特征在于,所述毛细结构层(300)由权利要求1至8任意一项权利要求所述的方法制得。 说明书 : 热管及其毛细结构制备方法技术领域[0001] 本发明属于热管制造技术领域,尤其是一种热管及其毛细结构制备方法。背景技术[0002] 热管的内壁设置有毛细结构层,毛细结构层中设置有液体介质。热管的一端为蒸发端,另一端为冷却液化端,工作时,外部的热量传递至蒸发端,蒸发端的液体介质蒸发气化,然后流动至冷却端,液化后,在毛细结构的毛细力的作用下回到蒸发端,从而实现循环。[0003] 现有的烧结热管通常采用铜粉烧结的方式制备毛细结构层,具体地,先将芯棒插入热管,芯棒与热管内壁之间具有填充间距,再将铜粉填充至填充间距中,然后把热管放入烧结设备进行高温烧结,烧结后抽出芯棒。烧结过程中,需要将铜粉加热至略低于铜粉的熔化温度,使得铜粉软化而相互粘连,从而形成稳固的毛细结构层。由于铜粉的熔点在1083℃左右,烧结时通常需要将热管以及铜粉加热至900℃左右,例如现有技术CN202410156266.9‑热管内毛细结构成形方法及热管中,烧结温度为880~920℃,烧结温度高,能耗高。[0004] 锡是一种低熔点金属,在空气中不会被氧化,常用于铜、银、锡等非铁金属材质的电子元件的焊接连接,锡焊是十分成熟的焊接工艺,但目前未见将锡用于热管毛细结构制备的报导。发明内容[0005] 本发明所要解决的技术问题是提供一种热管及其毛细结构制备方法,可以大幅度降低烧结温度,从而降低能耗。[0006] 为解决上述问题,本发明采用的技术方案为:毛细结构制备方法,包括以下步骤:[0007] S1、将铜粉和锡粉均匀混合,得到混合粉末,其中,铜粉与锡粉的粒径比为1:(0.2‑0.5),铜粉与锡粉的重量比为9:(1‑3);[0008] S2、向铜管内部插入芯棒,芯棒与铜管之间具有填充间距,将混合粉末填充至填充间距中;[0009] S3、对铜管进行烧结,烧结温度为235至250℃,混合粉末中的锡粉熔化而将铜粉连为一体;[0010] S4、待烧结后的铜管冷却后,将芯棒取出。[0011] 进一步地,所述铜管包括依次设置的蒸发段、回流段和冷却段,所述芯棒的中部外壁设置有锡层,芯棒插入铜管后,锡层位于回流段内。[0012] 进一步地,芯棒采用导磁芯棒,步骤S3中,利用电磁加热线圈对芯棒进行加热,芯棒产热后将热量传递至混合粉末。[0013] 进一步地,步骤S3中,利用烧结炉对铜管进行烧结,所述烧结炉包括炉体,所述炉体的侧壁设置有可开闭的炉门,所述炉体内设置有竖直设置的绝缘保温套,所述绝缘保温套的外壁缠绕设置有线圈,所述线圈连接有电源装置,所述绝缘保温套的外部设置有磁屏蔽套,所述绝缘保温套的两端通过连接架与磁屏蔽套固定连接,所述连接架、磁屏蔽套或绝缘保温套连接有升降机构;所述炉体的底部设置有导轨,所述炉门的底部设置有导轨孔,所述导轨穿过导轨孔并延伸至炉体外部,且导轨位于炉体之外的部分连接有竖直的支撑架;所述导轨上设置有与导轨滑动配合的支撑平台,所述支撑平台连接有驱动支撑平台沿着导轨滑动的进出料驱动机构,所述支撑平台的上表面设置有载具,所述载具上设置有多根铜管。[0014] 进一步地,所述升降机构为第一液压缸,所述第一液压缸的缸体固定安装在炉体的上表面,所述第一液压缸的活塞杆伸入炉体并与连接架、磁屏蔽套或绝缘保温套相连。[0015] 进一步地,所述载具包括底部托盘,所述底部托盘的上表面设置有多个均匀分布的插孔,所述底部托盘的上表面边缘固定设置有多根竖直的导向柱,所述导向柱的中部固定设置有定位板,所述定位板上设置有多个中部定位通孔,所述定位板的上方设置有顶部托盘,所述顶部托盘与导向柱滑动配合,且顶部托盘上设置有多个上部定位通孔,所述上部定位通孔、中部定位通孔和插孔一一对应,所述顶部托盘的上表面设置有可拆卸的顶盖;所述铜管竖直设置,且芯棒的下端插入插孔,铜管的中部位于中部定位通孔内,芯棒的上端插入上部定位通孔。[0016] 进一步地,所述支撑平台上表面设置有多个转台,所述转台通过平面轴承安装于支撑平台,所述转台围绕支撑平台的中心呈圆周状均匀分布,每个所述转台的下表面设置有转轴,相邻两转轴传动连接,且其中一根转轴连接有转动驱动机构;每个转台上均设置有可拆卸的载具。[0017] 进一步地,所述转动驱动机构包括减速电机,所述减速电机固定安装在支撑架上,且减速电机的输出轴上设置有第一链轮,所述支撑架上设置有与支撑架滑动配合的调节块,所述调节块连接有伸缩机构,所述调节块上设置有第三链轮,所述转轴上设置有第二链轮,所述第一链轮、第二链轮和第三链轮通过链条相连,且调节块的移动方向垂直于第一链轮和第二链轮之间的链条。[0018] 进一步地,所述进出料驱动机构包括第二液压缸,所述第二液压缸的缸体铰接于支撑架,所述第二液压缸的活塞杆端部设置有挂钩,所述支撑平台的侧壁设置有挂环,所述挂钩挂接于挂环。[0019] 热管,包括铜管和设置在铜管内壁的毛细结构层,所述毛细结构层由上述方法制得。[0020] 本发明的有益效果是:本发明向铜粉中混入适量的锡粉,锡具备焊接铜材质的特性,因此采用融化的锡将金属粉末连为一体,形成稳定的毛细结构层。由于锡的熔点为231.89℃左右,熔点远远低于铜的熔点,因此在烧结时只需要将铜管整体加热到235至250℃,烧结温度与传统的900℃左右相比大幅度降低,从而能够降低烧结的能耗。此外,由于烧结温度降低,铜管整体能够在更短的时间内升温至烧结温度,烧结后也能够更快地冷却到室温,因此烧结效率也得到提升。附图说明[0021] 图1是本发明毛细结构制备方法的流程示意图;[0022] 图2是本发明实施例一的热管示意图;[0023] 图3是本发明实施例一经过步骤S2后的铜管示意图;[0024] 图4是本发明实施例二的热管示意图;[0025] 图5是本发明实施例二经过步骤S2后的铜管示意图;[0026] 图6是本发明烧结炉的主视剖视示意图;[0027] 图7是图6中E‑E的剖视示意图;[0028] 图8是图7中F部分的放大示意图;[0029] 图9是图6中A‑A的剖视示意图;[0030] 图10是图9中B部分的放大示意图;[0031] 图11是图9中C部分的放大示意图;[0032] 图12是图9中D部分的放大示意图;[0033] 图13是各个转轴以及转动驱动机构连接关系的俯视示意图;[0034] 附图标记:100—铜管;110—蒸发段;120—回流段;130—冷却段;200—芯棒;210—锡层;300—毛细结构层;400—隔离层;1—炉体;2—绝缘保温套;3—线圈;4—电源装置;5—磁屏蔽套;6—连接架;7—升降机构;8—导轨;9—支撑平台;10—载具;101—底部托盘;102—导向柱;103—定位板;104—顶部托盘;105—顶盖;11—炉门;12—支撑架;16—转台;17—转轴;18—转动驱动机构;19—第一链轮;20—第二链轮;21—链条;22—伸缩机构;24—第三链轮;25—进出料驱动机构;26—挂钩;27—挂环;28—调节块。具体实施方式[0035] 下面结合附图和实施例对本发明进一步说明。实施例[0036] 本实施例的热管,如图2所示,包括铜管100和设置在铜管100内壁的毛细结构层300。[0037] 其中毛细结构层300的制备过程如图1所示,包括以下步骤:[0038] S1、将铜粉和锡粉均匀混合,得到混合粉末,其中,铜粉与锡粉的粒径比为1:(0.2‑0.5),铜粉与锡粉的重量比为9:(0.9‑3)。可以采用真空搅拌器对铜粉和锡粉进行搅拌、混合,防止铜粉被氧化。[0039] S2、向铜管100内部插入芯棒200,芯棒200与铜管100之间具有填充间距,将混合粉末填充至填充间距中,如图3所示。混合粉末的填充采用现有的手段即可,填充时,将铜管100的一端封口,填充完成后,将铜管100的另一端封口,防止混合粉末从铜管100的两端口泄露。[0040] S3、对铜管100进行烧结,烧结温度为235至250℃,混合粉末中的锡粉熔化而将铜粉连为一体。烧结在惰性气体氛围或者还原性气体氛围下进行,防止铜粉被氧化。[0041] S4、待烧结后的铜管100冷却后,将芯棒200取出。[0042] 本发明向铜粉中混入适量的锡粉,由于锡具备焊接铜材质的特性,因此采用融化的锡将金属粉末连为一体,形成稳定的毛细结构层,且由于锡的熔点为231.89℃左右,熔点远远低于铜的熔点,因此在烧结时只需要将铜管整体加热到235至250℃,烧结温度与传统的900℃左右相比大幅度降低,从而能够降低烧结的能耗。此外,由于烧结温度降低,铜管整体能够在更短的时间内升温至烧结温度,烧结后也能够更快地冷却到室温,因此烧结效率也得到提升。[0043] 芯棒200可以采用铁材质,由于锡不能焊接铁,因此融化后的锡不易粘附在芯棒200上,有利于烧结后将芯棒200抽出。实施例[0044] 本实施例的热管,如图4所示,包括铜管100和设置在铜管100内壁的毛细结构层300,铜管100包括设置的蒸发段110、回流段120和冷却段130,蒸发段110中,工质吸热蒸发为气态,然后沿着回流段120内腔运动到冷却段130,气态工质在冷却段130放热液化,然后在回流段120的毛细结构层300作用下回流到蒸发段110。回流段120的毛细结构层300内壁设置有隔离层400。[0045] 热管运行时,蒸发段110产生的气态工质朝着冷却段130流动,而冷却段130的液态工质在毛细结构层300中朝着蒸发段110流动,气态工质和液态工质的流动方向相反,由于气态工质也能够进入回流段120的毛细结构层300,因此气态工质对液态工质的回流造成一定的阻力,降低了工质从冷却段130回到蒸发段110的速度。[0046] 本发明中,通过在回流段120的毛细结构层300内壁设置一层隔离层400,隔离层400将回流段120的毛细结构层300内部孔隙与外部的气态工质流动腔体隔开,可以防止气态工质进入回流段120的毛细结构层300,气态工质的流动不会影响液态工质的流动,降低液态工质的流动阻力,从而加快液态工质从冷却段130回到蒸发段110的速度,提高散热效率。[0047] 本实施例的毛细结构层300制备过程如图1所示,包括以下步骤:[0048] S1、将铜粉和锡粉均匀混合,得到混合粉末,其中,铜粉与锡粉的粒径比为1:(0.2‑0.5),铜粉与锡粉的重量比为9:(0.9‑3)。可以采用真空搅拌器对铜粉和锡粉进行搅拌、混合,防止铜粉被氧化。[0049] S2、向铜管100内部插入芯棒200,芯棒200的中部外壁设置有锡层210,芯棒200插入铜管100后,锡层210位于回流段120内,芯棒200与铜管100之间具有填充间距,如图5所示。再将混合粉末填充至填充间距中。锡层210可以是一层隔离层,将金属锡薄膜包覆在芯棒200外壁即可;也可以将金属锡粉末喷涂到芯棒200表面而形成锡层210。锡层210的厚度较薄,约为0.05至0.1mm。[0050] S3、对铜管100进行烧结,烧结温度为235至250℃,混合粉末中的锡粉熔化而将铜粉连为一体。同时,芯棒200表层的锡层210也融化,融化的锡层210部分渗入毛细结构层300内壁孔隙,从而形成隔离层400。芯棒200采用铁材质,融化的锡能够与毛细结构层300结合,而不会停留在芯棒200上。[0051] S4、待烧结后的铜管100冷却后,将芯棒200取出。[0052] 本实施例通过在芯棒200中部设置锡层210,不仅可以在烧结的过程中制得隔离层400,由于锡层210部分渗入毛细结构层300,可以使得锡层210充分脱离芯棒200,即烧结后芯棒200与毛细结构层300之间存在间隙,这样就降低了芯棒200抽出时的阻力,有利于快速将芯棒200抽出,且防止毛细结构层300受损。[0053] 实施例一和实施例二的步骤S3中,可以采用现有的各种烧结炉进行烧结,但是现有的烧结炉通常是燃料燃烧加热或者利用电阻加热,能耗较高。电磁加热是一种更加高效、能耗更低的加热方式,但只能对导磁的物体进行加热,且导磁性能越好,加热效率越高,由于铜管100、铜粉等不导磁,因此目前并没有专用于对热管进行电磁加热的烧结炉。[0054] 本发明中,为了进一步地降低烧结能耗,芯棒200采用导磁芯棒,例如碳钢棒、铁棒等,步骤S3中,利用电磁加热线圈对芯棒200进行加热,芯棒200产热后将热量传递至混合粉末。[0055] 电磁加热是一种直接加热的方式,与传统的电阻加热相比,电能利用率更高,可以降低能耗,且加热效率也更高。此外,由于芯棒200直接与混合粉末接触,芯棒200产生的热量能够快速传递到混合粉末,因此对混合粉末的加热效率进一步提高;且芯棒200位于混合粉末内部,热量由内向外传播,可降低热损耗,进一步提高热利用率,降低能耗。[0056] 本发明烧结炉具体结构如图6至图13所示,包括炉体1,炉体1可以是金属炉体,也可以采用耐火砖砌筑而成。炉体1的侧壁设置有可开闭的炉门11,炉门11可以通过升降设备进行控制,升降设备拉动炉门11向上移动一段距离后,炉门11即为打开状态,升降设备将炉门11下放到炉体1底部时,炉门11即为关闭状态。[0057] 炉体1内设置有竖直设置的绝缘保温套2,绝缘保温套2的外壁缠绕设置有线圈3,线圈3连接有电源装置4。绝缘保温套2采用绝缘和保温的材质,可以以金属筒体为中心,在金属筒体内壁设置保温材料,外壁设置绝缘材料,保温材料用于保温,降低热量散失速度,绝缘材料用于防止线圈3漏电,提高安全性。线圈3采用现有方式进行设置即可,电源装置4采用现有技术即可。绝缘保温套2的外部设置有磁屏蔽套5,磁屏蔽套5用于屏蔽电磁,防止线圈3产生的磁场影响磁屏蔽套5外部的其他设备。磁屏蔽套5可以采用金属套筒,并在金属套筒的内外壁涂覆屏蔽涂层。绝缘保温套2的两端通过连接架6与磁屏蔽套5固定连接,使得绝缘保温套2和磁屏蔽套5成为一个整体。连接架6、磁屏蔽套5或绝缘保温套2连接有升降机构7,升降机构7用于带动绝缘保温套2、磁屏蔽套5和线圈3整体同步升降,烧结之前,升降机构7带动绝缘保温套2、磁屏蔽套5和线圈3移动到较高的位置,然后将装载有铜管100的载具10移动到绝缘保温套2的正下方,接着升降机构7带动绝缘保温套2、磁屏蔽套5和线圈3向下移动,使得载具10位于绝缘保温套2的内部。[0058] 为了便于载具10进出炉体1,炉体1的底部设置有导轨8,导轨8可以是两根,两根导轨8相互平行。可以在炉体1内腔的底壁设置垫铁,使得导轨8处于合适的高度。炉门11的底部设置有导轨孔,导轨孔的形状和尺寸与导轨8断面形状和尺寸适配,以确保导轨孔与导轨8配合后的密封性。导轨8穿过导轨孔并延伸至炉体1外部,且导轨8位于炉体1之外的部分连接有竖直的支撑架12。支撑架12固定在地面上,用于对导轨8进行支撑,保证导轨8的稳定。导轨8上设置有与导轨8滑动配合的支撑平台9,支撑平台9连接有驱动支撑平台9沿着导轨8滑动的进出料驱动机构25,支撑平台9的上表面设置有载具10。支撑平台9用于支撑载具10并带动载具10进出炉体1,进出料驱动机构25用于带动支撑平台9移动,载具10则用于装载铜管100,载具10可以装载多根铜管100。载具10可拆卸安装于支撑平台9,在烧结之前,可以将载具10从支撑平台9上拆下,然后将载具10移动到便于将热管装载到载具10的位置,待铜管100装载完成后,再将利用起吊设备将载具10移动到支撑平台9上并与支撑平台9相连。[0059] 本发明中,线圈3通电后产生交变磁场,可以对芯棒200进行加热,芯棒200产生的热量则传递至混合粉末,实现对混合粉末的加热。具体的烧结过程为:[0060] 将多根铜管100装载到载具10上,然后将载具10固定到支撑平台9上,打开炉门11,利用进出料驱动机构25带动支撑平台9和载具10移动到绝缘保温套2的下方,然后利用升降机构7带动绝缘保温套2、磁屏蔽套5和线圈3同步向下移动,使得绝缘保温套2包围载具10,且绝缘保温套2和磁屏蔽套5的下端由支撑平台9进行支撑。接着关闭炉门11,向炉体1内部通入惰性气体,将炉体1内部的空气置换出来,然后将线圈3接通电源装置4,线圈3通电后产生交变磁场,对芯棒200加热,芯棒200的热量传递至混合粉末,使得混合粉末升温,内部的锡粉融化而将周围的铜粉焊为一体。烧结完成后,线圈3断电,可以继续向炉体1中通入惰性气体,促使铜管100降温。铜管100降温后,打开炉门11,利用进出料驱动机构25带动支撑平台9和载具10移动到炉体1外部,将铜管100取下。[0061] 本发明中,芯棒200为碳钢,碳钢熔点高,强度高,且导磁性能好,能够被交变磁场快速加热。[0062] 本发明中,升降机构7为第一液压缸,第一液压缸的缸体固定安装在炉体1的上表面,以防止炉体1内部的高温对缸体造成不良影响,第一液压缸的活塞杆伸入炉体1并与连接架6、磁屏蔽套5或绝缘保温套2相连。[0063] 本发明中,载具10包括底部托盘101,底部托盘101为圆形托盘,底部托盘101的上表面设置有多个均匀分布的插孔,插孔的直径与芯棒200的直径适配,底部托盘101的上表面边缘固定设置有多根竖直的导向柱102,导向柱102的中部固定设置有水平的定位板103,定位板103为圆形板,定位板103上设置有多个中部定位通孔,中部定位通孔的直径与铜管100的外径适配。定位板103的上方设置有顶部托盘104,顶部托盘104为圆形托盘,顶部托盘104与导向柱102滑动配合,可以上下滑动。顶部托盘104上设置有多个上部定位通孔,上部定位通孔的直径与铜管100的外径适配。上部定位通孔、中部定位通孔和插孔一一对应,即芯棒200能够从上至下依次竖直穿过上部定位通孔和中部定位通孔并插入插孔。顶部托盘104的上表面设置有可拆卸的顶盖105,顶盖105可通过螺钉与顶部托盘104相连。铜管100竖直设置,芯棒200的下端插入插孔,铜管100的中部位于中部定位通孔内,芯棒200的上端插入上部定位通孔。[0064] 底部托盘101起到主要的支撑作用,同时对芯棒200的下端进行定位,定位板103对铜管100的中部进行定位,顶部托盘104和顶盖105用于对芯棒200的上端进行定位,以确保铜管100的稳定。顶盖105可拆卸安装于顶部托盘104,是为了便于装载和取出铜管100,具体地,装载铜管100时,顶部托盘104向下滑动至与定位板103接触,然后将铜管100竖直向下穿过上部定位通孔和中部定位通孔,直到芯棒200的下端插入底部托盘101的插孔中。待多根铜管100装入后,向上移动顶部托盘104至铜管100的顶端,然后将顶盖105安装到顶部托盘104的上表面,此时芯棒200的上端顶住顶盖105。为了提高顶部托盘104对铜管100的定位效果,可以在顶盖105的下表面设置上部插孔,上部插孔的直径与芯棒200的直径适配,可以对芯棒200进行更加稳定地定位。取出铜管100时,先拆下顶盖105,然后向下滑动顶部托盘104至接触到定位板103,将铜管100拔出即可。[0065] 为了确保各个铜管100内部的芯棒200更加均匀地受到,支撑平台9上表面设置有多个转台16,转台16位于支撑平台9的边缘处,支撑平台9的中心处不设置任何设备。转台16通过平面轴承安装于支撑平台9,转台16围绕支撑平台9的中心呈圆周状均匀分布,每个转台16的下表面设置有转轴17,相邻两转轴17传动连接,具体地,相邻两转轴17之间可以通过链条链轮机构相连,其中一根转轴17连接有转动驱动机构18;每个转台16上均设置有可拆卸的载具10。烧结时,利用转动驱动机构18带动其中一根转轴17匀速转动,然后该转轴17又带动其他转轴17转动,进而带动所有的转台16绕自身中心线转动,转台16转动时带动载具10以及载具10上的铜管100转动,改变铜管100的位置,提高铜管100受热的均匀性。[0066] 转动驱动机构18可以安装在支撑平台9上,但转动驱动机构18会随着支撑平台9进入炉体1内部,炉体1内部的高温和磁场容易对转动驱动机构18造成不良影响,因此,本发明中,转动驱动机构18包括减速电机,减速电机固定安装在支撑架12上,位于炉体1外部,可保证减速电机的使用寿命。为了便于将减速电机的运动传递到转台16,减速电机的输出轴上设置有第一链轮19,支撑架12上设置有与支撑架12滑动配合的调节块28,调节块28连接有伸缩机构22,调节块28上设置有第三链轮24,转轴17上设置有第二链轮20,第一链轮19、第二链轮20和第三链轮24通过链条21相连,且调节块28的移动方向垂直于第一链轮19和第二链轮20之间的链条21。[0067] 转轴17的下端延伸至支撑平台9的下方,第二链轮20、链条21等也位于支撑平台9的下方,链条21水平布置,为了便于链条21布设,炉门11的下表面设置有竖直的链条布设缺口。由于第二链轮20会随着支撑平台9移动,位置发生变化,第二链轮20与第一链轮19之间的距离会发生变化,为了适应第二链轮20的位置变动,本发明设置了第三链轮24,第三链轮24、第二链轮20和第一链轮19位于直角三角形的三个顶点,第三链轮24和第二链轮20位于直角三角形斜边的两端点,第一链轮19和第二链轮20之间的链条21平行于导轨8。将第三链轮24安装在调节块28上,调节块28连接有伸缩机构22,伸缩机构22用于带动调节块28和第三链轮24移动,从而调节第三链轮24到第一链轮19的距离。当第二链轮20随着支撑平台9朝着第一链轮19移动时,第一链轮19与第二链轮20之间的距离减小,此时利用伸缩机构22拉动调节块28和第三链轮24朝着远离第一链轮19的方向移动,使得第一链轮19与第三链轮24之间的距离增大,确保链条21能够处于平直状态。伸缩机构22可以是气缸、液压缸等设备,当第二链轮20朝着第一链轮19移动时,伸缩机构22对调节块28施加较大的拉力。当第二链轮20朝着远离第一链轮19的方向移动时,伸缩机构22不对调节块28施加拉力,也不施加推力,第三链轮24能够在链条21的拉动下自动滑动,自动适应第三链轮24和第一链轮19之间、第三链轮24和第二链轮20之间的链条21的长度变化,当第二链轮20运动到烧结时所处的位置后,伸缩机构22对调节块28施加合适的拉力,确保链条21绷直,以稳定地传递动力。[0068] 本发明中,进出料驱动机构25包括第二液压缸,第二液压缸位于链条21的上方,第二液压缸的缸体铰接于支撑架12,第二液压缸的活塞杆端部设置有挂钩26,支撑平台9的侧壁设置有挂环27,挂钩26挂接于挂环27。烧结前,将挂钩26挂接在挂环27上,第二液压缸伸长,然后即可推动支撑平台9进入炉体1。支撑平台9到位后,将挂钩26从挂环27上取下,第二液压缸收缩复位。烧结完成后,第二液压缸伸长,将挂钩26挂接在挂环27上,第二液压缸收缩,即可将拉动支撑平台9移动到炉体1外部。进出料驱动机构25无需设置在炉体1内部,避免高温的影响,同时便于维护、检修。为了减小第一液压缸和第二液压缸的长度,第一液压缸和第二液压缸可以采用多级液压缸。[0069] 以上所述仅为本发明的优选实施例而已,并不用于限制本发明,对于本领域的技术人员来说,本发明可以有各种更改和变化。凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
专利地区:四川
专利申请日期:2024-09-18
专利公开日期:2024-11-22
专利公告号:CN118816607B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




