 产学研创新服务平台(全国)


一种叉车摇臂焊接成型加工设备发明专利
更新时间:2026-07-11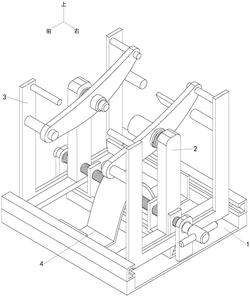 专利申请类型:发明专利;
地区:浙江-绍兴;
源自:绍兴高价值专利检索信息库;
专利名称:一种叉车摇臂焊接成型加工设备
专利类型:发明专利
专利申请号:CN202410811608.6
专利申请(专利权)人:新昌县恒泰机械有限公司
权利人地址:浙江省绍兴市新昌县七星街道新昌县省级高新技术产业园区
专利发明(设计)人:章元永,章晨扬,俞自夫,梁钢锋
专利摘要:本发明涉及叉车摇臂生产制造领域,特别涉及一种叉车摇臂焊接成型加工设备,包括U形底架、安装机构、拼接机构和防护机构,当前焊接H型的叉车臂的过程中容易出现以下问题:由于弧形板的外形并不规则,又需要在焊接过程中对肋板和金属连接管进行固定,而两个弧形板之间的作业空间也较小,常规夹持器具在对三者进行固定夹持后会使得活动空间进一步缩小,进而会增大焊接难度;本发明安装机构中设置有定心组件,拼接机构中设置有限位组件,二者相互配合,分别通过其中的定位柱、一号限位杆和二号限位杆插接在弧形板上的三个定位孔中,以此在两个弧形板之间不额外制造障碍,所预留的操作空间较大,可以降低焊接难度。
主权利要求:
1.一种叉车摇臂焊接成型加工设备,其特征在于:包括U形底架(1)、安装机构(2)、拼接机构(3)和防护机构(4),所述U形底架(1)开口向上,U形底架(1)的两个竖直段上共同安装有用于对叉车摇臂上两块弧形板进行定心的安装机构(2);
所述安装机构(2)包括两个左右对称滑动设置的T形架(22),两个所述T形架(22)上共同连接有拼接机构(3),所述拼接机构(3)包括底轨(31)、双向移动组件(32)、调节组件(33)和限位组件(34),所述底轨(31)沿左右方向固定连接在U形底架(1)水平段上,且底轨(31)的两端位于T形架(22)竖直段的正下方,底轨(31)上方设置有双向移动组件(32);
所述双向移动组件(32)包括穿设在两个T形架(22)上且能原地自转的双向螺纹杆(322),所述双向螺纹杆(322)上连接有调节组件(33),所述调节组件(33)包括左右对称且通过螺纹连接在双向螺纹杆(322)上的两个开口向上的U形推板(332),所述U形推板(332)的两个竖直段位于T形架(22)竖直段的左右两侧,两个U形推板(332)的左右两侧共同连接有限位组件(34),U形底架(1)的水平段上连接有用于防止焊渣进入安装机构(2)和拼接机构(3)上缝隙的防护机构(4);
所述限位组件(34)包括U形支板(341)、一号限位杆(342)和二号限位杆(343),所述U形支板(341)左右对称设置有两个,两个U形支板(341)固定连接在两个U形推板(332)相远离的端面上,U形支板(341)竖直段在靠近T形架(22)的端面上均上下固定连接有一号限位杆(342)和二号限位杆(343),且两个U形支板(341)对应竖直段上的一号限位杆(342)和二号限位杆(343)之间相互对应。
2.根据权利要求1所述的一种叉车摇臂焊接成型加工设备,其特征在于:所述安装机构(2)还包括滑轨(21),所述滑轨(21)前后对称设置有两个,两个滑轨(21)固定连接在U形底架(1)的两个竖直段上,两个所述T形架(22)左右对称滑动连接在两个滑轨(21)之间,两个T形架(22)的竖直段上共同连接有定心组件(23)。
3.根据权利要求2所述的一种叉车摇臂焊接成型加工设备,其特征在于:所述定心组件(23)包括定位柱(231)、插杆(232)、插槽(233)和压紧模块(234),所述定位柱(231)左右对称设置有两个,两个定位柱(231)固定设置在T形架(22)竖直段相互靠近的端面上,左侧定位柱(231)的右端面固定连接有插杆(232),右侧定位柱(231)的左端面开设有与插杆(232)相配合的插槽(233),两个定位柱(231)上均连接有压紧模块(234)。
4.根据权利要求3所述的一种叉车摇臂焊接成型加工设备,其特征在于:所述压紧模块(234)包括环板(2341)和按压弹簧(2342),所述环板(2341)滑动套设在定位柱(231)上,环板(2341)与T形架(22)的竖直段之间通过按压弹簧(2342)固定相连。
5.根据权利要求1所述的一种叉车摇臂焊接成型加工设备,其特征在于:所述双向移动组件(32)还包括立板(321)和旋座(323),所述立板(321)在U形底架(1)上左右对称固定连接有两个,所述双向螺纹杆(322)通过轴承连接在两个立板(321)之间,双向螺纹杆(322)的右端固定连接有旋座(323)。
6.根据权利要求1所述的一种叉车摇臂焊接成型加工设备,其特征在于:所述调节组件(33)还包括滑块(331),所述滑块(331)左右对称设置有两个,两个滑块(331)均滑动连接在底轨(31)中,所述U形推板(332)固定连接在滑块(331)的上端,U形推板(332)的两个竖直段位于T形架(22)竖直段的左右两侧,且U形推板(332)的竖直段与双向螺纹杆(322)之间通过螺纹相连。
7.根据权利要求2所述的一种叉车摇臂焊接成型加工设备,其特征在于:所述防护机构(4)包括弧形板(41)和L形挡板(42),所述弧形板(41)开口向下固定连接在U形底架(1)的水平段上,且弧形板(41)设置在底轨(31)中间部位的正上方,用于防止焊渣落入底轨(31)中,弧形板(41)的倾斜段上前后对称固定连接有两个L形挡板(42),所述L形挡板(42)的竖直段遮挡在滑轨(21)上,用于防止焊渣落入滑轨(21)中。 说明书 : 一种叉车摇臂焊接成型加工设备技术领域[0001] 本发明涉及叉车摇臂生产制造领域,特别涉及一种叉车摇臂焊接成型加工设备。背景技术[0002] 叉车臂是叉车的主要提升部分,负责支撑和举起货物,起到支撑和固定的作用,它通常是U型的护架构造,有时也会采用H型或者L型构造,在货物的装卸、堆垛和搬运过程中发挥着关键作用。[0003] H型构造的叉车臂通常由弧形板、肋板和金属连接管三部分组成(如图1),两个弧形板左右对称设置,两个弧形板上均从前到后开设有三个定位孔,两个弧形板之间通过前后对称的两块肋板以及一个设置在中间定位孔处的金属连接管固定相连,连接方式为焊接。[0004] 当前焊接H型的叉车臂的过程中容易出现以下问题:由于弧形板的外形并不规则,在焊接过程又需要保持肋板和金属连接管稳定在正确位置,同时两个弧形板之间的间距也较小,焊接设备的作业空间也较小,通过常规夹持器具在对三者进行固定夹持后会使得作业空间进一步缩小,进而会增大焊接难度;同时为了保证焊接强度,肋板、金属连接管和弧形板连接处的各个位置均需要焊接,因而在焊接过程中需要将弧形板从夹持器具中取下并进行上下翻面,此过程若操作不当,容易使肋板、金属连接管和弧形板三者之间发生脱落,进而可能会对连接处的焊接精度和强度造成影响。发明内容[0005] 为了解决上述问题,本发明采用以下技术方案,一种叉车摇臂焊接成型加工设备,包括U形底架、安装机构、拼接机构和防护机构,所述U形底架开口向上,U形底架的两个竖直段上共同安装有用于对叉车摇臂上两块弧形板进行定心的安装机构。[0006] 所述安装机构包括两个左右对称滑动设置的T形架,两个所述T形架上共同连接有拼接机构,所述拼接机构包括底轨、双向移动组件、调节组件和限位组件,所述底轨沿左右方向固定连接在U形底架水平段上,且底轨的两端位于T形架竖直段的正下方,底轨上方设置有双向移动组件。[0007] 所述双向移动组件包括穿设在两个T形架上且原地转动的双向螺纹杆,所述双向螺纹杆上连接有调节组件,所述调节组件包括左右对称且通过螺纹连接在双向螺纹杆上的两个开口向上的U形推板,所述U形推板的两个竖直段位于T形架竖直段的左右两侧,两个U形推板的左右两侧共同连接有限位组件,U形底架的水平段上连接有用于防止焊渣进入安装机构和拼接机构的防护机构。[0008] 优选的,所述安装机构还包括滑轨,所述滑轨前后对称设置有两个,两个滑轨固定连接在U形底架的两个竖直段上,两个所述T形架左右对称滑动连接在两个滑轨之间,两个T形架的竖直段上共同连接有定心组件。[0009] 优选的,所述定心组件包括定位柱、插杆、插槽和压紧模块,所述定位柱左右对称设置有两个,两个定位柱固定设置在T形架竖直段相互靠近的端面上,左侧定位柱的右端面固定连接有插杆,右侧定位柱的左端面开设有与插杆相配合的插槽,两个定位柱上均连接有压紧模块。[0010] 优选的,所述压紧模块包括环板和按压弹簧,所述环板滑动套设在定位柱上,环板与T形架的竖直段之间通过按压弹簧固定相连。[0011] 优选的,所述双向移动组件还包括立板和旋座,所述立板在U形底架上左右对称固定连接有两个,所述双向螺纹杆通过轴承连接在两个立板之间,双向螺纹杆的右端固定连接有旋座。[0012] 优选的,所述调节组件还包括滑块,所述滑块左右对称设置有两个,两个滑块均滑动连接在底轨中,所述U形推板固定连接在滑块的上端,U形推板的两个竖直段位于T形架竖直段的左右两侧,且U形推板的竖直段与双向螺纹杆之间通过螺纹相连。[0013] 优选的,所述限位组件包括U形支板、一号限位杆和二号限位杆,所述U形支板左右对称设置有两个,两个U形支板固定连接在两个U形推板相远离的端面上,U形支板竖直段在靠近T形架的端面上均上下固定连接有一号限位杆和二号限位杆,且两个U形支板对应竖直段上的一号限位杆和二号限位杆之间相互对应。[0014] 优选的,所述防护机构包括弧形板和L形挡板,所述弧形板开口向下固定连接在U形底架的水平段上,且弧形板设置在底轨中间部位的正上方,用于防止焊渣落入底轨中,弧形板的倾斜段上前后对称固定连接有两个L形挡板,所述L形挡板的竖直段遮挡在滑轨上,用于防止焊渣落入滑轨中。[0015] 本发明的有益效果在于:1、本发明安装机构中设置有定心组件,拼接机构中设置有限位组件,二者相互配合,分别通过其中的定位柱、一号限位杆和二号限位杆插接在弧形板上的三个定位孔中,以此可以在两个弧形板之间不额外制造障碍物,为焊接设备预留的作业空间较大,因而可以有效降低焊接难度。[0016] 2、本发明限位组件中的一号限位杆和二号限位杆在焊接过程中始终插接在前后两个的定位孔中,以此保证弧形板在焊接过程的稳定,而当需要对弧形板进行翻面时,通过操作双向移动组件会使得调节组件连带一号限位杆和二号限位杆从弧形板上前后两个定位孔中脱离,进而可以使弧形板以定位柱为圆心翻转,而翻转完成后,再次操作双向移动组件可以使得调节组件连带一号限位杆和二号限位杆再次插接入前后两个的定位孔中,重新对弧形板进行限位,这种翻转方式不需要将弧形板取下重新固定,翻转过程较为稳定,因而可以有效避免翻转时肋板、金属连接管和弧形板三者连接处脱落。附图说明[0017] 下面结合附图和实例对本发明进一步说明。[0018] 图1是本发明作用对象叉车臂焊接前后的立体结构示意图。[0019] 图2是本发明叉车摇臂焊接成型加工设备作业时的立体结构示意图。[0020] 图3是本发明叉车摇臂焊接成型加工设备的立体结构示意图。[0021] 图4是本发明U形底架、安装机构和防护机构的立体结构示意图。[0022] 图5是本发明U形底架、安装机构和拼接机构的立体结构示意图。[0023] 图中:1、U形底架;2、安装机构;21、滑轨;22、T形架;23、定心组件;231、定位柱;232、插杆;233、插槽;234、压紧模块;2341、环板;2342、按压弹簧;3、拼接机构;31、底轨;32、双向移动组件;321、立板;322、双向螺纹杆;323、旋座;33、调节组件;331、滑块;332、U形推板;34、限位组件;341、U形支板;342、一号限位杆;343、二号限位杆;4、防护机构;41、弧形挡板;42、L形挡板。具体实施方式[0024] 以下结合附图对本发明的实施例进行详细说明,但是发明可以由权利要求限定和覆盖的多种不同方式实施。[0025] 参阅图2,一种叉车摇臂焊接成型加工设备,包括U形底架1、安装机构2、拼接机构3和防护机构4,所述U形底架1开口向上,U形底架1的两个竖直段上共同安装有安装机构2,所述安装机构2上连接有拼接机构3,U形底架1的水平段上连接有用于防止焊渣落入安装机构2和拼接机构3上缝隙的防护机构4。[0026] 具体工作时,先将两个肋板通过点焊的方式连接在右侧弧形板上,再将两个弧形板以及金属连接管分别安装到安装机构2上,接着人工调整拼接机构3使两个弧形板相互靠近,当两个肋板以及金属连接管的左端抵接在左侧弧形板上时,即可拼接成为所要焊接的形状,通过这种方式对三者进行夹持固定;接着通过外部焊接设备从上方对肋板、金属连接管和弧形板三者连接处的上半段进行焊接,焊接完成之后在人工调整拼接机构3,将焊接在一起的肋板、金属连接管和弧形板进行翻转,再通过外部焊接设备对对肋板、金属连接管和弧形板三者连接处未焊接的部分进行焊接,在此过程中,防护机构4的作用是防止焊接过程中的焊渣落入拼接机构3的夹缝中对二者造成影响。[0027] 参阅图4,所述安装机构2包括滑轨21、T形架22和定心组件23,所述滑轨21前后对称设置有两个,两个滑轨21固定连接在U形底架1的两个竖直段上,两个滑轨21之间左右对称滑动连接有两个T形架22,两个所述T形架22的竖直段上共同连接有定心组件23。[0028] 参阅图4,所述定心组件23包括定位柱231、插杆232、插槽233和压紧模块234,所述定位柱231左右对称设置有两个,两个定位柱231固定设置在T形架22竖直段相互靠近的端面上,左侧定位柱231的右端面固定连接有插杆232,右侧定位柱231的左端面开设有与插杆232相配合的插槽233,两个定位柱231上均连接有压紧模块234。[0029] 参阅图4,所述压紧模块234包括环板2341和按压弹簧2342,所述环板2341滑动套设在定位柱231上,环板2341与T形架22的竖直段之间通过按压弹簧2342固定相连。[0030] 具体工作时,在将两个肋板通过点焊的方式连接在右侧弧形板上之后,将两个弧形板上的中间定位孔与定位柱231对齐并插接其中,再将金属连接管插接在右侧定位柱231上,并将弧形板上的两个定位孔插接在拼接机构3上以防止弧形板转动,接着调整拼接机构3使得两个T形架22相互靠近,在二者相互靠近的过程中,插杆232会插接到插槽233内,同时金属连接管的左端也抵接在左侧弧形板上,此时两个按压弹簧2342被处于压缩状态,进而通过环板2341按压两个弧形板,从而使得肋板和金属连接管的两端抵接并贴合在两个弧形板之间,且由于拼接机构3的限制,肋板、金属连接管和弧形板三者之间处于固定状态,此时通过外部焊接设备可以对三种连接处的上半段进行焊接。[0031] 参阅图3,所述拼接机构3包括底轨31、双向移动组件32、调节组件33和限位组件34,所述底轨31沿左右方向固定连接在U形底架1水平段上,底轨31的两端位于T形架22竖直段的正下方,底轨31上方设置有双向移动组件32,所述双向移动组件32上连接有调节组件33,所述调节组件33上连接有限位组件34。[0032] 参阅图5,所述双向移动组件32包括立板321、双向螺纹杆322和旋座323,所述立板321在U形底架1的水平段上左右对称固定连接有两个,两个U形底架1之间通过轴承连接有双向螺纹杆322,两个T形架22的竖直段均穿设在双向螺纹杆322上,且双向螺纹杆322的右端固定连接有旋座323。[0033] 参阅图5,所述调节组件33包括滑块331和U形推板332,所述滑块331左右对称设置有两个,两个滑块331均滑动连接在底轨31中,滑块331的上端固定连接有开口向上的U形推板332,所述U形推板332的两个竖直段设置在T形架22竖直段的左右两侧,且U形推板332的竖直段与双向螺纹杆322之间通过螺纹相连。[0034] 参阅图3,所述限位组件34包括U形支板341、一号限位杆342和二号限位杆343,所述U形支板341左右对称设置有两个,两个U形支板341固定连接在两个U形推板332相远离的端面上,U形支板341竖直段在靠近T形架22的端面上均上下固定连接有一号限位杆342和二号限位杆343,且两个U形支板341对应竖直段上的一号限位杆342和二号限位杆343之间相互对应。[0035] 具体工作时,在将弧形板安装在定位柱231上之后,还需要将一号限位杆342、二号限位杆343分别与后侧定位孔、前侧定位孔对齐并插接其中,以此对两个弧形板的两端进行限位,防止加工时弧形板转动,而后正向旋转旋座323带动双向螺纹杆322转动,由于滑块331的限制,两个U形推板332在双向螺纹杆322的带动下相互靠近,并通过T形架22和U形支板341带动两个弧形板相互靠近,当肋板和金属连接管的左端抵接在左侧弧形板上时,通过外部焊接设备对连接处的上半段进行焊接。[0036] 上半段焊接完成之后,反向旋转旋座323带动两个U形推板332同步反向移动,在此过程中T形架22不会受到碰撞因而不会移动,可以保持对弧形板的夹持,而U形支板341则随U形推板332的移动同步反向移动,进而使得一号限位杆342和二号限位杆343从后侧定位孔与前侧定位孔中脱离,此时通过人工将弧形板翻转,使得未焊接的连接处朝上,翻转过后再次正向旋转旋座323,推动U形推板332和U形推板332再次同向移动,进而可以再次通过一号限位杆342、二号限位杆343再次与弧形板上前侧定位孔、后侧定位孔对齐并插接其中,进而可以对翻转后的弧形板进行限位,之后即可通过外部焊接设备对连接处未焊接的部分进行焊接。[0037] 参阅图4,所述防护机构4包括弧形挡板41和L形挡板42,所述弧形挡板41开口向下且固定连接在U形底架1的水平段上,弧形挡板41设置在底轨31中间部位的正上方,用于防止焊渣落入底轨31中,弧形挡板41的倾斜段上前后对称固定连接有两个L形挡板42,所述L形挡板42的竖直段遮挡在滑轨21上,用于防止焊渣落入滑轨21中。[0038] 在本发明实施例的描述中,需要说明的是,术语“纵向”、“横向”、“上”、“下”、“前”“后”、“左”、“右”、“竖直”、“油液平”、“顶”、“底”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明实施例和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明实施例的限制。此外,在本发明的描述中,除非另有说明,"多个"、"多根"、"多组"的含义是两个或两个以上。[0039] 在本发明的描述中,还需要说明的是,除非另有明确的规定和限定,术语"设置"、“相连”、“安装”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本发明中的具体含义。[0040] 本具体实施方式的实施例均为本发明的较佳实施例,并非依此限制本发明的保护范围,故凡依本发明的结构、形状、原理所做的等效变化,均应涵盖于本发明的保护范围之内。
专利地区:浙江
专利申请日期:2024-06-21
专利公开日期:2024-11-22
专利公告号:CN118635796B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




