 产学研创新服务平台(全国)


一种液压油泵垂直铸造模具及铸造工艺发明专利
更新时间:2026-10-01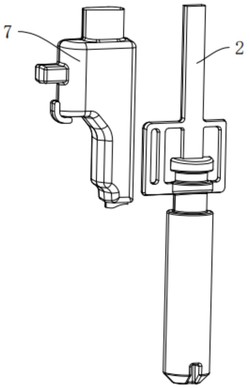 专利申请类型:发明专利;
地区:山西-晋中;
源自:晋中高价值专利检索信息库;
专利名称:一种液压油泵垂直铸造模具及铸造工艺
专利类型:发明专利
专利申请号:CN202411342465.5
专利申请(专利权)人:山西卡耐夫管业股份有限公司
权利人地址:山西省晋中市太谷县胡村镇朝阳村
专利发明(设计)人:孙宝言,贾彪彪,杜铁林,胡永照,张华,聂鹏飞,武永强,武文安,柳凯,王昌有,柳良冬
专利摘要:本发明涉及液压油泵铸造技术领域,尤其涉及一种液压油泵垂直铸造模具及铸造工艺,其包括左砂型、砂芯、右砂型、浇注口和浇道,左砂型和左砂型上具有对称设置的液压油泵型腔,每个完整的液压油泵型腔内放置一个砂芯;所述左砂型和所述右砂型均竖直放置,所述砂芯内开设有用于形成冒口的空腔,冒口质量为1.7kg,冒口连接于液压油泵配件的非工作位。本发明能够提升冒口的补缩效果,减少对打磨的需求,降低工人工作负担,减少冒口处金属的浪费。
主权利要求:
1.一种液压油泵垂直铸造模具,包括左砂型(1)、砂芯(2)、右砂型(3)、浇注口(4)和浇道(5),左砂型(1)和右砂型(3)的相近面上具有对称设置的液压油泵型腔(6),每个完整的液压油泵型腔(6)内放置一个砂芯(2),其特征在于:所述左砂型(1)和所述右砂型(3)均竖直放置,所述砂芯(2)内开设有用于形成冒口(7)的空腔,冒口(7)质量为1.7kg,冒口(7)连接于液压油泵配件的非工作位;
所述冒口(7)远离液压油泵配件的一端为长方体状且长方体的棱角均设为圆角;
所述冒口(7)顶部长26mm、宽24.9mm、高41.9mm;
所述冒口(7)靠近液压油泵配件的一端为L型的梯台,梯台仅有一个斜面且斜面上设有用于对冒口(7)内部金属液导向的圆角;
所述冒口(7)底部梯台底面为宽25.1mm、长47.3mm的长方形,冒口(7)底部梯台顶面为宽41.9mm、长47.4mm的长方形,冒口(7)底部梯台高度为26.9mm;
所述冒口(7)底面形状为由起始点、波峰和落点三点相连构成的抛物线,起始点位于落点下方,波峰位于落点上方,起始点和落点分别位于波峰两侧。
2.一种液压油泵铸造工艺,应用于权利要求1提出的一种液压油泵垂直铸造模具,其铸造工艺为:A1:制作左砂型(1)、右砂型(3),左砂型(1)和右砂型(3)上对称设置液压油泵型腔(6),左砂型(1)和右砂型(3)的相近面上对称设置浇注口(4)和浇道(5),浇注口(4)通过浇道(5)连通于液压油泵型腔(6);
A2:制作由对称两部分构成的砂芯(2),砂芯(2)内部留有用于形成冒口(7)空腔,砂芯(2)两侧均设有用于固定砂芯(2)和左砂型(1)、右砂型(3)的固定柱;
A3:左砂型(1)、右砂型(3)和砂芯(2)合成模具,通过浇注口(4)和浇道(5)向液压油泵型腔(6)和冒口(7)空腔内倒入熔化的金属;
A4:冒口(7)内金属液流向模具内,冷却后打开模具取出铸造后的液压油泵配件,冒口(7)处留有内部中空的金属外壳。
3.根据权利要求2所述的一种液压油泵铸造工艺,其铸造工艺为:在A4中,冒口(7)处留有内部中空的金属外壳,沿冒口(7)底部的抛物线掰下冒口(7)。 说明书 : 一种液压油泵垂直铸造模具及铸造工艺技术领域[0001] 本发明涉及液压油泵铸造技术领域,尤其涉及一种液压油泵垂直铸造模具及铸造工艺。背景技术[0002] 液压油泵是液压系统中的动力源,它将原动机的机械能转换成液体的压力能,为整个液压系统提供动力。[0003] 目前液压油泵铸件的生产工艺有水平线铸造造型工艺和垂直线铸造造型工艺两种;其中,水平铸造造型线的特点是造型线的模具设计为水平分型,使得在造型线上实现上下箱合模,以便浇注,同时便于下芯,常采用树脂砂结合外部冷冒口工艺,生产效率低,铁水利润率低,生产及人工打磨成本高,质量不稳定;而垂直线铸造造型工艺相比水平线铸造造型工艺,垂直铸造造型工艺的特点在于其分型面是垂直的,这使得铸型的上下两部分可以分别独立完成造型和脱模操作,其生产效率高,质量稳定。[0004] 在水平造型线生产时,液压油泵壁厚位置经常出现缩松、缩孔问题,造成漏油问题,为解决该问题,只能是通过添加冒口来补缩该位置出现的问题,常见的铸件补缩方案是置于铸件外部,依靠冒口自身较大的结构对容易产生缩松及缩孔的位置进行补缩,冒口小了都起不到补缩作用,冒口大了,影响该产品铁水利润率,同时残留冒口需进行严格的人工打磨处理,不仅增加工人的劳动强度,而且对材料也是极大的浪费。而将水平线生产工艺转换到垂直线生产工艺时,同样的补缩位置达到的补缩效果并不理想。发明内容[0005] 有鉴于此,本发明提供一种液压油泵垂直铸造模具及铸造工艺,旨在解决现有液压油泵垂直铸造时冒口补缩效果差,以及冒口体积大不仅需要人工打磨而且浪费材料的技术问题。[0006] 第一方面,本发明提供一种液压油泵垂直铸造模具,包括左砂型、砂芯、右砂型、浇注口和浇道,左砂型和右砂型上具有对称设置的液压油泵型腔,每个完整的液压油泵型腔内放置一个砂芯;所述左砂型和所述右砂型均竖直放置,所述砂芯内开设有用于形成冒口的空腔,冒口质量为1.7kg,冒口连接于液压油泵配件的非工作位。[0007] 通过采用上述技术方案,将水平线生产工艺转换到垂直线生产工艺,提高生产效率,质量稳定,配合将冒口设在砂芯内,使得冒口内金属溶液距离补缩位置的位移更近,从而能够减小冒口的体积,改善常规冒口在垂直线生产工艺中的补缩效果,使得一个完整的液压油泵型腔仅需设置一个冒口,减少冒口数量,且冒口设在非工作位,减少对打磨的需求,降低工人工作负担,减少冒口处金属的浪费,量产后成品率由之前水平线生产成品率为85%提升到垂直线生产成品率为95%,生产效率由之前水平线生产8吨/天,到垂直线后提高到28吨/天,铁水利润率由水平线铁水利润率的48%,提升到垂直线铁水利润率的52%,同时节约人工打磨成品500元/吨。[0008] 可选的,所述冒口远离液压油泵配件的一端为长方体状且长方体的棱角均设为圆角。[0009] 可选的,所述冒口顶部长26mm、宽24.9mm、高41.9mm。[0010] 可选的,所述冒口靠近液压油泵配件的一端为L型的梯台,梯台仅有一个斜面且斜面上设有用于对冒口内部金属液导向的圆角。[0011] 可选的,所述冒口底部梯台底面为宽25.1mm、长47.3mm的长方形,冒口底部梯台顶面为宽41.9mm、长47.4mm的长方形,冒口底部梯台高度为26.9mm。[0012] 可选的,所述冒口底面形状为由起始点、波峰和落点三点相连构成的抛物线,起始点位于落点下方,波峰位于落点上方,起始点和落点分别位于波峰两侧。[0013] 通过采用上述技术方案,便于掰断冒口,减少对打磨的需求。[0014] 第二方面,本发明提供的一种液压油泵铸造工艺,应用于第一方面提出的一种液压油泵垂直铸造模具,其铸造工艺包括:[0015] A1:制作左砂型、右砂型,左砂型和右砂型上对称设置液压油泵型腔,左砂型和右砂型的相近面上对称设置浇注口和浇道,浇注口通过浇道连通于液压油泵型腔。[0016] A2:制作由对称两部分构成的砂芯,砂芯内部留有用于形成冒口空腔,砂芯两侧均设有用于固定砂芯和左砂型、右砂型的固定柱。[0017] A3:左砂型、右砂型和砂芯合成模具,通过浇注口和浇道向液压油泵型腔和冒口空腔内倒入熔化的金属。[0018] A4:冒口内金属液流向模具内,冷却后打开模具取出铸造后的液压油泵配件,冒口处留有内部中空的金属外壳。[0019] 可选的,在A4中,冒口处留有内部中空的金属外壳,沿冒口底部的抛物线掰下冒口。[0020] 综上所述,本发明包括以下有益技术效果:[0021] 1、将水平线生产工艺转换到垂直线生产工艺,提高生产效率,质量稳定,配合将冒口设在砂芯内,使得冒口内金属溶液距离补缩位置的位移更近,从而能够减小冒口的体积,改善常规冒口在垂直线生产工艺中的补缩效果,使得同一模具内仅需设置一个冒口,减少冒口数量,且冒口设在非工作位,减少对打磨的需求,降低工人工作负担,减少冒口处金属的浪费,量产后成品率由之前水平线生产成品率为85%提升到垂直线生产成品率为95%,生产效率由之前水平线生产8吨/天,到垂直线后提高到28吨/天,铁水利润率由水平线铁水利润率的48%,提升到垂直线铁水利润率的52%,同时节约人工打磨成品500元/吨。[0022] 2、在尽可能避免冒口内金属不足以补缩的前提下,尽可能减少冒口处金属的浪费。[0023] 3、冒口底面形状为由起始点、波峰和落点三点相连构成的抛物线,起始点位于落点下方,波峰位于落点上方,起始点和落点分别位于波峰两侧,达到便于掰断冒口的目的,减少对打磨的需求。附图说明[0024] 图1为本发明实施例中左砂型和右砂型的结构示意图;[0025] 图2为本发明实施例中左砂型和砂芯的结构示意图;[0026] 图3为本发明实施例中砂芯的结构示意图;[0027] 图4为本发明实施例中隐藏部分砂芯后砂芯和冒口的结构示意图;[0028] 图5为本发明实施例中冒口的结构示意图;[0029] 图6为本发明实施例中冒口的剖视示意图。[0030] 附图标记说明:1、左砂型;2、砂芯;3、右砂型;4、浇注口;5、浇道;6、液压油泵型腔;7、冒口。具体实施方式[0031] 为使本发明实施例的目的、技术方案和优点更加清楚,下面将结合本发明实施例的附图,对本发明实施例的技术方案进行清楚、完整地描述。显然,所描述的实施例是本发明的一部分实施例,而不是全部的实施例。基于所描述的本发明的实施例,本领域普通技术人员所获得的所有其他实施例,都属于本发明保护的范围。[0032] 以下结合附图1‑附图6对本发明作进一步详细说明。[0033] 第一方面,本发明实施例公开一种液压油泵垂直铸造模具。[0034] 一种液压油泵垂直铸造模具,包括左砂型1、砂芯2、右砂型3、浇注口4、浇道5和冒口7。[0035] 左砂型1和右砂型3的相近面上对称设有液压油泵型腔6,左砂型1和右砂型3均竖直放置,左砂型1和右砂型3相配合形成一个完成的液压油泵型腔6。砂芯2由对称两部分构成,每个完成的液压油泵型腔6内放置一个砂芯2。将水平线生产工艺转换到垂直线生产工艺,提高生产效率,质量稳定。[0036] 砂芯2内开设有用于形成冒口7的空腔,且铸造模具内共一个冒口7,冒口7质量为1.7kg,冒口7连接于液压油泵配件的非工作位。[0037] 更改冒口7的位置和设计,将冒口7设在砂芯2内,使得冒口7内金属溶液距离补缩位置的位移更近,从而能够减小冒口7的体积,使得同一模具内仅需设置一个冒口7,减少冒口7数量,且冒口7设在非工作位,减少对打磨的需求,降低工人工作负担,减少冒口7处金属的浪费,改善常规冒口7在垂直线生产工艺中的补缩效果,使得将水平线生产工艺转换到垂直线生产工艺,提高生产效率,质量稳定。[0038] 冒口7远离液压油泵配件的一端为长方体状且长方体的棱角均设为圆角,冒口7顶部长26mm、宽24.9mm、高41.9mm。冒口7靠近液压油泵配件的一端为L型的梯台,梯台仅有一个斜面且斜面上设有用于对冒口7内部金属液导向的圆角,冒口7底部梯台底面为宽25.1mm、长47.3mm的长方形,冒口7底部梯台顶面为宽41.9mm、长47.4mm的长方形,冒口7底部梯台高度为26.9mm。[0039] 冒口7底面形状为由起始点、波峰和落点三点相连构成的抛物线,起始点位于落点下方,波峰位于落点上方,起始点和落点分别位于波峰两侧。便于掰断冒口7,减少对打磨的需求。[0040] 第二方面,本发明实施例公开一种液压油泵铸造工艺,应用于第一方面提出的一种液压油泵垂直铸造模具,其铸造工艺包括:[0041] A1:制作左砂型1、右砂型3,左砂型1和右砂型3上对称设置液压油泵型腔6,左砂型1和右砂型3的相近面上对称设置浇注口4和浇道5,浇注口4通过浇道5连通于液压油泵型腔6。[0042] A2:制作由对称两部分构成的砂芯2,砂芯2内部留有用于形成冒口7空腔,砂芯2两侧均设有用于固定砂芯2和左砂型1、右砂型3的固定柱。[0043] A3:左砂型1、右砂型3和砂芯2合成模具,通过浇注口4和浇道5向液压油泵型腔6和冒口7空腔内倒入熔化的金属。[0044] A4:冒口7内金属液流向模具内,冷却后打开模具取出铸造后的液压油泵配件,冒口7处留有内部中空的金属外壳。[0045] 在A4中,冒口7处留有内部中空的金属外壳,沿冒口7底部的抛物线掰下冒口7。[0046] 此外,还需要说明的是,在本发明的描述中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域技术人员而言,可根据具体情况理解上述术语在本发明中的具体含义。[0047] 以上所述是本发明的优选实施方式,应当指出,对于本技术领域的普通技术人员来说,在不脱离本发明所述原理的前提下,还可以作出若干改进和润饰,这些改进和润饰也应视为本发明的保护范围。
专利地区:山西
专利申请日期:2024-09-25
专利公开日期:2024-11-29
专利公告号:CN118893178B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




