产学研创新服务平台(全国)


一种透气面料及其生产工艺发明专利
更新时间:2026-09-22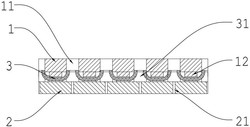 专利申请类型:发明专利;
地区:福建-泉州;
源自:泉州高价值专利检索信息库;
专利名称:一种透气面料及其生产工艺
专利类型:发明专利
专利申请号:CN202411244140.3
专利申请(专利权)人:福建泉州仕美高服饰有限公司
权利人地址:福建省泉州市泉州经济技术开发区崇顺街54号
专利发明(设计)人:杜玉华,王桂容,熊伟
专利摘要:本发明公开一种透气面料及其生产工艺,属于面料制备技术领域,包括表层以及里层,里层包括基层以及基层的一侧编织形成的若干阵列分布的凸块,基层上编织形成有若干阵列分布的透气孔,表层以及里层之间设置有薄膜层,薄膜层朝向透气孔开设有导风口,并且导风口的截面积沿朝向透气孔的方向逐渐减小。本发明的一种透气面料及其生产工艺,利用薄膜层表面开设有若干具有截面积大小逐渐变化的导风口,使气体自外向内通过面料时能够提高气体的流速,从而有效缓解了体感温度的上升速率,皮肤表面的气体流动性快,同时由于表层并没有直接通过编织方式开设引导气体经过其的结构,从而能够很好的隔绝阳光的直射。
主权利要求:
1.一种透气面料的生产工艺,透气面料包括表层以及里层,所述里层包括基层以及基层的一侧编织形成的若干阵列分布的凸块,所述基层上编织形成有若干阵列分布的透气孔,所述表层以及里层之间设置有两侧分别与里层的若干凸块以及表层固定连接的薄膜层,所述薄膜层朝向透气孔开设有与透气孔同轴分布的导风口,并且所述导风口的截面积沿朝向透气孔的方向逐渐减小,其特征在于:所述生产工艺包括以下步骤:S1:胚布生产,利用梭织机,使用第一纱线以及第二纱线分别对里层以及表层进行织造;
S2:预复合,对薄膜原料进行上胶,随后将里层、薄膜原料以及表层依次叠放且对齐后,以间断送布的方式送入覆膜机中进行预复合,形成预复合面料;
S3:薄膜穿孔,将预复合面料快速引至压烫机的底板上,压烫机上设置有带动压板往复朝底板方向移动的压烫机头,底板与压板压合预复合面料的过程中,压板内开设的气道内的气体通过自里层向表层插入的若干插针往压板外持续排气,形成未冷却成品;
S4:定型,抬升压烫机头,随后将未冷却成品在室温下自然干凝,随后通过卷布机收卷成捆;
其中,S2中,每次送布的长度与同方向上压板的长度相等,覆膜机的覆膜温度维持在90至110摄氏度,S3中,压板的压烫温度维持在110至140摄氏度,插针对齐透气孔的轴线插入表层内。
2.根据权利要求1所述的一种透气面料的生产工艺,其特征在于:所述薄膜层采用PTFE薄膜,所述PTFE薄膜的两侧均涂覆有用于分别与里层以及表层相粘接的PUR热熔胶层,两层所述PUR热熔胶层涂覆于薄膜层上时均为点状涂布。
3.根据权利要求2所述的一种透气面料的生产工艺,其特征在于:所述里层由第一纱线经纬编织而成,所述第一纱线编织形成透孔组织以及凸条组织的复合组织结构,并且所述凸条组织形成的若干凸条结构的长度等于凸条结构的宽度。
4.根据权利要求3所述的一种透气面料的生产工艺,其特征在于:所述表层由第二纱线经纬编织而成,所述第二纱线编织形成平纹组织结构。
5.根据权利要求1所述的一种透气面料的生产工艺,其特征在于:所述底板开设有可容纳插针嵌入的嵌合孔,所述嵌合孔的直径比插针的直径大0.2mm,当所述插针完全穿过表层时,于表层上形成的针孔的直径小于等于1mm。 说明书 : 一种透气面料及其生产工艺技术领域[0001] 本发明涉及面料制备技术领域,具体为一种透气面料及其生产工艺。背景技术[0002] 休闲服饰的面料通常需求便是拥有较好的透气性,缝制的服饰拥有匹配款式的透气效果,才能保证服饰的穿着舒适性。[0003] 现有的透气面料通常是通过特定的编织方式,使面料的表面形成规则的透气孔,但明显此方法容易使得面料的遮光性能下降,皮肤更容易受到阳光的直射。[0004] 复合双层的透气面料,并使两层面料上的透气孔尽可能错位,这样的复合面料虽然能够很好的解决上述问题,但是气体通过复合面料后吹在皮肤上的流速也会因为面料的两次阻挡而明显减弱,太阳以及贴合服饰的皮肤的热量都容易暂存于复合面料中,造成服饰在长时间穿着下仍然容易让穿着者感到闷热。[0005] 针对上述问题,所以提出一种解决该问题的透气面料。发明内容[0006] 本发明的目的是为了解决现有技术中的问题,而提出的一种透气面料及其生产工艺。[0007] 为了实现上述目的,本发明采用了如下技术方案:一种透气面料,包括表层以及里层,所述里层包括基层以及基层的一侧编织形成的若干阵列分布的凸块,所述基层上编织形成有若干阵列分布的透气孔,所述表层以及里层之间设置有两侧分别与里层的若干凸块以及表层固定连接的薄膜层,所述薄膜层朝向透气孔开设有与透气孔同轴分布的导风口,并且所述导风口的截面积沿朝向透气孔的方向逐渐减小。[0008] 本发明进一步设置为:所述薄膜层采用PTFE薄膜,所述PTFE薄膜的两侧均涂覆有用于分别与里层以及表层相粘接的PUR热熔胶层,两层所述PUR热熔胶层涂覆于薄膜层上时均为点状涂布。[0009] 本发明进一步设置为:所述里层由第一纱线经纬编织而成,所述第一纱线编织形成透孔组织以及凸条组织的复合组织结构,并且所述凸条组织形成的若干凸条结构的长度等于凸条结构的宽度。[0010] 本发明进一步设置为:所述表层由第二纱线经纬编织而成,所述第二纱线编织形成平纹组织结构。[0011] 一种透气面料的生产工艺,用于生产上述透气面料,包括以下步骤:[0012] S1:胚布生产,利用梭织机,使用第一纱线以及第二纱线分别对里层以及表层进行织造;[0013] S2:预复合,对薄膜原料进行上胶,随后将里层、薄膜原料以及表层依次叠放且对齐后,以间断送布的方式送入覆膜机中进行预复合,形成预复合面料;[0014] S3:薄膜穿孔,将预复合面料快速引至压烫机的底板上,压烫机上设置有带动压板往复朝底板方向移动的压烫机头,底板与压板压合预复合面料的过程中,压板内开设的气道内的气体通过自里层向表层插入的若干插针往压板外持续排气,形成未冷却成品;[0015] S4:定型,抬升压烫机头,随后将未冷却成品在室温下自然干凝,随后通过卷布机收卷成捆;[0016] 其中,S2中,每次送布的长度与同方向上压板的长度相等,覆膜机的覆膜温度维持在90至110摄氏度,S3中,压板的压烫温度维持在110至140摄氏度,插针对齐透气孔的轴线插入表层内。[0017] 本发明进一步设置为:所述底板开设有可容纳插针嵌入的嵌合孔,所述嵌合孔的直径比插针的直径大0.2mm,当所述插针完全穿过表层时,于表层上形成的针孔的直径小于等于1mm。[0018] 综上所述,本发明具有以下有益效果:利用薄膜层表面开设有若干具有截面积大小逐渐变化的导风口,使气体自外向内通过面料时能够提高气体的流速,从而有效缓解了体感温度的上升速率,皮肤表面的气体流动性快,同时由于表层并没有直接通过编织方式开设引导气体经过其的结构,从而能够很好的隔绝阳光的直射。附图说明[0019] 图1为本发明的截面剖视图一,主要体现薄膜层未被穿孔的状态;[0020] 图2为本发明的截面剖视图二。[0021] 图中:1、里层;11、透气孔;12、凸块;2、表层;21、针孔;3、薄膜层;31、导风口;4、底板;41、嵌合孔;5、压板;51、气道;6、插针;7、压烫机头。具体实施方式[0022] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,在本发明的描述中,需要理解的是,术语“上”、“下”、“前”、“后”、“左”、“右”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。[0023] 一种透气面料,如图1以及图2所示,包括表层2以及里层1,里层1包括基层以及基层的一侧编织形成的若干阵列分布的凸块12,基层上编织形成有若干阵列分布的透气孔11,表层2以及里层1之间设置有两侧分别与里层1的若干凸块12以及表层2固定连接的薄膜层3,薄膜层3朝向透气孔11开设有与透气孔11同轴分布的导风口31,并且导风口31的截面积沿朝向透气孔11的方向逐渐减小;[0024] 本具体实施例中,里层1由第一纱线经纬编织而成,第一纱线编织形成透孔组织以及凸条组织的复合组织结构,并且凸条组织形成的若干凸条结构的长度等于凸条结构的宽度,表层2由第二纱线经纬编织而成,第二纱线编织形成平纹组织结构,其中,第一纱线采用棉纤维,第二纱线采用多股捻制的涤纶细旦纤维,捻制的细旦纤维编织形成的平纹组织结构,第二纱线间的间隙较多,能有更多外界的气体吹在表层2上时穿过表层2;[0025] 该面料所制成的服饰在使用时,里层1贴合身体的一侧,吹在表层2上的风穿过表层2的纱线间隙后沿薄膜层3开设的若干导风口31汇集于嵌合孔41的位置并直至穿过面料,相比于现有技术,表层2能在尽可能不开设较大开孔的前提下,依靠穿过面料间隙的风对穿着者的身体表面实现快速的降温,相比现有技术,减少了因开设透气孔11而明显增加阳光直射皮肤的情况,同时,通过若干凸块12间隔开基层以及表层2,也让导风口31能开设地更大,进一步提高气体穿过面料时的流速。[0026] 实用效果:相比于现有技术,利用薄膜层3表面开设有若干具有截面积大小逐渐变化的导风口31,使气体自外向内通过面料时能够提高气体的流速,从而有效缓解了体感温度的上升速率,皮肤表面的气体流动性快,同时由于表层2并没有直接通过编织方式开设引导气体经过其的结构,从而能够很好的隔绝阳光的直射。[0027] 为了进一步提高透气面料的使用性能,薄膜层3采用具有防水透气效果的PTFE薄膜,即聚四氟乙烯薄膜,PTFE薄膜的两侧均涂覆有用于分别与里层1以及表层2相粘接的PUR热熔胶层,两层PUR热熔胶层涂覆于薄膜层3上时均为点状涂布,具体为通过点胶机呈阵列点胶,使身体的汗液能够较好地透过PTFE薄膜挥发。[0028] 一种透气面料的生产工艺,用于生产上述透气面料,包括以下步骤:[0029] S1:胚布生产,利用梭织机,使用第一纱线以及第二纱线分别对里层1以及表层2进行织造;[0030] S2:预复合,对薄膜原料进行上胶,随后将里层1、薄膜原料以及表层2依次叠放且对齐后,以间断送布的方式送入覆膜机中进行预复合,形成预复合面料;[0031] S3:薄膜穿孔,将预复合面料快速引至压烫机的底板4上,压烫机上设置有带动压板5往复朝底板4方向移动的压烫机头7,底板4与压板5压合预复合面料的过程中,压板5内开设的气道51内的气体通过自里层1向表层2插入的若干插针6往压板5外持续排气,形成未冷却成品;[0032] S4:定型,抬升压烫机头7,随后将未冷却成品在室温下自然干凝,随后通过卷布机收卷成捆;[0033] 如图1以及图2所示,其中,S2中,每次送布的长度与同方向上压板5的长度相等,覆膜机的覆膜温度维持在90至110摄氏度,S3中,压板5的压烫温度维持在110至140摄氏度,插针6对齐透气孔11的轴线插入表层2内,其中,为了提高插针6对不同厚度的面料的适用性,底板4开设有可容纳插针6嵌入的嵌合孔41,嵌合孔41的直径比插针6的直径大0.2mm,使插针6位于嵌合孔41内时依然能够朝外排气,并且此时的排气的方向因嵌合孔41而具有导向性,更容易使压烫中的薄膜原料在被插针6穿过的位置形成导风口31,当插针6完全穿过表层2时,于表层2上形成的针孔21的直径等于1mm。[0034] 对于本领域技术人员而言,显然本发明不限于上述示范性实施例的细节,而且在不背离本发明的精神或基本特征的情况下,能够以其他的具体形式实现本发明。因此,无论从哪一点来看,均应将实施例看作是示范性的,而且是非限制性的,本发明的范围由所附权利要求而不是上述说明限定,因此旨在将落在权利要求的等同要件的含义和范围内的所有变化囊括在本发明内。不应将权利要求中的任何附图标记视为限制所涉及的权利要求。[0035] 此外,应当理解,虽然本说明书按照实施方式加以描述,但并非每个实施方式仅包含一个独立的技术方案,说明书的这种叙述方式仅仅是为清楚起见,本领域技术人员应当将说明书作为一个整体,各实施例中的技术方案也可以经适当组合,形成本领域技术人员可以理解的其他实施方式。
专利地区:福建
专利申请日期:2024-09-06
专利公开日期:2024-11-29
专利公告号:CN118752857B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。