 产学研创新服务平台(全国)


一种化工承压管道用CPVC板材的成型工艺及其设备
更新时间:2026-10-01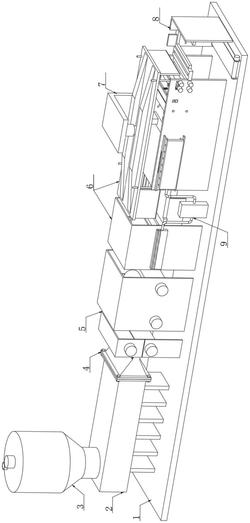 专利申请类型:发明专利;
地区:浙江-温州;
源自:温州高价值专利检索信息库;
专利名称:一种化工承压管道用CPVC板材的成型工艺及其设备
专利类型:发明专利
专利申请号:CN202410810526.X
专利申请(专利权)人:佑利控股集团有限公司
权利人地址:浙江省温州市乐清市柳市佑利工业园(兴业北路8-88号)
专利发明(设计)人:肖玉刚,胡旭阳,南雷,李晓,周发银,罗海龙,李冬,周祺婷
专利摘要:本发明涉及高分子聚合物成型技术领域,具体的是一种化工承压管道用CPVC板材的成型工艺及其设备,本发明的成型工艺包括混料;塑化挤出;五辊压光;冷却定型;牵引切割,本发明的成型设备包括包括安装座,安装座顶部自左向右依次设置有双螺杆挤出机、压光机构、板材处理机构和堆料机构,安装座顶部对应板材处理机构的位置处设置有往复下压机构,双螺杆挤出机的进料端和出料端分别安装有混料装置和成型机构;板材处理机构由一级冷却组件、二级冷却组件、喷码组件、双面覆膜组件、牵引组件和裁切组件组成,且一级冷却组件与二级冷却组件之间设置有气流循环机构,本发明所生产的板材具有较高的机械强度和韧性,生产连续性好。
主权利要求:
1.一种化工承压管道用CPVC板材的成型设备,其特征在于,包括安装座(1),所述安装座(1)顶部自左向右依次设置有双螺杆挤出机(2)、压光机构(5)、板材处理机构(6)和堆料机构(8),所述安装座(1)顶部对应板材处理机构(6)的位置处设置有往复下压机构(7),所述双螺杆挤出机(2)的进料端和出料端分别安装有混料装置(3)和成型机构(4);
所述压光机构(5)包括固定设于安装座(1)顶部的两个竖板(51)和一个U型架二(57),两个竖板(51)顶端面之间架设有U型架一(52),两个竖板(51)相对侧以及U型架一(52)的内侧均转动安装有压光辊一(56),其中一个竖板(51)外侧和U型架一(52)的对应端外侧均固定设有横板(53),位于上方的横板(53)中心位置呈贯穿式螺纹连接有旋杆一(54),且旋杆一(54)底端与位于下方的横板(53)之间通过轴承转动连接,另一个竖板(51)顶部两端均固定设有导柱(55),所述U型架一(52)底端对应导柱(55)的位置处开设有限制孔;
所述U型架二(57)内侧底端转动安装有两个呈水平共面设置的压光辊二(58),所述U型架二(57)内侧顶中部固定安装有气缸一(510),所述气缸一(510)的伸缩端端部固定连接有升降架(511),所述升降架(511)内侧转动安装有压光辊三(59);
所述往复下压机构(7)包括固定设于安装座(1)顶部的两个侧架(71)和位于其中一个侧架(71)外侧的L型架(74),两个侧架(71)顶部两端均固定设有圆柱(72),四个圆柱(72)之间活动套设有安装板(73),所述L型架(74)内侧顶部固定安装有气缸二(75),且气缸二(75)的伸缩端与安装板(73)固定连接,所述安装板(73)顶端面固定设有多组筋条(76),两个侧架(71)相对侧之间固定设有承载板;
所述板材处理机构(6)由一级冷却组件(61)、二级冷却组件(62)、喷码组件(63)、双面覆膜组件(64)、牵引组件(65)和裁切组件(66)组成,且一级冷却组件(61)与二级冷却组件(62)之间设置有气流循环机构(9);
所述一级冷却组件(61)包括固定设于安装座(1)顶部的U型架三(611),所述U型架三(611)内侧设置有两组呈中空设置的冷却辊(614),每组均设置有多个,所述U型架三(611)内侧顶端设置有调节架(612),所述调节架(612)与U型架三(611)内侧顶端面之间连接有弹簧伸缩杆一(613),且位于上方的一组冷却辊设置在调节架(612)内侧,所述U型架三(611)两侧对应调节架(612)内侧的每个冷却辊(614)位置处均贯穿开设有导槽一(6111),每个导槽一(6111)内部均滑动安装有方块(6110);
每个冷却辊(614)内腔两端均活动套设有圆板(615),两个圆板(615)相对侧之间固定安装有半导体制冷片(616),所述半导体制冷片(616)的冷端和热端均包覆有传热板(617),两个传热板(617)对应端之间为闭合设置,且两个传热板(617)的闭合区域设置有云母材料层,呈闭合设置的两个所述传热板(617)将冷却辊(614)内腔划分为水冷腔和气腔,两个圆板(615)相背侧均固定设有通风管(618),每个通风管(618)位于冷却辊(614)内腔的一端表面以及每个圆板(615)对应所在位置气腔的位置处均开设有风孔(619),位于下方一组的每个冷却辊(614)两端的通风管(618)相背一端均固定贯穿设于U型架三(611)上,位于上方一组的每个冷却辊(614)两端的通风管(618)相背一端均依次固定贯穿设于调节架(612)以及方块(6110)上;
所述二级冷却组件(62)包括固定设于两个侧架(71)之间的两组出风板(621),每组均设置有多个,所述承载板表面对应位于下方一组的每个出风板(621)位置处均贯穿开设有过风槽,其中一个侧架(71)外侧对应每个出风板(621)的位置处均固定设有供风管(622);
所述气流循环机构(9)包括设置于U型架三(611)两侧的风腔一(91)和设置于安装供风管(622)的侧架(71)外侧的风腔二(92),两个风腔一(91)均由两个接管段和连接两个接管段的伸缩段组成,两组冷却辊(614)两端的每个通风管(618)分别与所在风腔一(91)上对应位置的两个接管段相连通,每个供风管(622)均与风腔二(92)相连通;
两个侧架(71)之间对应两组出风板(621)的位置处均固定设有罩框(96),两个罩框(96)内侧均插接有滤尘网(97),所述安装座(1)顶部固定设有换热器(93),所述换热器(93)的连接端与对应的风腔一(91)和风腔二(92)之间均连通设有回风管一(94),远离风腔二(92)的侧架(71)表面对应两个罩框(96)的位置处均安装有出风管,两个出风管与所在侧的风腔一(91)之间连通设有回风管二(95)。
2.根据权利要求1所述的一种化工承压管道用CPVC板材的成型设备,其特征在于,所述成型机构(4)包括可拆卸安装于双螺杆挤出机(2)出料端的模腔(41),所述模腔(41)的出料端顶部开设有插槽(42),所述插槽(42)内部活动插接有模头(43),所述模头(43)两侧顶端均开设有容槽,且模腔(41)的出料端两侧顶部均开设有与插槽(42)相连通的卡槽,所述模头(43)顶端面对应两个容槽中部的位置均开设有穿槽(46),两个容槽内部均滑动连接有锁止块(44),且两个容槽内腔端面均固定设有导杆(47),所述导杆(47)外周面活动套设有弹簧(48),两个锁止块(44)相对侧均开设有导孔(49),且两个锁止块(44)相对端顶端面均固定设有拨杆(45),锁止块(44)在对应弹簧(48)的作用下插入至对应的卡槽内部。
3.根据权利要求1所述的一种化工承压管道用CPVC板材的成型设备,其特征在于,所述喷码组件(63)包括安装于安装板(73)底部的喷码机和安装在两个侧架(71)之间的红外线加热管;
所述裁切组件(66)包括分别开设于承载板两端的两个纵切槽和一个横切槽,所述安装板(73)底部对应纵切槽和横切槽的位置处对应安装有纵切刀(661)和横切刀(662);
所述双面覆膜组件(64)包括竖直贯穿设于承载板顶部的覆膜通道,两个侧架(71)之间对应覆膜通道的位置处安装有两个呈竖直共线设置的膜辊(641)和两个压膜架(642),两个压膜架(642)相对侧的中部均为凹陷设置,且两个压膜架(642)的凹陷区域均安装有多组发热管(643),两个侧架(71)表面对应位于上方的压膜架(642)两端均贯穿开设有导槽二(647),位于上方的压膜架(642)两端均固定设有滑动连接于所在位置导槽二(647)内部的导座,两个侧架(71)之间对应每个膜辊(641)的位置处均安装有喷头(646),且两个侧架(71)顶端相对侧之间对应压膜架(642)的位置处固定设有定板(644),所述定板(644)与位于上方的压膜架(642)之间连接有弹簧伸缩杆二(645)。
4.根据权利要求1所述的一种化工承压管道用CPVC板材的成型设备,其特征在于,所述牵引组件(65)包括竖直贯穿设于承载板顶部的牵引槽道,两个侧架(71)之间对应牵引槽道的位置处安装有两组牵引辊(651),两个所述侧架(71)表面对应上方一组的牵引辊(651)位置处均贯穿开设有导槽三(654),两个导槽三(654)内部均滑动连接有升降块(652),且位于上方一组的牵引辊(651)安装在两个升降块(652)之间,两个升降块(652)中心位置均螺纹套接有旋杆二(653),所述旋杆二(653)顶端均活动贯穿对应导槽三(654)的上端。
5.根据权利要求1所述的一种化工承压管道用CPVC板材的成型设备,其特征在于,所述堆料机构(8)包括固定设置于安装座(1)顶部的L型挡框(81)和位于L型挡框(81)内侧的气缸三(84),所述L型挡框(81)一端顶部开设有滑槽(82),所述滑槽(82)内部滑动连接有托架(83),且气缸三(84)的伸缩端与托架(83)固定连接,所述L型挡框(81)内侧远离滑槽(82)的一端顶部安装有超声探测器(86),所述安装座(1)顶部位于L型挡框(81)内侧的位置处安装有输料带(85)。
6.一种化工承压管道用CPVC板材的成型工艺,采用如权利要求1‑5任意一项所述的化工承压管道用CPVC板材的成型设备对CPVC板材进行成型,其特征在于,具体包括如下操作步骤:S1、混料:将相应重量份的目标原料按顺序投入到高速搅拌机中于加热条件下混合15~25min,并在混匀后于120~130℃的条件下放出混合料;
S2、塑化挤出:将S1中放出的混合料送入双螺杆挤出机中塑化,并控制挤出机的加工温度在180~220℃之间,然后将塑化后的混合料挤出成型为板材;
S3、五辊压光:将成型后的CPVC板材送入压光机构(5)中进行压光定型;
S4、冷却定型:将压光定型后的CPVC板材送入一级冷却组件(61)、二级冷却组件(62)及二者之间设置的气流循环机构(9)所构成的冷却系统中进行冷却定型;
S5、牵引切割:利用牵引机将冷却定型后的CPVC板材向堆料台输送,并在输送的过程中对冷却定型后的CPVC板材进行喷码、双面覆膜以及裁切,得到目标CPVC板材。 说明书 : 一种化工承压管道用CPVC板材的成型工艺及其设备技术领域[0001] 本发明涉及高分子聚合物成型技术领域,具体的是一种化工承压管道用CPVC板材的成型工艺及其设备。背景技术[0002] 氯化聚氯乙烯(CPVC)又叫过氯乙烯,是将聚氯乙烯(PVC)进一步氯化改性的产物。由于氯化聚氯乙烯的含氯量比聚氯乙烯有所提高,氯化聚氯乙烯的物理机械性能,特别是耐候性、耐老化性、耐腐蚀性、耐高温能力、变形性、可溶性及阻燃自熄性有较大的提高,是近几年来发展速度较快的新型塑料材料,被广泛用于建筑、化工、冶金、造船、电器、纺织等领域。[0003] 现有技术公开了公开号为CN102441996A(IPC分类号为C08L27/24)的中国专利:一种氯化聚氯乙烯板材的制备工艺,并公开了如下生产步骤:(1)将树脂粉加入1000r/min高速混合机中,先加入液体环氧酯高速混合1min;(2)然后加入稳定剂,混合至70°C‑80°C;(3)再加入加工助剂,填充剂,润滑剂混合至110‑120°C;(4)将物料放入冷混机中700转/r,充分混合降温至60°C‑70°C;(5)混合好的物料放入储料槽输送至料斗,抽真空,进入挤出机进行挤出;塑化挤出温度为170‑190°C,模具开口调整为30mm,模口与三辊之间的距离调整为5—10cm,三辊辊筒之间距离调整为30mm;(6)高温热板经三辊压光机定型后,制成30mm厚的板材,冷却,牵引,根据要求的长宽尺寸进行切割。[0004] 但是现有技术仍存在一定的缺陷,如公开号为CN102441996A的技术方案,在使用过程中采用竖直设置的三辊压光机进行定型的过程中,不能根据实际生产需求来调整压光辊与板材之间的接触面大小,且采用斜着出料的方式容易导致板材发生弯曲,同时,生产板材的厚度也受到限制,此外,压光后的板材仅靠两个冷却辊进行冷却,冷却不够充分,容易导致分切的过程板材变形。发明内容[0005] 本发明的目的在于提供一种化工承压管道用CPVC板材的成型工艺及其设备,以解决上述背景技术中提出的问题。[0006] 本发明的目的可以通过以下技术方案实现:[0007] 一种化工承压管道用CPVC板材的成型设备,包括安装座,所述安装座顶部自左向右依次设置有双螺杆挤出机、压光机构、板材处理机构和堆料机构,所述安装座顶部对应板材处理机构的位置处设置有往复下压机构,所述双螺杆挤出机的进料端和出料端分别安装有混料装置和成型机构;[0008] 所述板材处理机构由一级冷却组件、二级冷却组件、喷码组件、双面覆膜组件、牵引组件和裁切组件组成,且一级冷却组件与二级冷却组件之间设置有气流循环机构。[0009] 在一个优选地实施方式中,所述成型机构包括可拆卸安装于双螺杆挤出机出料端的模腔,所述模腔的出料端顶部开设有插槽,所述插槽内部活动插接有模头,所述模头两侧顶端均开设有容槽,且模腔的出料端两侧顶部均开设有与插槽相连通的卡槽,所述模头顶端面对应两个容槽中部的位置均开设有穿槽,两个容槽内部均滑动连接有锁止块,且两个容槽内腔端面均固定设有导杆,所述导杆外周面活动套设有弹簧,两个锁止块相对侧均开设有导孔,且两个锁止块相对端顶端面均固定设有拨杆。[0010] 在一个优选地实施方式中,所述压光机构包括固定设于安装座顶部的两个竖板和一个U型架二,两个竖板顶端面之间架设有U型架一,两个竖板相对侧以及U型架一的内侧均转动安装有压光辊一,其中一个竖板外侧和U型架一的对应端外侧均固定设有横板,位于上方的横板中心位置呈贯穿式螺纹连接有旋杆一,且旋杆一底端与位于下方的横板之间通过轴承转动连接,另一个竖板顶部两端均固定设有导柱,所述U型架一底端对应导柱的位置处开设有限制孔;[0011] 所述U型架二内侧底端转动安装有两个呈水平共面设置的压光辊二,所述U型架二内侧顶中部固定安装有气缸一,所述气缸一的伸缩端端部固定连接有升降架,所述升降架内侧转动安装有压光辊三。[0012] 在一个优选地实施方式中,所述往复下压机构包括固定设于安装座顶部的两个侧架和位于其中一个侧架外侧的L型架,两个侧架顶部两端均固定设有圆柱,四个圆柱之间活动套设有安装板,所述L型架内侧顶部固定安装有气缸二,且气缸二的伸缩端与安装板固定连接,所述安装板顶端面固定设有多组筋条,两个侧架相对侧之间固定设有承载板。[0013] 在一个优选地实施方式中,所述一级冷却组件包括固定设于安装座顶部的U型架三,所述U型架三内侧设置有两组呈中空设置的冷却辊,每组均设置有多个,所述U型架三内侧顶端设置有调节架,所述调节架与U型架三内侧顶端面之间连接有弹簧伸缩杆一,且位于上方的一组冷却辊设置在调节架内侧,所述U型架三两侧对应调节架内侧的每个冷却辊位置处均贯穿开设有导槽一,每个导槽一内部均滑动安装有方块;[0014] 每个冷却辊内腔两端均活动套设有圆板,两个圆板相对侧之间固定安装有半导体制冷片,所述半导体制冷片的冷端和热端均包覆有传热板,两个传热板对应端之间为闭合设置,且两个传热板的闭合区域设置有云母材料层,呈闭合设置的两个所述传热板将冷却辊内腔划分为水冷腔和气腔,两个圆板相背侧均固定设有通风管,每个通风管位于冷却辊内腔的一端表面以及每个圆板对应所在位置气腔的位置处均开设有风孔,位于下方一组的每个冷却辊两端的通风管相背一端均固定贯穿设于U型架三上,位于上方一组的每个冷却辊两端的通风管相背一端均依次固定贯穿设于调节架以及方块上;[0015] 所述二级冷却组件包括固定设于两个侧架之间的两组出风板,每组均设置有多个,所述承载板表面对应位于下方一组的每个出风板位置处均贯穿开设有过风槽,其中一个侧架外侧对应每个出风板的位置处均固定设有供风管。[0016] 在一个优选地实施方式中,所述喷码组件包括安装于安装板底部的喷码机和安装在两个侧架之间的红外线加热管;[0017] 所述裁切组件包括分别开设于承载板两端的两个纵切槽和一个横切槽,所述安装板底部对应纵切槽和横切槽的位置处对应安装有纵切刀和横切刀;[0018] 所述双面覆膜组件包括竖直贯穿设于承载板顶部的覆膜通道,两个侧架之间对应覆膜通道的位置处安装有两个呈竖直共线设置的膜辊和两个压膜架,两个压膜架相对侧的中部均为凹陷设置,且两个压膜架的凹陷区域均安装有多组发热管,两个侧架表面对应位于上方的压膜架两端均贯穿开设有导槽二,位于上方的压膜架两端均固定设有滑动连接于所在位置导槽二内部的导座,两个侧架之间对应每个膜辊的位置处均安装有喷头,且两个侧架顶端相对侧之间对应压膜架的位置处固定设有定板,所述定板与位于上方的压膜架之间连接有弹簧伸缩杆二。[0019] 在一个优选地实施方式中,所述牵引组件包括竖直贯穿设于承载板顶部的牵引槽道,两个侧架之间对应牵引槽道的位置处安装有两组牵引辊,两个所述侧架表面对应上方一组的牵引辊位置处均贯穿开设有导槽三,两个导槽三内部均滑动连接有升降块,且位于上方一组的牵引辊安装在两个升降块之间,两个升降块中心位置均螺纹套接有旋杆二,所述旋杆二顶端均活动贯穿对应导槽三的上端。[0020] 在一个优选地实施方式中,所述气流循环机构包括设置于U型架三两侧的风腔一和设置于安装供风管的侧架外侧的风腔二,两个风腔一均由两个接管段和连接两个接管段的伸缩段组成,两组冷却辊两端的每个通风管分别与所在风腔一上对应位置的两个接管段相连通,每个供风管均与风腔二相连通;[0021] 两个侧架之间对应两组出风板的位置处均固定设有罩框,两个罩框内侧均插接有滤尘网,所述安装座顶部固定设有换热器,所述换热器的连接端与对应的风腔一和风腔二之间均连通设有回风管一,远离风腔二的侧架表面对应两个罩框的位置处均安装有出风管,两个出风管与所在侧的风腔一之间连通设有回风管二。[0022] 在一个优选地实施方式中,所述堆料机构包括固定设置于安装座顶部的L型挡框和位于L型挡框内侧的气缸三,所述L型挡框一端顶部开设有滑槽,所述滑槽内部滑动连接有托架,且气缸三的伸缩端与托架固定连接,所述L型挡框内侧远离滑槽的一端顶部安装有超声探测器,所述安装座顶部位于L型挡框内侧的位置处安装有输料带。[0023] 本发明还提供了一种利用上述化工承压管道用CPVC板材的成型设备对CPVC板材进行成型的工艺,具体包括如下操作步骤:[0024] S1、混料:将相应重量份的目标原料按顺序投入到高速搅拌机中于加热条件下混合15~25min,并在混匀后于120~130℃的条件下放出混合料;[0025] S2、塑化挤出:将S1中放出的混合料送入双螺杆挤出机中塑化,并控制挤出机的加工温度在180~220℃之间,然后将塑化后的混合料挤出成型为板材;[0026] S3、五辊压光:将成型后的CPVC板材送入压光机构中进行压光定型;[0027] S4、冷却定型:将压光定型后的CPVC板材送入一级冷却组件、二级冷却组件及二者之间设置的气流循环机构所构成的冷却系统中进行冷却定型;[0028] S5、牵引切割:利用牵引机将冷却定型后的CPVC板材向堆料台输送,并在输送的过程中对冷却定型后的CPVC板材进行喷码、双面覆膜以及裁切,得到目标CPVC板材。[0029] 本发明的有益效果:[0030] 1、本发明生产工艺所制备的板材具有较高的机械强度和韧性,生产过程易于控制,且生产连续性好;[0031] 2、本发明成型设备的压光机构可以实际生产需求来调节压光辊和板材的接触面大小,并且成型后的板材是平着出去,不容易发生变形,尺寸也比较稳定,该设计可以适用于流动性差,分子量高、粘性高不易成型的物料,可以做到大尺寸,此外,该成型设备还能够生产不同厚度规格的板材;[0032] 3、本发明通过采用一级冷却组件与二级冷却组件配合使用来对压光后的板材进行冷却定型处理,并利用气流循环机构让气流在二者之间进行循环流动,进而确保一级冷却组件与二级冷却组件持续稳定工作;[0033] 4、本发明成型设备的双面覆膜机构可以实现无气泡式热压覆膜,让膜与板材之间达到无缝贴合;[0034] 5、本发明成型设备的堆料机构可以对横切后的成品板材进行自动码放、输送,降低工人的劳作强度。附图说明[0035] 为了更清楚地说明本发明实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图;[0036] 图1是本发明第一视角整体结构示意图;[0037] 图2是本发明第二视角整体结构示意图;[0038] 图3是本发明整体俯视图;[0039] 图4是本发明图3中A‑A向剖面结构示意图;[0040] 图5是本发明成型机构结构示意图;[0041] 图6是本发明成型机构俯视图;[0042] 图7是本发明图6中B‑B向剖面结构示意图;[0043] 图8是本发明图7中A部分结构放大示意图;[0044] 图9是本发明压光机构前半段结构示意图;[0045] 图10是本发明压光机构后半段结构示意图;[0046] 图11是本发明板材处理机构结构示意图;[0047] 图12是本发明板材处理机构整体俯视图;[0048] 图13是本发明图12中C‑C向剖面结构示意图;[0049] 图14是本发明图12中D‑D向剖面结构示意图;[0050] 图15是本发明图13中B部分结构放大示意图;[0051] 图16是本发明图4中C部分结构放大示意图;[0052] 图17是本发明往复下压机构局部结构示意图;[0053] 图18是本发明堆料机构结构示意图。[0054] 图中附图标记如下:1、安装座;2、双螺杆挤出机;3、混料装置;4、成型机构;41、模腔;42、插槽;43、模头;44、锁止块;45、拨杆;46、穿槽;47、导杆;48、弹簧;49、导孔;5、压光机构;51、竖板;52、U型架一;53、横板;54、旋杆一;55、导柱;56、压光辊一;57、U型架二;58、压光辊二;59、压光辊三;510、气缸一;511、升降架;6、板材处理机构;61、一级冷却组件;611、U型架三;612、调节架;613、弹簧伸缩杆一;614、冷却辊;615、圆板;616、半导体制冷片;617、传热板;618、通风管;619、风孔;6110、方块;6111、导槽一;62、二级冷却组件;621、出风板;622、供风管;63、喷码组件;64、双面覆膜组件;641、膜辊;642、压膜架;643、发热管;644、定板;645、弹簧伸缩杆二;646、喷头;647、导槽二;65、牵引组件;651、牵引辊;652、升降块;653、旋杆二;654、导槽三;66、裁切组件;661、纵切刀;662、横切刀;7、往复下压机构;71、侧架;72、圆柱;73、安装板;74、L型架;75、气缸二;76、筋条;8、堆料机构;81、L型挡框;82、滑槽;83、托架;84、气缸三;85、输料带;86、超声探测器;9、气流循环机构;91、风腔一;92、风腔二;93、换热器;94、回风管一;95、回风管二;96、罩框;97、滤尘网。具体实施方式[0055] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其它实施例,都属于本发明保护的范围。[0056] 一种化工承压管道用CPVC板材的成型工艺及其设备,是以氯化的高分子化合物的组合物为特征,IPC分类号为C08L27。[0057] 参照说明书附图1‑4,本发明一实施例的一种化工承压管道用CPVC板材的成型设备,用于实现上述化工承压管道用CPVC板材的成型工艺,包括安装座1,安装座1顶部自左向右依次设置有双螺杆挤出机2、压光机构5、板材处理机构6和堆料机构8,安装座1顶部对应板材处理机构6的位置处设置有往复下压机构7,双螺杆挤出机2的进料端和出料端分别安装有混料装置3和成型机构4;[0058] 板材处理机构6由一级冷却组件61、二级冷却组件62、喷码组件63、双面覆膜组件64、牵引组件65和裁切组件66组成,且一级冷却组件61与二级冷却组件62之间设置有气流循环机构9。[0059] 需要说明的是,本发明通过利用压光机构5对挤出成型后的板材表面进行压光处理后,送入板材处理工位进行充分冷却、裁切、喷码以及双面覆膜,最后利用堆料机构8将成品板材进行自动码放,并定量向下一工序进行输送。[0060] 具体地,如图4‑8所示,成型机构4包括可拆卸安装于双螺杆挤出机2出料端的模腔41,模腔41的出料端顶部开设有插槽42,插槽42内部活动插接有模头43,模头43两侧顶端均开设有容槽,且模腔41的出料端两侧顶部均开设有与插槽42相连通的卡槽,模头43顶端面对应两个容槽中部的位置均开设有穿槽46,两个容槽内部均滑动连接有锁止块44,且两个容槽内腔端面均固定设有导杆47,导杆47外周面活动套设有弹簧48,两个锁止块44相对侧均开设有导孔49,且两个锁止块44相对端顶端面均固定设有拨杆45。[0061] 需要说明的是,模腔41与双螺杆挤出机2的出料端之间可以通过法兰的方式进行连接,便于后期对模腔41进行快速更换;模头43上的出料口可以根据实际生产需求设置不同的厚度规格,且模头43上容槽内部的导杆47靠近对应锁止块44的一端始终保持活动插接于导孔49内部的状态。[0062] 其中,当在生产过程中需要更换不同厚度规格的模头43时,只需同时拨动两个拨杆45发生相向运动,来带动两个锁止块44沿着导杆47发生相向运动,并压缩对应位置的弹簧48,待两个锁止块44相背的一端均脱离所在位置的卡槽后,即可将模腔41出料端的模头43取出,在将新模头43完全插入至插槽42内部后,撤去对两个拨杆45的作用力,使两个锁止块44相背一端在对应弹簧48的压缩回复力作用下卡入卡槽内部即可,模头43拆装方便、快捷。[0063] 具体地,如图4和图9‑10所示,压光机构5采用的是五辊压光机,该压光机构5包括固定设于安装座1顶部的两个竖板51和一个U型架二57,两个竖板51顶端面之间架设有U型架一52,两个竖板51相对侧以及U型架一52的内侧均转动安装有压光辊一56,其中一个竖板51外侧和U型架一52的对应端外侧均固定设有横板53,位于上方的横板53中心位置呈贯穿式螺纹连接有旋杆一54,且旋杆一54底端与位于下方的横板53之间通过轴承转动连接,另一个竖板51顶部两端均固定设有导柱55,U型架一52底端对应导柱55的位置处开设有限制孔;[0064] U型架二57内侧底端转动安装有两个呈水平共面设置的压光辊二58,U型架二57内侧顶中部固定安装有气缸一510,气缸一510的伸缩端端部固定连接有升降架511,升降架511内侧转动安装有压光辊三59。[0065] 需要说明的是,在对U型架一52进行垂直方向上调节的过程中,导柱55顶端始终保持插接于对应限制孔的内部,且两个压光辊一56以及两个压光辊二58均由电机进行驱动,其中,当塑化后的混合料挤出经成型机构4成型为板材后,会率先自两个压光辊一56之间穿过,利用两个转动的压光辊一56进行一次压光,而后再自压光辊二58与压光辊三59之间穿过,利用两个转动的压光辊二58配合被动转动的压光辊三59进行二次压光,在进行二次压光的过程中,可以根据板材的表面平整度需求,通过气缸一510来调整压光辊三59的下行量,即调整与板材的接触面。[0066] 此压光机构5的设计相较于传统的三辊压光结构而言,一方面是三个压光辊中有一个压光辊是可以调节的,达到根据实际生产需求来调节和板材的接触面大小,另一方面是传统的压光结构是让板材往上走,然后斜下去,这样板材就容易发生弯曲,后续也没办法再把板材弄平,相反,本发明设计的压光结构,板材是平着出去,不容易变形,尺寸也比较稳定;[0067] 此外,传统的压光结构只适用于薄壁和物料流动性比较好的材料,对于CPVC这种材料加工难度比较大,粘度也比较大,加工就比较难成型,对于厚壁的基本做不出来,而本发明的压光结构设计恰恰又解决了这一问题。[0068] 具体地,如图4、图11和图17所示,往复下压机构7包括固定设于安装座1顶部的两个侧架71和位于其中一个侧架71外侧的L型架74,两个侧架71顶部两端均固定设有圆柱72,四个圆柱72之间活动套设有安装板73,L型架74内侧顶部固定安装有气缸二75,且气缸二75的伸缩端与安装板73固定连接,安装板73顶端面固定设有多组筋条76,两个侧架71相对侧之间固定设有承载板;[0069] 喷码组件63包括安装于安装板73底部的喷码机和安装在两个侧架71之间的红外线加热管,可以在完成喷码后,利用红外线加热管对喷码进行烘干定型,避免后续覆膜过程导致喷码变形而难以识别;[0070] 裁切组件66包括分别开设于承载板两端的两个纵切槽和一个横切槽,安装板73底部对应纵切槽和横切槽的位置处对应安装有纵切刀661和横切刀662。[0071] 需要说明的是,喷码机的喷码动作可通过控制端进行设置,即在喷码机的喷码端在距离板材达到一定距离后发生喷码动作,此外,将纵切刀661设置在一级冷却组件61与二级冷却组件62之间,可以在对板材进行纵切裁边后,再进入二级冷却工位进行充分冷却定型,确保后续覆膜稳定,而横切刀662则设置在双面覆膜工位之后,使裁切完成后直接形成目标成品进行堆料,其中,在对压光成型后的板材进行加工处理的过程中,可以通过气缸二75来带动安装板73沿着圆柱72发生往复升降运动,从而带动喷码机以及纵切刀661和横切刀662对板材进行喷码和裁切动作。[0072] 具体地,如图4和图11‑15所示,一级冷却组件61包括固定设于安装座1顶部的U型架三611,U型架三611内侧设置有两组呈中空设置的冷却辊614,每组均设置有多个,U型架三611内侧顶端设置有调节架612,调节架612与U型架三611内侧顶端面之间连接有弹簧伸缩杆一613,且位于上方的一组冷却辊设置在调节架612内侧,U型架三611两侧对应调节架612内侧的每个冷却辊614位置处均贯穿开设有导槽一6111,每个导槽一6111内部均滑动安装有方块6110;[0073] 每个冷却辊614内腔两端均活动套设有圆板615,两个圆板615相对侧之间固定安装有半导体制冷片616,半导体制冷片616的冷端和热端均包覆有传热板617,两个传热板617对应端之间为闭合设置,且两个传热板617的闭合区域设置有云母材料层,呈闭合设置的两个传热板617将冷却辊614内腔划分为水冷腔和气腔,两个圆板615相背侧均固定设有通风管618,每个通风管618位于冷却辊614内腔的一端表面以及每个圆板615对应所在位置气腔的位置处均开设有风孔619,位于下方一组的每个冷却辊614两端的通风管618相背一端均固定贯穿设于U型架三611上,位于上方一组的每个冷却辊614两端的通风管618相背一端均依次固定贯穿设于调节架612以及方块6110上;[0074] 二级冷却组件62包括固定设于两个侧架71之间的两组出风板621,每组均设置有多个,承载板表面对应位于下方一组的每个出风板621位置处均贯穿开设有过风槽,其中一个侧架71外侧对应每个出风板621的位置处均固定设有供风管622。[0075] 需要说明的是,弹簧伸缩杆一613由与U型架三611固定连接的套筒和与调节架612固定连接的套杆以及固定连接于U型架三611与调节架612之间的连接弹簧组成,且套杆顶端始终保持插接于套筒内部,连接弹簧则套设于套筒和套杆的外部;冷却辊614是以通风管618为中心轴发生自转,且圆板615以及传热板617与冷却辊614内表面的接触面上包覆有密封圈来避免发生泄露,两组冷却辊614上的水冷腔始终保持满水状态,且位于半导体制冷片616的冷端侧,并正对板材的表面,同时,为了提高水冷效果,可以在半导体制冷片616冷端的传热板617表面增设导热棒,以增加与水接触的传热面。[0076] 其中,压光处理后的板材进入两组冷却辊614之间进行一级冷却定型时,利用弹簧伸缩杆一613将调节架612上的冷却辊614紧紧抵在板材的上表面,通过前行的板材来驱动冷却辊614以所在位置通风管618为中心轴发生自转,但每个冷却辊614的水冷侧始终与板材表面接触,当板材穿过一级冷却工位进入二级冷却工位时,板材是贴合承载板进行移动,而后利用两组出风板621吹出的冷风对板材进行双侧冷却,同时,将附着在板材表面的灰尘吹走。[0077] 具体地,如图4和图11‑14所示,气流循环机构9包括设置于U型架三611两侧的风腔一91和设置于安装供风管622的侧架71外侧的风腔二92,两个风腔一91均由两个接管段和连接两个接管段的伸缩段组成,两组冷却辊614两端的每个通风管618分别与所在风腔一91上对应位置的两个接管段相连通,每个供风管622均与风腔二92相连通;[0078] 两个侧架71之间对应两组出风板621的位置处均固定设有罩框96,两个罩框96内侧均插接有滤尘网97,方便定期将滤尘网97抽出来清理灰尘,安装座1顶部固定设有换热器93,换热器93的连接端与对应的风腔一91和风腔二92之间均连通设有回风管一94,远离风腔二92的侧架71表面对应两个罩框96的位置处均安装有出风管,两个出风管与所在侧的风腔一91之间连通设有回风管二95。[0079] 需要说明的是,可以在两个出风管与回风管二95的连接处增设增压泵,使两个罩框96内侧形成一个抽吸通道,让吹至板材表面的冷风发生接触并带动板材表面的灰尘扬起后,将混有灰尘的风抽出,而后利用对应的滤尘网97将灰尘滤出,洁净的气流则经回风管二95进入对应侧的风腔一91内部,随后经所在位置通风管618上的风孔619进入对应冷却辊614上的气腔,将气腔内的热空气带走,并由另一端的通风管618进入另一个风腔一91内部,以确保半导体制冷片616持续稳定工作,而进入另一个风腔一91内部热空气则会经回风管一94进入换热器93换热变成冷空气后,经对应回风管一94进入风腔二92内部,并经供风管622进入对应位置的出风板621处吹出,进而确保一级冷却组件61与二级冷却组件62持续稳定工作。[0080] 其中,在对压光处理后的板材进行双级冷却定型的过程中,由于要适应不同厚度板材的加工,故而在U型架三611两侧均设置滑动安装有方块6110的导槽一6111,并将位于上方一组的每个冷却辊614两端的通风管618相背一端均依次固定贯穿设于调节架612以及方块6110上,同时,将两个风腔一91均设置为伸缩式结构;[0081] 进一步的,为了确保板材两侧的气流能够稳定回流,可以在上方的罩框96靠近一级冷却组件61的一端铰接安装偏摆板,一方面不会影响不同厚度的板材进入二级冷却工位,另一方面还可以对板材上方的气流进行阻挡,减少溢出罩框96的流量,而下方的罩框96则贴合承载板下表面即可。[0082] 具体地,如图4、图11和图16所示,双面覆膜组件64包括竖直贯穿设于承载板顶部的覆膜通道,两个侧架71之间对应覆膜通道的位置处安装有两个呈竖直共线设置的膜辊641和两个压膜架642,两个压膜架642相对侧的中部均为凹陷设置,且两个压膜架642的凹陷区域均安装有多组发热管643,两个侧架71表面对应位于上方的压膜架642两端均贯穿开设有导槽二647,位于上方的压膜架642两端均固定设有滑动连接于所在位置导槽二647内部的导座,两个侧架71之间对应每个膜辊641的位置处均安装有喷头646,且两个侧架71顶端相对侧之间对应压膜架642的位置处固定设有定板644,定板644与位于上方的压膜架642之间连接有弹簧伸缩杆二645。[0083] 需要说明的是,弹簧伸缩杆二645亦由与定板644固定连接的套筒和与上端压膜架642固定连接的套杆以及固定连接于定板644与上端压膜架642之间的连接弹簧组成,且套杆顶端始终保持插接于套筒内部,连接弹簧则套设于套筒和套杆的外部;膜辊641放卷膜的速度可以通过电机来根据板材的行进速度进行控制,避免出现放卷过多的情况而导致局部喷涂黏合剂不均匀的情况,进而影响成品板材的覆膜质量。[0084] 其中,在对完成喷码后的板材进行双面覆膜的过程中,利用膜辊641放卷膜的同时,通过喷头646将黏合剂喷涂在放卷膜的表面,喷涂黏合剂的膜会在压膜架642左端(参照图16)的圆弧面引导下与板材对应侧表面贴合,并在板材前行的过程中,利用压膜架642左端将膜压在板材表面,并排出膜与板材之间的空气,随后利用发热管643进行烘烤,再利用压膜架642的右端将膜压在板材表面,让膜与板材紧紧贴合在一起;[0085] 此外,将上端的压膜架642设置为可升降调节结构,可以配合前序工艺来实现对不同厚度的板材进行双面覆膜。[0086] 具体地,如图11所示,牵引组件65包括竖直贯穿设于承载板顶部的牵引槽道,两个侧架71之间对应牵引槽道的位置处安装有两组牵引辊651,两个侧架71表面对应上方一组的牵引辊651位置处均贯穿开设有导槽三654,两个导槽三654内部均滑动连接有升降块652,且位于上方一组的牵引辊651安装在两个升降块652之间,两个升降块652中心位置均螺纹套接有旋杆二653,旋杆二653顶端均活动贯穿对应导槽三654的上端。[0087] 需要说明的是,在对板材进行牵引前,需要先根据生产板材的厚度来调节旋杆二653,以调整两组牵引辊651之间的距离,使之适配目标厚度的板材,进行生产时,只需通过电机来驱动两组牵引辊651转动,并以此作为成型板材前行的动力源,但板材前行的速度应当与双螺杆挤出机2的挤出速度相适配。[0088] 具体地,如图4和图18所示,堆料机构8包括固定设置于安装座1顶部的L型挡框81和位于L型挡框81内侧的气缸三84,L型挡框81一端顶部开设有滑槽82,滑槽82内部滑动连接有托架83,且气缸三84的伸缩端与托架83固定连接,L型挡框81内侧远离滑槽82的一端顶部安装有超声探测器86,安装座1顶部位于L型挡框81内侧的位置处安装有输料带85。[0089] 需要说明的是,托架83位于L型挡框81内侧部分的空档区宽度大于输料带85的宽度,其中,在对进行横切后的成品板材进行堆料的过程中,当利用向下运动的横切刀662对腹膜后的板材进行切断后,会利用前行中的后续板材将分切后的板材推至托架83顶部,当超声探测器86检测到有一块板材完全落至托架83顶部后,控制端会控制气缸三84自动下行一个工位,以待下一个板材码放在前序板材的上方,当气缸三84带动托架83下行至最低点时,托架83完全沉降至输料带85的上表面以下,此时,托架83上堆放好的板材会脱离托架83而置于输料带85顶部,而后被输料带85输送至下一工序。[0090] 在上述技术方案中,所涉及到电路、电子元器件和控制模块均为现有技术,本领域技术人员完全可以实现,无需赘言,本发明所要保护的内容也不涉及对于软件和方法的改进。[0091] 本发明一实施例还提供了一种化工承压管道用CPVC板材的成型工艺,具体包括如下操作步骤:[0092] S1、混料:将相应重量份的目标原料按顺序投入到高速搅拌机中于加热条件下混合15~25min,并在混匀后于120~130℃的条件下放出混合料;[0093] S2、塑化挤出:将S1中放出的混合料送入双螺杆挤出机中塑化,并控制挤出机的加工温度在180~220℃之间,然后将塑化后的混合料挤出成型为板材;[0094] S3、五辊压光:将成型后的CPVC板材送入压光机构5中进行压光定型;[0095] S4、冷却定型:将压光定型后的CPVC板材送入一级冷却组件61、二级冷却组件62及二者之间设置的气流循环机构9所构成的冷却系统中进行冷却定型;[0096] S5、牵引切割:利用牵引机将冷却定型后的CPVC板材向堆料台输送,并在输送的过程中对冷却定型后的CPVC板材进行喷码、双面覆膜以及裁切,得到目标CPVC板材。[0097] 需要说明的是,该成型工艺中所用的配方料相关信息如下表所示:[0098][0099] 进一步需要说明的是,混料过程中的投料顺序为:树脂→助剂包1(抗氧化剂、抗UV剂、加工助剂、抗冲改性剂)→润滑剂(石蜡、氧化聚乙烯蜡、沙索蜡、辅助润滑剂)→填充料(硬脂酸钙、纳米碳酸钙)→稳定剂/有机锡,其中,稳定剂/有机锡是在混料温度达到70℃时加入。[0100] 实施例[0101][0102] 应用上述实施例1‑3中的配方料量用来生产目标CPVC板材,并对其相关性能指标进行检测,具体如下表所示:[0103][0104] 综上所述,采用实施例2所用的配方料用量所生产出来的板材性能指标最佳,固实施例2为最优配方料用量。[0105] 以上显示和描述了本发明的基本原理、主要特征和本发明的优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中描述的只是说明本发明的原理,在不脱离本发明精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明范围内。[0106] 最后应说明的几点是:首先,在本申请的描述中,需要说明的是,除非另有规定和限定,术语“安装”、“相连”、“连接”应做广义理解,可以是机械连接或电连接,也可以是两个元件内部的连通,可以是直接相连,“上”、“下”、“左”、“右”等仅用于表示相对位置关系,当被描述对象的绝对位置改变,则相对位置关系可能发生改变;[0107] 其次:本发明公开实施例附图中,只涉及到与本公开实施例涉及到的结构,其他结构可参考通常设计,在不冲突情况下,本发明同一实施例及不同实施例可以相互组合。
专利地区:浙江
专利申请日期:2024-06-21
专利公开日期:2024-11-29
专利公告号:CN118544483B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




