 产学研创新服务平台(全国)


一种用于气凝胶隔热垫生产的涂布装置发明专利
更新时间:2026-10-01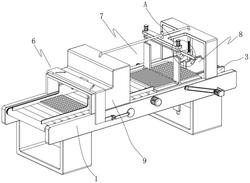 专利申请类型:发明专利;
地区:广东-揭阳;
源自:揭阳高价值专利检索信息库;
专利名称:一种用于气凝胶隔热垫生产的涂布装置
专利类型:发明专利
专利申请号:CN202410460268.7
专利申请(专利权)人:广东鑫昌顺新材科技有限公司
权利人地址:广东省揭阳市揭西县龙潭镇井下村金钱地
专利发明(设计)人:蔡越凡,周海霞
专利摘要:本发明涉及涂布装置技术领域,具体公开了一种用于气凝胶隔热垫生产的涂布装置,包括:两块支撑板、纠偏机构、贴合机构和涂布机构,两块支撑板相靠近一侧均固定安装有支撑架,两块支撑板之间设置有输送辊组一,两个支撑架之间设置有输送辊组二和输送带,输送辊组一、输送辊组二和输送带对硅胶片和气凝胶毡进行输送,通过在导热硅胶片与气凝胶毡的贴合面以及气凝胶毡的两面都进行涂胶,增加了胶水与气凝胶毡的接触面积,提高了粘接强度和稳定性,从而使得导热硅胶片与气凝胶毡的粘接更加牢固可靠,同时使导热硅胶片与气凝胶毡之间的接触面更多的被胶水覆盖,减少了空隙,从而提高了导热效率,使得后续生产处的隔热垫的性能更加优越。
主权利要求:
1.一种用于气凝胶隔热垫生产的涂布装置,其特征在于,包括两块支撑板(1)、纠偏机构(6)、贴合机构(7)和涂布机构(8),两块支撑板(1)相靠近一侧均固定安装有支撑架(3),两块支撑板(1)之间设置有输送辊组一(2),两个支撑架(3)之间设置有输送辊组二(4)和输送带(5),所述贴合机构(7)包括两个翻转件(702)和用于驱动翻转件(702)间歇旋转180度的驱动件二(701),所述翻转件(701)包括转动安装在支撑板(1)靠近输送辊组二(4)一侧的转动轴二(7021),转动轴二(7021)的外侧转动安装有翻转架(7022),翻转架(7022)包括承载板和两块呈对称设置的翻转板,翻转架(7022)上开设有开口槽一(7023)和开口槽二(7024),翻转板上开设有两组呈旋转对称设置的负压孔(7025);
所述涂布机构(8)包括喷涂件(802)、抵触件(803)和控制件(804),所述喷涂件(802)包括泵喷嘴一(8024)和泵喷嘴二(8025);
第一块导热硅胶片(12)经泵喷嘴一(8024)喷涂胶后穿过位于上方的开口槽一(7023),气凝胶毡(13)经泵喷嘴一(8024)喷涂胶后输送至开口槽一(7023)处被阻挡停留,驱动件二(701)驱动翻转架(7022)翻转180°将气凝胶毡(13)涂胶面与第一块导热硅胶片(12)涂胶面贴合,翻转架(7022)翻转带动抵触件(803)和控制件(804)配合使泵喷嘴二(8025)对气凝胶毡(13)上表面二次涂胶,第二块导热硅胶片(12)经泵喷嘴一(8024)喷涂胶后输送至开口槽二(7024)处被阻挡停留,驱动件二(701)控制翻转架(7022)继续翻转180°将第二块导热硅胶片(12)涂胶面与气凝胶毡(13)涂胶面贴合;
两块支撑板(1)的顶部共同安装有L形架(9)和安装架(10);
所述纠偏机构(6)包括驱动件一(601)、往复件(602)和抵接板(603),抵接板(603)固定安装在喷胶枪二(8028)的底部,所述往复件(602)包括固定安装在L形架(9)前后两侧内壁之间呈轴向平行设置的两根导向杆(6021),两根导向杆(6021)的外侧共同滑动连接有呈T形状的两块纠偏板(6022);
所述L形架(9)的顶部开设有T形滑槽(6026),T形滑槽(6026)内滑动连接有滑动架(6024),滑动架(6024)在限位滑槽(6026)内左右滑动,滑动架(6024)的顶部与L形架(9)的顶部均开设有两个呈对称设置的拨动槽(6025),两块纠偏板(6022)的顶部均固定安装有拨杆(6023),两根拨杆(6023)分别滑动连接在对应的拨动槽(6025)内;
所述驱动件一(601)包括转动安装在两块支撑板(1)之间的转动轴一(6011),转动轴一(6011)的前后两端分别贯穿两块支撑板(1),并固定安装有圆盘(6012),两块圆盘(6012)相远离一侧均固定安装有偏心杆(6013),两根偏心杆(6013)相远离一端均转动安装有连接板(6014),两块连接板(6014)相靠近一侧均转动安装有往复板(6015),往复板(6015)与滑动架(6024)固定连接,两块支撑板(1)相远离一侧均固定安装有限位架(6016),往复板(6015)滑动连接在限位架(6016)内。
2.根据权利要求1所述的一种用于气凝胶隔热垫生产的涂布装置,其特征在于,L形架(9)位于安装架(10)的左侧;
所述涂布机构(8)还包括输送管(805)和固定安装在L形架(9)顶部内壁的储胶箱(801),所述安装架(10)左侧延伸有T形延伸板,所述抵触件(803)包括固定安装在T形延伸板顶部的两根弹簧,两根弹簧顶端均固定安装有圆板(8032),两块圆板(8032)底部均固定安装有滑杆(8033),两根滑杆(8033)滑动贯穿安装架(10),并共同安装有复位板(8034),复位板(8034)顶部固定安装有复位杆(8035),翻转架底部固定安装有楔形块一(8036),复位板(8034)底部固定安装有两个与楔形块一(8036)相适配的楔形块二(8037),抵触件(803)与控制件(804)配合控制输送管(805)通断。
3.根据权利要求2所述的一种用于气凝胶隔热垫生产的涂布装置,其特征在于,所述控制件(804)包括开设在输送管(805)内的控制腔(8041),复位杆(8035)的顶端滑动贯穿输送管(805)的底部,延伸至控制腔(8041)内,并固定安装有密封板(8042),密封板(8042)顶部固定安装有连接杆(8043),输送管(805)的内壁上固定安装有呈旋转对称设置的两块隔胶板(8045),两块隔胶板(8045)之间构成供胶液通过的圆孔,连接杆(8043)的顶端固定安装有与圆孔滑动密封的密封塞(8044)。
4.根据权利要求1所述的一种用于气凝胶隔热垫生产的涂布装置,其特征在于,喷涂件(802)还包括两根固定安装在储胶箱(801)底部的固定杆(8021),两根固定杆(8021)的底端共同安装有喷胶枪一(8022),喷胶枪一(8022)与储胶箱(801)之间固定连接有出胶管(8023),喷胶枪一(8022)的底部固定安装有两个呈对称设置的泵喷嘴一(8024),输送管(805)左端贯穿L形架(9),并与储胶箱(801)固定连接。
5.根据权利要求4所述的一种用于气凝胶隔热垫生产的涂布装置,其特征在于,所述输送管(805)的右端贯穿安装架(10),并固定安装有出胶软管(8026),安装架(10)的顶部固定安装有气缸(8027),气缸(8027)的输出端固定安装有喷胶枪二(8028),出胶软管(8026)的底端与喷胶枪二(8028)固定连接,喷胶枪二(8028)的底部固定安装有两个呈对称设置的泵喷嘴二(8025)。
6.根据权利要求1所述的一种用于气凝胶隔热垫生产的涂布装置,其特征在于,位于前侧的支撑板(1)前侧固定安装有驱动电机一(11),驱动电机一(11)的输出轴后端贯穿位于后侧的支撑板(1),并固定套设有驱动带轮一(6017),转动轴一(6011)的后端固定套设有从动带轮一(6018),驱动带轮一(6017)与从动带轮一(6018)上传动连接有同一根皮带一(6019),驱动电机一(11)的输出轴外侧固定套设有驱动辊(14),驱动辊(14)与输送辊组一(2)的各个输送辊之间通过链轮链条传动连接。 说明书 : 一种用于气凝胶隔热垫生产的涂布装置技术领域[0001] 本发明涉及涂布装置技术领域,更具体地说,它涉及一种用于气凝胶隔热垫生产的涂布装置。背景技术[0002] 气凝胶隔热垫因其隔热、阻燃等功能特点成为了新能源电池安全管理的解决方案。气凝胶隔热垫应用于新能源电池新能源防火包中电芯之间,在单块电芯出现热失控的情况下,可有效隔绝热量向周边电芯的扩散,保护周边电芯正常工作;同时也具有绝缘、缓冲的作用。通过在电池组间加装气凝胶隔热垫,在电芯出现热失控的情况下可有效抑制热扩散,延缓事故发生。气凝胶隔热垫生产的工艺流程通常为:硅胶坯料输入、硫化成型并取出冷却、切框去废料放入涂胶机、硅胶框双面涂处理剂、风干处理剂、装气凝胶覆膜再进入封装、冷却送到修边工站、成品修边、成品输出。[0003] 其中装气凝胶覆膜再进入封装工序中,装气凝胶就是将二氧化硅气凝胶与纤维材料复合构成气凝胶毡,然后将气凝胶毡与导热硅胶片粘接后一起覆膜封装组成隔热垫,也就是要在气凝胶毡的两面都粘接上导热硅胶片然后送入热压机进行覆膜封装,而在气凝胶毡与导热硅胶片的粘接工序时,气凝胶毡已经被切割为电池电芯所需的相应尺寸。[0004] 目前气凝胶隔热垫生产的涂布装置主要还是半自动模式,具体的说,就是通过涂胶工艺线将切割后的导热硅胶片与气凝胶毡的贴合面进行涂胶,然后操作人员将涂胶后的导热硅胶片贴合在气凝胶毡的两侧,最后通过输送线输送至热压机内进行覆膜封装,但这种方式存在一定的缺陷:[0005] 首先,仅在导热硅胶片与气凝胶毡的贴合面进行涂胶,导致导热硅胶片与气凝胶毡的贴合面容易存在空隙或者不完全粘合,从而降低粘接强度和稳定性,进而导致导热硅胶片与气凝胶毡的粘接不够牢固可靠,并且导热硅胶片与气凝胶毡之间的接触面存在空隙会降低了导热效率,影响后续生产出的隔热垫的隔热性能。[0006] 其次,在涂胶后对导热硅胶片与气凝胶毡还存在一道操作人员对导热硅胶片与气凝胶毡进行贴合的工序,使隔热垫的生产效率降低,而且在涂胶后下料转移或操作人员贴合气凝胶毡和导热硅胶片时,涂胶面容易发生被污染或胶液流动导致分布不均,继而造成粘接不牢固或工艺不合格。发明内容[0007] 本发明提供一种用于气凝胶隔热垫生产的涂布装置,解决现有技术仅在导热硅胶片与气凝胶毡的贴合面进行涂胶,导致导热硅胶片与气凝胶毡的贴合面容易存在空隙或者不完全粘合,以及在涂胶后下料转移或操作人员贴合气凝胶毡和导热硅胶片时,涂胶面容易发生被污染的技术问题。[0008] 本发明提供了一种用于气凝胶隔热垫生产的涂布装置,包括:两块支撑板、纠偏机构、贴合机构和涂布机构,两块支撑板相靠近一侧均固定安装有支撑架,两块支撑板之间设置有输送辊组一,两个支撑架之间设置有输送辊组二和输送带,输送辊组一、输送辊组二和输送带对导热硅胶片和气凝胶毡进行输送,两块支撑板的顶部共同安装有L形架和安装架。[0009] 所述贴合机构包括两个翻转件,所述翻转件包括转动安装在支撑板靠近输送辊组二一侧的转动轴二,转动轴二的外侧转动安装有翻转架,翻转架包括承载板和两块呈对称设置的翻转板,翻转架上开设有呈对称设置的开口槽一和开口槽二,翻转板上开设有两组呈旋转对称设置的负压孔。[0010] 所述涂布机构包括抵触件、控制件和输送管,安装架左侧延伸有T形延伸板,所述抵触件包括固定安装在T形延伸板顶部的两根复位弹簧,两根复位弹簧顶端均固定安装有圆板,两块圆板底部均固定安装有滑杆,两根滑杆滑动贯穿安装架,并共同安装有复位板,复位板顶部固定安装有复位杆,翻转架底部固定安装有楔形块一,复位板底部固定安装有两个与楔形块一相适配的楔形块二,控制件是否被抵触件抵触以控制输送管的通断。[0011] 进一步地:所述控制件包括开设在输送管内的控制腔,复位杆的顶端滑动贯穿输送管的底部,延伸至控制腔内,并固定安装有密封板,密封板顶部固定安装有连接杆,输送管的内壁上固定安装有呈旋转对称设置的两块隔胶板,两块隔胶板之间构成供胶液通过的圆孔,连接杆的顶端固定安装有与圆孔滑动密封的密封塞。[0012] 进一步地:所述涂布机构还包括喷涂件和固定安装在L形架顶部内壁的储胶箱,喷涂件包括两根固定安装在储胶箱底部的固定杆,两根固定杆的底端共同安装有喷胶枪一,喷胶枪一与储胶箱之间固定连接有出胶管,喷胶枪一的底部固定安装有两个呈对称设置的泵喷嘴一,输送管左端贯穿L形架,并与储胶箱固定连接。[0013] 进一步地:所述输送管的右端贯穿安装架,并固定安装有出胶软管,安装架的顶部固定安装有气缸,气缸的输出端固定安装有喷胶枪二,出胶软管的底端与喷胶枪二固定连接,喷胶枪二的底部固定安装有两个呈对称设置的泵喷嘴二。[0014] 进一步地:所述贴合机构还包括驱动件二,驱动件二包括固定安装在位于前侧的支撑板前侧的电机座,电机座上固定安装有驱动电机二,驱动电机二的输出轴贯穿位于后侧的支撑板。[0015] 进一步地:驱动电机二的输出轴外侧固定套设有两个驱动带轮二,两根转动轴二的外侧均固定套设有从动带轮二,驱动带轮二与从动带轮二上传动连接有同一根皮带二。[0016] 进一步地:所述纠偏机构包括驱动件一、往复件和抵接板,抵接板固定安装在喷胶枪二的底部,所述往复件包括固定安装在L形架前后两侧内壁之间呈轴向平行设置的两根导向杆,两根导向杆的外侧共同滑动连接有呈倒T形状的两块纠偏板。[0017] 进一步地:所述L形架的顶部开设有限位滑槽,限位滑槽内滑动连接有滑动架,滑动架的顶部与L形架的顶部均开设有两个呈对称设置的拨动槽,两块纠偏板的顶部均固定安装有拨杆,两根拨杆分别滑动连接在对应的拨动槽内。[0018] 进一步地:所述驱动件一包括转动安装在两块支撑板之间的转动轴一,转动轴一的前后两端分别贯穿两块支撑板,并固定安装有圆盘,两块圆盘相远离一侧均固定安装有偏心杆,两根偏心杆相远离一端均转动安装有连接板,两块连接板相靠近一侧均转动安装有往复板,往复板与滑动架固定连接,两块支撑板相远离一侧均固定安装有限位架,往复板滑动连接在限位架内。[0019] 进一步地:位于前侧的支撑板前侧固定安装有驱动电机一,驱动电机一的输出轴后端贯穿位于后侧的支撑板,并固定套设有驱动带轮一,转动轴一的后端固定套设有从动带轮一,驱动带轮一与从动带轮一上传动连接有同一根皮带一,驱动电机一的输出轴外侧固定套设有驱动辊,驱动辊与输送辊组一之间链轮连接。[0020] 本发明的有益效果在于:通过在导热硅胶片与气凝胶毡的贴合面以及气凝胶毡的两面都进行涂胶,增加了胶水与气凝胶毡的接触面积,提高了粘接强度和稳定性,从而使得导热硅胶片与气凝胶毡的粘接更加牢固可靠,同时使导热硅胶片与气凝胶毡之间的接触面更多的被胶水覆盖,减少了空隙,从而提高了导热效率,使得后续生产处的隔热垫的性能更加优越。[0021] 通过在涂胶后对导热硅胶片与气凝胶毡自动进行贴合操作,实现了在简化生产流程,提高隔热垫的生产效率的同时,避免了在涂胶后下料转移或处理气凝胶毡和导热硅胶片时涂胶面被污染或胶液流动导致分布不均,造成粘接不牢固或工艺不合格的问题。[0022] 通过两块纠偏板不断往复靠近,对存在偏移的导热硅胶片和气凝胶毡进行纠偏操作,避免后续贴合时由于导热硅胶片和气凝胶毡偏移导致贴合错位。附图说明[0023] 图1是本发明的立体结构示意图。[0024] 图2是本发明图1中A部分的局部放大图。[0025] 图3是本发明的L形架部分立体结构示意图。[0026] 图4是本发明的翻转架部分立体结构示意图。[0027] 图5是本发明的开口槽一和开口槽二部分示意图。[0028] 图6是本发明的储胶箱部分立体结构示意图。[0029] 图7是本发明的复位板部分立体结构示意图。[0030] 图8是本发明的输送管部分立体结构剖视图。[0031] 图9是本发明的往复板部分立体结构示意图。[0032] 图10是本发明的纠偏板部分立体结构示意图。[0033] 图11是本发明的滑动架部分立体结构剖视图。[0034] 图12是本发明的纠偏机构状态示意图。[0035] 图中:1、支撑板;2、输送辊组一;3、支撑架;4、输送辊组二;5、输送带;6、纠偏机构;7、贴合机构7;8、涂布机构;9、L形架;10、安装架;11、驱动电机一;12、导热硅胶片;13、气凝胶毡;14、驱动辊;15、支撑腿;601、驱动件一;602、往复件;603、抵接板;6011、转动轴一;6012、圆盘;6013、偏心杆;6014、连接板;6015、往复板;6016、限位架;6017、驱动带轮一;6018、从动带轮一;6019、皮带一;6021、导向杆;6022、纠偏板;6023、拨杆;6024、滑动架;6025、拨动槽;6026、限位滑槽;701、驱动件二;702、翻转件;7011、电机座;7012、驱动电机二;7013、驱动带轮二;7014、从动带轮二;7015、皮带二;7021、转动轴二;7022、翻转架;7023、开口槽一;7024、开口槽二;7025、负压孔;801、储胶箱;802、喷涂件;803、抵触件;804、控制件;805、输送管;8021、固定杆;8022、喷胶枪一;8023、出胶管;8024、泵喷嘴一;8025、泵喷嘴二;8026、出胶软管;8027、气缸;8028、喷胶枪二;8031、复位弹簧;8032、圆板;8033、滑杆;8034、复位板;8035、复位杆;8036、楔形块一;8037、楔形块二;8041、控制腔;8042、密封板;8043、连接杆;8044、密封塞;8045、隔胶板。具体实施方式[0036] 现在将参考示例实施方式讨论本文描述的主题。应该理解,讨论这些实施方式是为了使得本领域技术人员能够更好地理解从而实现本文描述的主题。可以在不脱离本说明书内容的保护范围的情况下,对所讨论的元素的功能和排列进行改变。各个示例可以根据需要,省略、替代或者添加各种过程或组件。另外,相对一些示例所描述的特征在其他例子中也可以进行组合。[0037] 参阅图1和图3,在本实施例中提出了一种用于气凝胶隔热垫生产的涂布装置,包括:两块水平对称分布的支撑板1、纠偏机构6、贴合机构7和涂布机构8,两块支撑板1相靠近一侧均固定安装有支撑架3,两块支撑板1之间设置有输送辊组一2,两个支撑架3之间设置有输送辊组二4和输送带5,输送辊组一2、输送辊组二4和输送带5对导热硅胶片12和气凝胶毡13进行输送,两块支撑板1的顶部共同安装有L形架9和安装架10,L形架9位于安装架10的左侧,两块支撑板1的底部共同安装有呈对称设置的两个支撑腿15。[0038] 参阅图9和图10,所述纠偏机构6包括驱动件一601、往复件602和抵接板603,所述往复件602包括固定安装在L形架9前后两侧内壁之间呈轴向平行设置的两根导向杆6021,两根导向杆6021的外侧共同滑动连接有呈倒T形状的两块纠偏板6022。[0039] 参阅图3、图10和图11,所述L形架9的顶部开设有限位滑槽6026,限位滑槽6026内滑动连接有滑动架6024,滑动架6024在限位滑槽6026内左右滑动,滑动架6024的顶部与L形架9的顶部均开设有两个呈对称设置的拨动槽6025,两个拨动槽6025之间的前后间距从左到右逐渐减小,两块纠偏板6022的顶部均固定安装有拨杆6023,两根拨杆6023分别滑动连接在对应的拨动槽6025内。[0040] 参阅图9,所述驱动件一601包括转动安装在两块支撑板1之间的转动轴一6011,转动轴一6011的前后两端分别贯穿两块支撑板1,并固定安装有圆盘6012,两块圆盘6012相远离一侧均固定安装有偏心杆6013,两根偏心杆6013相远离一端均转动安装有连接板6014,两块连接板6014相靠近一侧均转动安装有往复板6015;往复板6015与滑动架6024固定连接,两块支撑板1相远离一侧均固定安装有限位架6016,往复板6015滑动连接在限位架6016内。[0041] 参阅图9,位于前侧的支撑板1前侧固定安装有驱动电机一11,驱动电机一11的输出轴后端贯穿位于后侧的支撑板1,并固定套设有驱动带轮一6017,转动轴一6011的后端固定套设有从动带轮一6018,驱动带轮一6017与从动带轮一6018上传动连接有同一根皮带一6019,驱动电机一11的输出轴外侧固定套设有驱动辊14,驱动辊14与输送辊组一2的各个输送辊之间通过链轮链条传动连接。[0042] 具体使用时,启动驱动电机一11,驱动电机一11的输出轴转动带动驱动辊14转动,同时通过链轮链条驱动输送辊组一2转动,将导热硅胶片12和气凝胶毡13以导热硅胶片12‑气凝胶毡13‑导热硅胶片12排列的顺序依次向右输送,同时,驱动电机一11的输出轴转动带动驱动带轮一6017转动,驱动带轮一6017转动通过皮带一6019带动从动带轮一6018转动,从而带动转动轴一6011转动,进而带动两个圆盘6012转动,使偏心杆6013绕圆盘6012做圆周运动,当偏心杆6013向远离滑动架6024一侧旋转时,带动连接板6014向右移动,从而带动往复板6015在限位架6016内向右滑动,进而带动滑动架6024向右运动,滑动架6024向右运动时拨动槽6025会带动拨杆6023移动,使两根拨杆6023相互靠近,偏心杆6013向远离滑动架6024一侧旋转时两根拨杆6023相互远离,如此往复,两块纠偏板6022不断往复靠近,对存在偏移的导热硅胶片12和气凝胶毡13进行纠偏操作,避免后续贴合时由于导热硅胶片12和气凝胶毡13偏移导致贴合错位。[0043] 参阅图6,所述涂布机构8包括喷涂件802和固定安装在L形架9顶部内壁的储胶箱801,喷涂件802包括两根固定安装在储胶箱801底部的固定杆8021,两根固定杆8021的底端共同安装有喷胶枪一8022,喷胶枪一8022与储胶箱801之间固定连接有出胶管8023,喷胶枪一8022的底部固定安装有两个呈对称设置的泵喷嘴一8024。[0044] 具体使用时,随着纠偏后的导热硅胶片12和气凝胶毡13继续向右输送,在经过L形架9时,两个泵喷嘴一8024启动,将储胶箱801内的胶液抽出,并喷涂到第一块导热硅胶片12的顶部,接着第一块导热硅胶片12移动至输送辊组二4的顶部,并在惯性的作用下继续向右移动,而随着气凝胶毡13与第二块导热硅胶片12向右输送,其顶部都会被喷涂胶液。[0045] 参阅图4和图5,所述贴合机构7包括两个翻转件702,所述翻转件702包括转动安装在支撑板1靠近输送辊组二4一侧的转动轴二7021,所述转动轴二7021的外侧转动安装有翻转架7022,翻转架7022包括承载板和两块呈对称设置的翻转板,两块翻转板分别位于承载板的上下两侧,翻转架7022上开设有开口槽一7023开口槽二7024,开口槽一7023位于开口槽二7024的上方,开口槽一7023的高度大于导热硅胶片12的厚度,且小于气凝胶毡13的厚度,开口槽二7023的高度小于导热硅胶片12的厚度,翻转板上开设有负压孔7025,两块翻转板上的负压孔7025绕转动轴二7021的呈旋转对称设置,负压孔与外部真空泵连接。[0046] 参阅图4,所述贴合机构7还包括驱动件二701,驱动件二701包括固定安装在位于前侧的支撑板1前侧的电机座7011,电机座7011上固定安装有驱动电机二7012,驱动电机二7012的输出轴贯穿位于后侧的支撑板1,驱动电机二7012的输出轴外侧固定套设有两个驱动带轮二7013,两根转动轴二7021的外侧均固定套设有从动带轮二7014,驱动带轮二7013与从动带轮二7014上传动连接有同一根皮带二7015。[0047] 具体使用时,初始状态下翻转架7022的开口槽一7023位于上方,而开口槽一7023的高度大于导热硅胶片12的厚度,所以第一块导热硅胶片12会穿过开口槽一7023,并移动至输送带5顶部,通过输送带5将第一块导热硅胶片12向右输送至抵接板603处与抵接板603抵接,以对第一块导热硅胶片12进行限位,避免后续贴合时第一块导热硅胶片12发生偏移,与此同时,气凝胶毡13在经过泵喷嘴一8024时顶部被喷涂胶液后继续向右输送移动至输送辊组二4的顶部,并同样在惯性的作用下继续向右移动至开口槽一7023处,而开口槽一7023的高度小于气凝胶毡13的厚度,因此气凝胶毡13无法穿过开口槽一7023,停留在左侧的承载板顶部。[0048] 之后外部真空泵工作抽负压,负压孔7025对停留在左侧承载板顶部的气凝胶毡13进行吸附,然后启动驱动电机二7012,驱动电机二7012的输出轴转动带动两个驱动带轮二7013转动,驱动带轮二7013转动通过皮带二7015带动从动带轮二7014转动,从而带动两个转动轴二7021顺时针旋转180°(参照图4中箭头方向),进而带动翻转架7022翻转180°,此时气凝胶毡13的涂胶面与第一块导热硅胶片12的涂胶面相贴合,而此时翻转180度后的翻转架7022开口槽二7024位于上方,之后外部真空泵不再工作,第二块导热硅胶片12向右输送至开口槽二7024处时,由于开口槽二7024的高度小于导热硅胶片12的厚度,因此第二块导热硅胶片12会发生停留,此时,外部真空泵重新启动,第二块导热硅胶片12被负压吸附。[0049] 参阅图2和图7,所述涂布机构8还包括抵触件803、控制件804和输送管805,安装架10左侧延伸有T形延伸板,所述抵触件803包括固定安装在T形延伸板顶部的两根复位弹簧8031,两根复位弹簧8031顶端均固定安装有圆板8032,两块圆板8032底部均固定安装有滑杆8033,两根滑杆8033滑动贯穿安装架10,并共同安装有复位板8034,复位板8034的顶部固定安装有复位杆8035,位于下方的两块翻转板底部均固定安装有楔形块一8036,复位板8034的底部固定安装有两个与楔形块一8036相适配的楔形块二8037,输送管805左端贯穿L形架9,并与储胶箱801固定连接。[0050] 参阅图8,所述控制件804包括开设在输送管805内的控制腔8041,复位杆8035的顶端滑动贯穿输送管805的底部延伸至控制腔8041内,并固定安装有密封板8042,密封板8042顶部固定安装有连接杆8043,输送管805的内壁上固定安装有呈旋转对称设置的两块隔胶板8045,两块隔胶板8045之间构成供胶液通过的圆孔,连接杆8043的顶端固定安装有与圆孔滑动密封的密封塞8044。[0051] 参阅图7,所述输送管805的右端贯穿安装架10,并固定安装有出胶软管8026,安装架10的顶部固定安装有气缸8027,气缸8027的输出端固定安装有喷胶枪二8028,出胶软管8026的底端与喷胶枪二8028固定连接,喷胶枪二8028的底部固定安装有两个呈对称设置的泵喷嘴二8025,抵接板603固定安装在喷胶枪二8028的底部。[0052] 具体使用时,当翻转架7022翻转使开口槽一7023从上方向下方旋转,也就是翻转气凝胶毡13时,两个楔形块一8036会随之旋转180°,并与楔形块二8037向抵触,将楔形块二8037向上顶起,从而带动复位板8034向上移动,进而使复位杆8035推动密封板8042向上移动,使得连接杆8043带动密封塞8044也向上移动,进而使得两块隔胶板8045之间构成供胶液通过的圆孔通畅,此时胶液能够通过输送管805,两个泵喷嘴二8025将胶液通过输送管805和出胶软管8026抽出,并喷涂至翻转后的气凝胶毡13的顶部。[0053] 而当第二块导热硅胶片12被负压吸附后,接着,翻转架7022再次翻转180°,首先楔形块一8036与楔形块二8037脱离,两根复位弹簧8031拉动两块圆板8032向下复位,从而带动复位板8034向下移动,进而带动密封板8042向下移动至控制腔8041最底部,此时密封塞8044重新塞入圆孔内,输送管805被隔断,接着第二块导热硅胶片12的涂胶面与气凝胶毡13的顶部涂胶面相贴合,从而完成对两块导热硅胶片12和气凝胶毡13的涂布和贴合操作,进而实现了同时在导热硅胶片12与气凝胶毡13的贴合面以及气凝胶毡13的两面都进行涂胶,提高了粘接强度和稳定性,从而使得导热硅胶片12与气凝胶毡13的粘接更加牢固可靠,同时使导热硅胶片12与气凝胶毡13之间的接触面更多的被胶水覆盖,减少了空隙,提高了导热效率,使得后续生产出的隔热垫的性能更加优越,并且在涂胶后自动完成贴合操作,实现了在简化生产流程,提高隔热垫的生产效率的同时,避免了在涂胶后下料转移或处理气凝胶毡13和导热硅胶片12时涂胶面被污染或胶液流动导致分布不均,造成粘接不牢固或工艺不合格的问题。[0054] 现对本发明的操作原理做如下描述:将导热硅胶片12和气凝胶毡13以导热硅胶片12‑气凝胶毡13‑导热硅胶片12排列的顺序依次向右输送,输送过程中通过两块纠偏板6022不断往复靠近,对存在偏移的导热硅胶片12和气凝胶毡13进行纠偏操作,避免后续贴合时由于导热硅胶片12和气凝胶毡13偏移导致贴合错位。[0055] 随着纠偏后的导热硅胶片12和气凝胶毡13继续向右输送,在经过L形架9时,两个泵喷嘴一8024启动,将储胶箱801内的胶液抽出,并喷涂到第一块导热硅胶片12的顶部,接着第一块导热硅胶片12移动至输送辊组二4的顶部,并在惯性的作用下继续向右移动,由于此时初始状态翻转架7022的开口槽一7023位于上方,而开口槽一7023的高度大于导热硅胶片12的厚度,所以导热硅胶片12穿过开口槽一7023,并移动至输送带5顶部,通过输送带5将第一块导热硅胶片12向右输送至抵接板603处与抵接板603抵接,以对第一导热硅胶片12进行限位,避免后续贴合时第一导热硅胶片12发生偏移。[0056] 与此同时,气凝胶毡13在经过泵喷嘴一8024时顶部被喷涂胶液后继续向右输送移动至输送辊组二4的顶部,并同样在惯性的作用下继续向右移动至开口槽一7023处,而开口槽一7023的高度小于气凝胶毡13的厚度,因此气凝胶毡13无法穿过开口槽一7023,停留在翻转板左侧的承载板顶部,而第二块导热硅胶片12在经过泵喷嘴一8024时,同样会被喷涂胶液。[0057] 通过与外部真空泵连接的负压孔7025对停留在翻转板左侧承载板顶部的气凝胶毡13进行吸附,然后启动驱动电机二7012,驱动电机二7012带动翻转架7022顺时针翻转180°,此时气凝胶毡13的涂胶面与第一块导热硅胶片12的涂胶面相贴合,此时开口槽一7023从上方旋转至下方,两个楔形块一8036会随之旋转180°,并与楔形块二8037向抵触,将楔形块二8037向上顶起,从而带动复位板8034向上移动,进而使复位杆8035推动密封板8042向上移动,使得连接杆8043带动密封塞8044也向上移动,进而使得两块隔胶板8045之间构成供胶液通过的圆孔通畅,此时胶液能够通过输送管805,两个泵喷嘴二8025将胶液通过输送管805和出胶软管8026抽出,并喷涂至翻转后的气凝胶毡13的顶部。[0058] 此时翻转180度后的翻转架7022开口槽二7024位于上方,第二块导热硅胶片12向右输送至开口槽二7024处时,由于开口槽二7024的高度小于导热硅胶片12的厚度,因此第二块导热硅胶片12会发生停留,此时,第二块导热硅胶片12被负压吸附,接着,翻转架7022再次翻转180°,首先楔形块一8036与楔形块二8037脱离,两根复位弹簧8031拉动两块圆板8032向下复位,从而带动复位板8034向下移动,进而带动密封板8042向下移动至控制腔8041最底部,此时密封塞8044重新塞入圆孔内,输送管805被隔断,接着第二块导热硅胶片12的涂胶面与气凝胶毡13的顶部涂胶面相贴合,从而完成对两块导热硅胶片12和气凝胶毡13的涂布和贴合操作,重复上述操作对后续的导热硅胶片12和气凝胶毡13涂胶。[0059] 最后应说明的是:显然,上述实施例仅仅是为清楚地说明本发明所作的举例,而并非对实施方式的限定。对于所属领域的普通技术人员来说,在上述说明的基础上还可以做出其它不同形式的变化或变动。这里无需也无法对所有的实施方式予以穷举。而由此所引申出的显而易见的变化或变动仍处于本发明的保护范围之中。
专利地区:广东
专利申请日期:2024-04-17
专利公开日期:2024-11-29
专利公告号:CN118385087B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




