 产学研创新服务平台(全国)


一种设有分离切底、切环带结构的轴承套圈锻造模具
更新时间:2026-06-11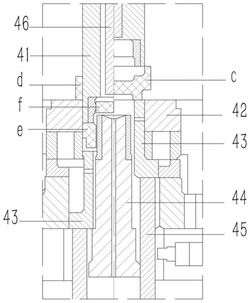 专利申请类型:实用新型专利;
地区:浙江-绍兴;
源自:绍兴高价值专利检索信息库;
专利名称:一种设有分离切底、切环带结构的轴承套圈锻造模具
专利类型:实用新型专利
专利申请号:CN202210921517.9
专利申请(专利权)人:浙江中集铸锻有限公司
权利人地址:浙江省绍兴市新昌县省级高新技术园区
专利发明(设计)人:胡伟勇,黄涛,项文建,徐湖斌
专利摘要:一种设有分离切底、切环带结构的轴承套圈锻造模具,轴承套圈锻造模具由定位模具、镦饼模具、成型模具、分离切底模具和切环带模具组成,所述的定位模具、镦饼模具、成型模具和切环带模具配设有通用机械手,分离切底模具配设有专用机械手;分离切底模具包括分离模座,分离模座内成型有圆形的分离膜孔,分离模座的分离膜孔内插接有T型的顶料座,顶料座的中心成型有反冲孔,顶料座的反冲孔内插设有反向设置的切底冲头。本锻造模具是依据分离切底、切环带的新锻造工艺,进行相应设计制造,能实现工件分离切底一步完成,并可以对后续工件进行切除环带,避免车削,通过该锻造模具工件以新工艺方式可以快速锻造成型。
主权利要求:
1.一种设有分离切底、切环带结构的轴承套圈锻造模具,轴承套圈锻造模具由定位模具(1)、镦饼模具(2)、成型模具(3)、分离切底模具(4)和切环带模具(5)组成,所述的定位模具(1)、镦饼模具(2)、成型模具(3)和切环带模具(5)配设有通用机械手,其特征在于:分离切底模具(4)配设有专用机械手(6);所述的分离切底模具(4)包括分离模座(42),分离模座(42)内成型有圆形的分离膜孔,分离模座(42)的分离膜孔内插接有T型的顶料座(43),顶料座(43)的中心成型有反冲孔,顶料座(43)的反冲孔内插设有反向设置的切底冲头(44);所述分离模座(42)的上方设有分离模座(42)内分离膜孔正对的分离冲头(41),分离冲头(41)下端面上成型有与切底冲头(44)正对的夹持孔,所述的分离冲头(41)上成型有与夹持孔相连通的退料孔,分离冲头(41)的退料孔内插接有上KO柱(46);
所述的切环带模具(5)包括冲裁模座(52),冲裁模座(52)上成型有圆锥形的冲裁模孔,冲裁模座(52)的上方设有与冲裁模座(52)内冲裁模孔正对的冲裁冲头(51);
所述分离模座(42)内分离膜孔的孔径等于分离冲头(41)头部的直径,顶料座(43)内切底冲头(44)头部的直径等于分离冲头(41)内夹持孔的孔径,分离冲头(41)内夹持孔上端的内壁上成型有圆环状的夹持凸环;分离冲头(41)的中心轴线和切底冲头(44)的中心轴线相重合;
所述切底冲头(44)的中心成型有竖向的冷却孔;所述顶料座(43)由圆柱环状的上座体和圆柱环状的下座体组成,下座体外壁的直径大于上座体外壁的直径,上座体的上端成型有若干水平的排水孔;所述顶料座(43)的下端面抵靠有若干竖向的下KO柱(45);
所述冲裁模座(52)内冲裁模孔上端的孔径小于冲裁模孔下端面的孔径,冲裁冲头(51)头部的直径等于冲裁模座(52)内冲裁模孔上端的孔径;
所述定位模具(1)、镦饼模具(2)、成型模具(3)、分离切底模具(4)和切环带模具(5)从左到右依次分布,镦饼模具(2)上设有镦饼冲头、成型模具(3)上设有成型冲头,镦饼冲头和成型冲头之间的中心距等于成型冲头和分离冲头(41)之间的中心距,成型冲头和分离冲头(41)之间的中心距等于分离冲头(41)和冲裁冲头(51)的中心距;
所述的专用机械手(6)包括进给座(61),进给座(61)的上方设有升降座(62),升降座(62)包括截面呈“凵”字形的槽座(621),槽座(621)内插接固定有若干横轴(622);所述的升降座(62)上设有第一夹持组件(63)和第二夹持组件(64),升降座(62)的前端面上固定有接料组件(66);所述的槽座(621)的下端面固定有若干支撑柱(68),支撑柱(68)的下端插接在进给座(61)上,支撑柱(68)之间的进给座(61)上固定有升降气缸(67),升降气缸(67)的活塞杆固定在槽座(621)的下端面上;
所述的第一夹持组件(63)包括两根纵向的内夹杆(631),内夹杆(631)的后端插接在槽座(621)内并插套在横轴(622)上,内夹杆(631)的后端伸出槽座(621)分别固定有L型的连接块(632),槽座(621)的后端固定有L型的安装板(634),安装板(634)上固定有竖向的第一夹指气缸(633),第一夹指气缸(633)的夹指分别和安装板(634)相固接;所述内夹杆(631)前端的内侧壁上成型有斜切槽(6311),内夹杆(631)的前端设有与斜切槽(6311)相对的夹头(65);
所述的第二夹持组件(64)包括两根分布在内夹杆(631)外侧的滑板(641),滑板(641)插接在槽座(621)内并插套在横轴(622),滑板(641)的前端成型有纵向的外夹杆(6411),滑板(641)的下端上分别固定有L型的连接板(642),所述槽座(621)的内插接固定有水平纵向的第二夹指气缸(643),第二夹指气缸(643)的夹指分别和连接板(642)相固接;所述外夹杆(6411)靠近前端的上端面上成型有竖向的压板(6412);
所述的夹头(65)包括插设在内夹杆(631)上的斜夹板(651),斜夹板(651)的下端插设在内夹杆(631)的斜切槽(6311)内,斜夹板(651)上端伸出内夹杆(631)的外侧壁固定有纵向的联动板(652),联动板(652)的前、后端伸出斜夹板(651)成型有竖向的导向槽(6521),导向槽(6521)内插接有横向的导向杆(653),导向杆(653)的一端插接固定在内夹杆(631)上,导向杆(653)上插套有弹簧(654),弹簧(654)的两端分别抵靠在内夹杆(631)和联动板(652)上;所述联动板(652)的下端面上成型有若干槽口,联动板(652)的槽口内插接有横向的滚轮(655),滚轮(655)插接有销轴,销轴插接固定在联动板(652)上;滚轮(655)的外壁抵靠在压板(6412)的内侧壁上;
所述接料组件(66)包括竖向的支撑板(661),支撑板(661)插设在内夹杆(631)之间并固定在槽座(621)前端面的中部,支撑板(661)上部的前端面上抵靠有水平的接料板(662),接料板(662)后端的中部成型有下支耳(6621),下支耳(6621)两侧的接料板(662)下端面固定有纵向的支撑轴(664),支撑轴(664)插接在支撑板(661)上,支撑板(661)的后端面上固定有纵向的接料气缸(663),接料气缸(663)的活塞杆穿过支撑板(661)固定在下支耳(6621)上,接料板(662)的上端面抵靠有挡料块(665),挡料块(665)固定在支撑板(661)上。
2.根据权利要求1所述的一种设有分离切底、切环带结构的轴承套圈锻造模具,其特征在于:所述夹头(65)上的导向杆(653)采用螺杆,导向杆(653)上螺接有调节螺套(656),调节螺套(656)抵靠在联动板(652)的外侧壁上。
3.根据权利要求1所述的一种设有分离切底、切环带结构的轴承套圈锻造模具,其特征在于:所述斜夹板(651)的下端成型有圆弧形的卡口,卡口上方的内夹杆(631)内侧壁上成型有圆弧形的夹口(6312),夹口(6312)内壁的直径大于斜夹板(651)上卡口内壁的直径。
4.根据权利要求1所述的一种设有分离切底、切环带结构的轴承套圈锻造模具,其特征在于:所述接料板(662)和接料气缸(663)均位于第一夹持组件(63)和第二夹持组件(64)的上侧,接料板(662)前端面至内夹杆(631)前端的纵向间距不大于接料气缸(663)的行程;所述压板(6412)前、后侧的外夹杆(6411)上插接有横向的导向轴,导向轴插接固定在内夹杆(631)上。
5.根据权利要求1所述的一种设有分离切底、切环带结构的轴承套圈锻造模具,其特征在于:所述进给座(61)上成型有与支撑柱(68)针对的通孔,支撑柱(68)的外壁上成型有挡环(681),挡环(681)抵靠在进给座(61)的上端面上。 说明书 : 一种设有分离切底、切环带结构的轴承套圈锻造模具技术领域[0001] 本发明涉及锻造模具的技术领域,更具体地说涉及一种设有分离切底、切环带结构的轴承套圈锻造模具。背景技术[0002] 现有轴承套圈的锻造的锻造过程主要包括下料、镦饼、成型、分离和切底,其中镦饼、成型、分离和切底均由连续式的锻造模具进行锻造成型,其镦饼、成型、分离和切底四个工序都各自配设有相应的成型冲头和凹模,但锻造成型工艺有进一步改进的空间,所以提出了下料、镦饼、成型、分离切底和切环带的工艺,工艺流程图如图1所示,其工艺区别的在于分离切底和切环带,分离切底可以由同一工位的冲头和凹模完成,相当于替代了原先的两道锻造工序,还设有切环带的工序,通过切环带可以减小后续轴套内圈车削的工序,大大提高了轴承套圈的生产效率,为配合其生产工艺,需要设计相应的锻造模具。发明内容[0003] 本发明的目的就是针对现有技术之不足,而提供了一种设有分离切底、切环带结构的轴承套圈锻造模具,其依据分离切底、切环带的新锻造工艺,设计了相适配的锻造模具,便于工件以新工艺方式可以快速锻造成型。[0004] 一种设有分离切底、切环带结构的轴承套圈锻造模具,轴承套圈锻造模具由定位模具、镦饼模具、成型模具、分离切底模具和切环带模具组成,所述的定位模具、镦饼模具、成型模具和切环带模具配设有通用机械手,分离切底模具配设有专用机械手;所述的分离切底模具包括分离模座,分离模座内成型有圆形的分离膜孔,分离模座的分离膜孔内插接有T型的顶料座,顶料座的中心成型有反冲孔,顶料座的反冲孔内插设有反向设置的切底冲头;所述分离模座的上方设有分离模座内分离膜孔正对的分离冲头,分离冲头下端面上成型有与切底冲头正对的夹持孔,所述的分离冲头上成型有与夹持孔相连通的退料孔,分离冲头的退料孔内插接有上KO柱;[0005] 所述的切环带模具包括冲裁模座,冲裁模座上成型有圆锥形的冲裁模孔,冲裁模座的上方设有与冲裁模座内冲裁模孔正对的冲裁冲头。[0006] 优选的,所述分离模座内分离膜孔的孔径等于分离冲头头部的直径,顶料座内切底冲头头部的直径等于分离冲头内夹持孔的孔径,分离冲头内夹持孔上端的内壁上成型有圆环状的夹持凸环;分离冲头的中心轴线和切底冲头的中心轴线相重合。[0007] 优选的,所述切底冲头的中心成型有竖向的冷却孔;所述顶料座由圆柱环状的上座体和圆柱环状的下座体组成,下座体外壁的直径大于上座体外壁的直径,上座体的上端成型有若干水平的排水孔;所述顶料座的下端面抵靠有若干竖向的下KO柱。[0008] 优选的,所述冲裁模座内冲裁模孔上端的孔径小于冲裁模孔下端面的孔径,冲裁冲头头部的直径等于冲裁模座内冲裁模孔上端的孔径。[0009] 优选的,所述定位模具、镦饼模具、成型模具、分离切底模具和切环带模具从左到右依次分布,镦饼模具上设有镦饼冲头、成型模具上设有成型冲头,镦饼冲头和成型冲头之间的中心距等于成型冲头和分离冲头之间的中心距,成型冲头和分离冲头之间的中心距等于分离冲头和冲裁冲头的中心距。[0010] 优选的,所述的专用机械手包括进给座,进给座的上方设有升降座,升降座包括截面呈“凵”字形的槽座,槽座内插接固定有若干横轴;所述的升降座上设有第一夹持组件和第二夹持组件,升降座的前端面上固定有接料组件;所述的槽座的下端面固定有若干支撑柱,支撑柱的下端插接在进给座上,支撑柱之间的进给座上固定有升降气缸,升降气缸的活塞杆固定在槽座的下端面上;[0011] 所述的第一夹持组件包括两根纵向的内夹杆,内夹杆的后端插接在槽座内并插套在横轴上,内夹杆的后端伸出槽座分别固定有L型的连接块,槽座的后端固定有L型的安装板,安装板上固定有竖向的第一夹指气缸,第一夹指气缸的夹指分别和安装板相固接;所述内夹杆前端的内侧壁上成型有斜切槽,内夹杆的前端设有与斜切槽相对的夹头;[0012] 所述的第二夹持组件包括两根分布在内夹杆外侧的滑板,滑板插接在槽座内并插套在横轴,滑板的前端成型有纵向的外夹杆,滑板的下端上分别固定有L型的连接板,所述槽座的内插接固定有水平纵向的第二夹指气缸,第二夹指气缸的夹指分别和连接板相固接;所述外夹杆靠近前端的上端面上成型有竖向的压板;[0013] 所述的夹头包括插设在内夹杆上的斜夹板,斜夹板的下端插设在内夹杆的斜切槽内,斜夹板上端伸出内夹杆的外侧壁固定有纵向的联动板,联动板的前、后端伸出斜夹板成型有竖向的导向槽,导向槽内插接有横向的导向杆,导向杆的一端插接固定在内夹杆上,导向杆上插套有弹簧,弹簧的两端分别抵靠在内夹杆和联动板上;所述联动板的下端面上成型有若干槽口,联动板的槽口内插接有横向的滚轮,滚轮插接有销轴,销轴插接固定在联动板上;滚轮的外壁抵靠在压板的内侧壁上;[0014] 所述接料组件包括竖向的支撑板,支撑板插设在内夹杆之间并固定在槽座前端面的中部,支撑板上部的前端面上抵靠有水平的接料板,接料板后端的中部成型有下支耳,下支耳两侧的接料板下端面固定有纵向的支撑轴,支撑轴插接在支撑板上,支撑板的后端面上固定有纵向的接料气缸,接料气缸的活塞杆穿过支撑板固定在下支耳上,接料板的上端面抵靠有挡料块,挡料块固定在支撑板上。[0015] 优选的,所述夹头上的导向杆采用螺杆,导向杆上螺接有调节螺套,调节螺套抵靠在联动板的外侧壁上。[0016] 优选的,所述斜夹板的下端成型有圆弧形的卡口,卡口上方的内夹杆内侧壁上成型有圆弧形的夹口,夹口内壁的直径大于斜夹板上卡口内壁的直径。[0017] 优选的,所述接料板和接料气缸均位于第一夹持组件和第二夹持组件的上侧,接料板前端面至内夹杆前端的纵向间距不大于接料气缸的行程;所述压板前、后侧的外夹杆上插接有横向的导向轴,导向轴插接固定在内夹杆上。[0018] 优选的,所述进给座上成型有与支撑柱针对的通孔,支撑柱的外壁上成型有挡环,挡环抵靠在进给座的上端面上。[0019] 本发明的有益效果在于:[0020] 本锻造模具是依据分离切底、切环带的新锻造工艺,进行相应设计制造,能实现工件分离切底一步完成,并可以对后续工件进行切除环带,避免车削,通过该锻造模具工件以新工艺方式可以快速锻造成型。附图说明[0021] 图1为新的轴承套圈锻造工艺的流程图;[0022] 图2为本发明的结构示意图;[0023] 图3为图2中A处的局部放大示意图;[0024] 图4为图2中B处的局部放大示意图;[0025] 图5为本发明中专用机械手立体的结构示意图;[0026] 图6为本发明中专用机械手另一角度的立体结构示意图;[0027] 图7为本发明中专用机械手正视的结构示意图;[0028] 图8为本发明中专用机械手俯视的结构示意图;[0029] 图9为本发明中专用机械手侧视的结构示意图。[0030] 图中:1、定位模具;2、镦饼模具;3、成型模具;4、分离切底模具;5、切环带模具;6、专用机械手;a、棒料;b、饼料;c、套圈预成型件;d、轴承外圈;e、内圈成型件;f、芯料;g、轴承内圈;h、环带。具体实施方式[0031] 实施例:见图1至9所示,一种设有分离切底、切环带结构的轴承套圈锻造模具,轴承套圈锻造模具由定位模具1、镦饼模具2、成型模具3、分离切底模具4和切环带模具5组成,所述的定位模具1、镦饼模具2、成型模具3和切环带模具5配设有通用机械手,分离切底模具4配设有专用机械手6;所述的分离切底模具4包括分离模座42,分离模座42内成型有圆形的分离膜孔,分离模座42的分离膜孔内插接有T型的顶料座43,顶料座43的中心成型有反冲孔,顶料座43的反冲孔内插设有反向设置的切底冲头44;所述分离模座42的上方设有分离模座42内分离膜孔正对的分离冲头41,分离冲头41下端面上成型有与切底冲头44正对的夹持孔,所述的分离冲头41上成型有与夹持孔相连通的退料孔,分离冲头41的退料孔内插接有上KO柱46;[0032] 所述的切环带模具5包括冲裁模座52,冲裁模座52上成型有圆锥形的冲裁模孔,冲裁模座52的上方设有与冲裁模座52内冲裁模孔正对的冲裁冲头51。[0033] 优选的,所述分离模座42内分离膜孔的孔径等于分离冲头41头部的直径,顶料座43内切底冲头44头部的直径等于分离冲头41内夹持孔的孔径,分离冲头41内夹持孔上端的内壁上成型有圆环状的夹持凸环;分离冲头41的中心轴线和切底冲头44的中心轴线相重合。[0034] 优选的,所述切底冲头44的中心成型有竖向的冷却孔;所述顶料座43由圆柱环状的上座体和圆柱环状的下座体组成,下座体外壁的直径大于上座体外壁的直径,上座体的上端成型有若干水平的排水孔;所述顶料座43的下端面抵靠有若干竖向的下KO柱45。[0035] 优选的,所述冲裁模座52内冲裁模孔上端的孔径小于冲裁模孔下端面的孔径,冲裁冲头51头部的直径等于冲裁模座52内冲裁模孔上端的孔径。[0036] 优选的,所述定位模具1、镦饼模具2、成型模具3、分离切底模具4和切环带模具5从左到右依次分布,镦饼模具2上设有镦饼冲头、成型模具3上设有成型冲头,镦饼冲头和成型冲头之间的中心距等于成型冲头和分离冲头41之间的中心距,成型冲头和分离冲头41之间的中心距等于分离冲头41和冲裁冲头51的中心距。[0037] 优选的,所述的专用机械手6包括进给座61,进给座61的上方设有升降座62,升降座62包括截面呈“凵”字形的槽座621,槽座621内插接固定有若干横轴622;所述的升降座62上设有第一夹持组件63和第二夹持组件64,升降座62的前端面上固定有接料组件66;所述的槽座621的下端面固定有若干支撑柱68,支撑柱68的下端插接在进给座61上,支撑柱68之间的进给座61上固定有升降气缸67,升降气缸67的活塞杆固定在槽座621的下端面上;[0038] 所述的第一夹持组件63包括两根纵向的内夹杆631,内夹杆631的后端插接在槽座621内并插套在横轴622上,内夹杆631的后端伸出槽座621分别固定有L型的连接块632,槽座621的后端固定有L型的安装板634,安装板634上固定有竖向的第一夹指气缸633,第一夹指气缸633的夹指分别和安装板634相固接;所述内夹杆631前端的内侧壁上成型有斜切槽6311,内夹杆631的前端设有与斜切槽6311相对的夹头65;[0039] 所述的第二夹持组件64包括两根分布在内夹杆631外侧的滑板641,滑板641插接在槽座621内并插套在横轴622,滑板641的前端成型有纵向的外夹杆6411,滑板641的下端上分别固定有L型的连接板642,所述槽座621的内插接固定有水平纵向的第二夹指气缸643,第二夹指气缸643的夹指分别和连接板642相固接;所述外夹杆6411靠近前端的上端面上成型有竖向的压板6412;[0040] 所述的夹头65包括插设在内夹杆631上的斜夹板651,斜夹板651的下端插设在内夹杆631的斜切槽6311内,斜夹板651上端伸出内夹杆631的外侧壁固定有纵向的联动板652,联动板652的前、后端伸出斜夹板651成型有竖向的导向槽6521,导向槽6521内插接有横向的导向杆653,导向杆653的一端插接固定在内夹杆631上,导向杆653上插套有弹簧654,弹簧654的两端分别抵靠在内夹杆631和联动板652上;所述联动板652的下端面上成型有若干槽口,联动板652的槽口内插接有横向的滚轮655,滚轮655插接有销轴,销轴插接固定在联动板652上;滚轮655的外壁抵靠在压板6412的内侧壁上;[0041] 所述接料组件66包括竖向的支撑板661,支撑板661插设在内夹杆631之间并固定在槽座621前端面的中部,支撑板661上部的前端面上抵靠有水平的接料板662,接料板662后端的中部成型有下支耳6621,下支耳6621两侧的接料板662下端面固定有纵向的支撑轴664,支撑轴664插接在支撑板661上,支撑板661的后端面上固定有纵向的接料气缸663,接料气缸663的活塞杆穿过支撑板661固定在下支耳6621上,接料板662的上端面抵靠有挡料块665,挡料块665固定在支撑板661上。[0042] 优选的,所述夹头65上的导向杆653采用螺杆,导向杆653上螺接有调节螺套656,调节螺套656抵靠在联动板652的外侧壁上。[0043] 优选的,所述斜夹板651的下端成型有圆弧形的卡口,卡口上方的内夹杆631内侧壁上成型有圆弧形的夹口6312,夹口6312内壁的直径大于斜夹板651上卡口内壁的直径。[0044] 优选的,所述接料板662和接料气缸663均位于第一夹持组件63和第二夹持组件64的上侧,接料板662前端面至内夹杆631前端的纵向间距不大于接料气缸663的行程;所述压板6412前、后侧的外夹杆6411上插接有横向的导向轴,导向轴插接固定在内夹杆631上。[0045] 优选的,所述进给座61上成型有与支撑柱68针对的通孔,支撑柱68的外壁上成型有挡环681,挡环681抵靠在进给座61的上端面上。[0046] 工作原理:本发明为设有分离切底、切环带结构的轴承套圈锻造模具,其轴承套圈锻造模具与现有锻造模具不同的部分为分离切底模具4和切环带模具5,分离切底模具4上设有正下设置的分离冲头41,反向设置的切底冲头44,并增设了切环带模具5可以对后续工件进行冲裁,就可以避免车削;[0047] 具体锻造时,定位模具1对棒料a进行定位,利用普通机械手输送至镦饼模具2,镦饼模具2将棒料a镦压成饼料b,再利用普通机械手将饼料b输送至成型模具3,成型模具3将饼料b冲压成型为套圈预成型件c,套圈预成型件c通过普通机械手移动到分离切底模具4,分离切底模具4将套圈预成型件c分割成三部分,分别为轴承外圈d、内圈成型件e;芯料f,持续需要使用到专用机械手6,[0048] 专用机械手6将第一夹持组件63的内夹杆631移动到图3中轴承外圈d外侧,第一夹指气缸633启动,内夹杆631夹持轴承外圈d,然后分离切底模具4上的分离冲头41复位,专用机械手6上的升降气缸67驱使第一夹持组件63上移,进而提升轴承外圈d,同时分离切底模具4上的顶料座43将内圈成型件e顶出分离模座42,当内圈成型件e移出分离模座42后,启动专用机械手6上的第二夹指气缸643,第二夹指气缸643利用压板6412压持夹头65上的斜夹板651实现斜夹板651倾斜下移,对内圈成型件e夹持;然后启动接料组件66,接料组件66上的接料板662移动到分离冲头41的下方,分离冲头41内的上KO柱将芯料f顶出,芯料f落在接料板662上,接料板662复位,能将芯料f移出锻造模具,同时在挡料块665的作用下,芯料f从专用机械手6上掉落,[0049] 然后专用机械手6将内圈成型件e移动到切环带模具5内,第二夹指气缸643复位,实现内圈成型件e落在冲裁模座52上,专用机械手6移出切环带模具5后,第一夹指气缸633复位,轴承外圈d从专用机械手6上掉落;当切环带模具5完成环带h切割后,轴承内圈g沿模具内侧的通道移出,环带h通过普通机械手移出切环带模具5。[0050] 所述实施例用以例示性说明本发明,而非用于限制本发明。任何本领域技术人员均可在不违背本发明的精神及范畴下,对所述实施例进行修改,因此本发明的权利保护范围,应如本发明的权利要求所列。
专利地区:浙江
专利申请日期:2022-08-02
专利公开日期:2024-11-29
专利公告号:CN115255257B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




