 产学研创新服务平台(全国)


一种用于合金钢板铸造的增压铸造设备发明专利
更新时间:2026-10-01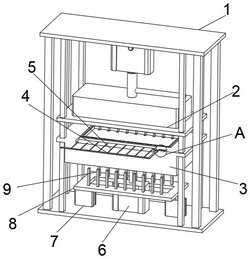 专利申请类型:发明专利;
地区:江苏-泰州;
源自:泰州高价值专利检索信息库;
专利名称:一种用于合金钢板铸造的增压铸造设备
专利类型:发明专利
专利申请号:CN202411146645.6
专利申请(专利权)人:江苏长友特钢机械有限公司
权利人地址:江苏省泰州市兴化经济开发区西十园区2号
专利发明(设计)人:刘葛山,王长洪,王万亮
专利摘要:本发明涉及铸造设备领域,且公开了一种用于合金钢板铸造的增压铸造设备,包括支撑框架以及设置在支撑框架内侧的静模以及动模,且动模位于静模下方,静模上方设置有入料结构,支撑框架的底部内壁上固定安装有液压油缸,液压油缸的输出轴与动模的底部壁面固定连接在一起,所述动模的下方设置有顶出结构,动模的内部设置有托举结构,托举结构被顶出结构顶出,该用于合金钢板铸造的增压铸造设备,相对于现有的采用顶杆从合金钢板的中间部位直接将其顶起,不容易在合金钢板上造成凹痕,同时从两侧顶起的设置能够实现稳定的对合金钢板进行脱模。
主权利要求:
1.一种用于合金钢板铸造的增压铸造设备,包括支撑框架(1)以及设置在支撑框架(1)内侧的静模(2)以及动模(3),其特征在于,且动模(3)位于静模(2)下方,静模(2)上方设置有入料结构,支撑框架(1)的底部内壁上固定安装有液压油缸(6),液压油缸(6)的输出轴与动模(3)的底部壁面固定连接在一起,所述动模(3)的下方设置有顶出结构,动模(3)的内部设置有托举结构,托举结构被顶出结构顶出,动模(3)的两侧模腔内壁上均等距开设有多组条形孔(10),条形孔(10)贯穿动模(3)的模腔侧面以及底部,顶出结构包括伸缩汽缸(7)、承载台(8)以及顶出杆(9),伸缩汽缸(7)的输出轴上固定安装有承载台(8),承载台(8)为方框形,承载台(8)表面对应条形孔(10)的位置上固定安装有多个顶出杆(9),托举结构包括滑动设置在条形孔(10)内部的脱模杆(23)以及二次支撑结构,脱模杆(23)与二次支撑结构连接,脱模杆(23)位于动模(3)内部模腔的一端开设有缺口,缺口形状与动模(3)内部模腔适配,二次支撑结构包括横轴(25)以及升降块(14),动模(3)上开设有插接槽,插接槽的内部插接有升降块(14),插接槽与条形孔(10)之间通过连接腔体(24)连通,升降块(14)上开设有条形槽(26),所述脱模杆(23)对应条形槽(26)的位置上固定安装有横轴(25),横轴(25)穿过连接腔体(24)插接到条形槽(26)的内部,升降块(14)的上端设置有支撑组件,所述支撑组件包括L形的L形插杆(4)以及等距安装在L形插杆(4)上的多组横杆(5),所述升降块(14)的上端开设有矩形开口,L形插杆(4)的一端插接在矩形开口的内部,动模(3)上开设有放置缺口,横杆(5)的一端延伸到放置缺口的内部。
2.根据权利要求1所述的一种用于合金钢板铸造的增压铸造设备,其特征在于:入料结构包括驱动电机(15)、竖管(20)、螺旋推送杆(21)以及入料口(22),驱动电机(15)固定安装在支撑框架(1)的顶部内壁上,竖管(20)固定安装在静模(2)上,且竖管(20)连通静模(2)内部的模具腔体,入料口(22)固定安装在竖管(20)侧面且与其连通,驱动电机(15)的输出轴上固定安装有螺旋推送杆(21),螺旋推送杆(21)表面设置有一圈螺旋状叶片,螺旋推送杆(21)位于竖管(20)的内部。
3.根据权利要求1所述的一种用于合金钢板铸造的增压铸造设备,其特征在于:动模(3)的表面对应升降块(14)的位置上开设有矩形槽(11),矩形槽(11)的内部固定安装有弹簧(12),弹簧(12)的一端固定安装有卡接块(13),且卡接块(13)的一侧为锥形,所述升降块(14)对应卡接块(13)的一侧壁面上开设有三角卡口(27)。
4.根据权利要求1所述的一种用于合金钢板铸造的增压铸造设备,其特征在于:静模(2)以及动模(3)相互对应的一侧均开设有框形缺口(16),框形缺口(16)围绕静模(2)以及动模(3)上的模腔区域,动模(3)上的框形缺口(16)侧壁开设有侧壁槽(18),动模(3)内部的框形缺口(16)滑动卡接有吸附块(17),吸附块(17)对应滑块(19)位置上固定安装有滑块(19),滑块(19)与侧壁槽(18)滑动卡接在一起,且吸附块(17)的表面镶嵌有磁铁。 说明书 : 一种用于合金钢板铸造的增压铸造设备技术领域[0001] 本发明涉及铸造设备领域,具体为一种用于合金钢板铸造的增压铸造设备。背景技术[0002] 压铸机增压是利用油液压力对液态金属进行额外的压缩。在铸模中填充液态金属后,通过液压系统对液态金属施加压力,使其在铸模中进一步挤压和充填,并强制将气体排出。这种压力通常通过液压缸或油压缸产生,一般是采用一个动模具一个静模具,随后挤压而成,但是在生产完成之后,由于工件会与模具的模腔吻合,因此较为难取出,而在取出的时候,一般会采用顶出结构,顶出结构一般是直接采用一个杆或者多个杆从模具外侧推动模腔内部的工件,将其顶出,而在加工合金钢板的时候,如果采用此类型的顶出结构,容易对合金钢板上造成凹痕,影响生产品质,为此我们提出了一种用于合金钢板铸造的增压铸造设备。发明内容[0003] 针对现有技术的不足,本发明提供了一种用于合金钢板铸造的增压铸造设备,解决了上述的问题。[0004] 为实现上述所述目的,本发明提供如下技术方案:一种用于合金钢板铸造的增压铸造设备,包括支撑框架以及设置在支撑框架内侧的静模以及动模,且动模位于静模下方,静模上方设置有入料结构,支撑框架的底部内壁上固定安装有液压油缸,液压油缸的输出轴与动模的底部壁面固定连接在一起,所述动模的下方设置有顶出结构,动模的内部设置有托举结构,托举结构被顶出结构顶出,动模的两侧模腔内壁上均等距开设有多组条形孔,条形孔贯穿动模的模腔侧面以及底部,顶出结构包括伸缩汽缸、承载台以及顶出杆,伸缩汽缸的输出轴上固定安装有承载台,承载台为方框形,承载台表面对应条形孔的位置上固定安装有多个顶出杆,托举结构包括滑动设置在条形孔内部的脱模杆以及二次支撑结构,脱模杆与二次支撑结构连接,脱模杆位于动模内部模腔的一端开设有缺口,缺口形状与动模内部模腔适配,二次支撑结构包括横轴以及升降块,动模上开设有插接槽,插接槽的内部插接有升降块,插接槽与条形孔之间通过连接腔体连通,升降块上开设有条形槽,所述脱模杆对应条形槽的位置上固定安装有横轴,横轴穿过连接腔体插接到条形槽的内部,升降块的上端设置有支撑组件,所述支撑组件包括L形的L形插杆以及等距安装在L形插杆上的多组横杆,所述升降块的上端开设有矩形开口,L形插杆的一端插接在矩形开口的内部,动模上开设有放置缺口,横杆的一端延伸到放置缺口的内部。[0005] 优选的,入料结构包括驱动电机、竖管、螺旋推送杆以及入料口,驱动电机固定安装在支撑框架的顶部内壁上,竖管固定安装在静模上,且竖管连通静模内部的模具腔体,入料口固定安装在竖管侧面且与其连通,驱动电机的输出轴上固定安装有螺旋推送杆,螺旋推送杆表面设置有一圈螺旋状叶片,螺旋推送杆位于竖管的内部。[0006] 优选的,动模的表面对应升降块的位置上开设有矩形槽,矩形槽的内部固定安装有弹簧,弹簧的一端固定安装有卡接块,且卡接块的一侧为锥形,所述升降块对应卡接块的一侧壁面上开设有三角卡口。[0007] 优选的,静模以及动模相互对应的一侧均开设有框形缺口,框形缺口围绕静模以及动模上的模腔区域,动模上的框形缺口侧壁开设有侧壁槽,动模内部的框形缺口滑动卡接有吸附块,吸附块对应滑块位置上固定安装有滑块,滑块与侧壁槽滑动卡接在一起,且吸附块的表面镶嵌有磁铁。[0008] 与现有技术相比,本发明提供了一种用于合金钢板铸造的增压铸造设备,具备以下有益效果:[0009] 1、该用于合金钢板铸造的增压铸造设备,当压铸完成之后,液压油缸的输出轴向下移动,伸缩汽缸的输出轴向上移动,随后顶出杆插入到对应的条形孔内部,将脱模杆向上顶的时候,此时脱模杆上端的缺口会贴合到合金钢板的侧面以及底部,然后进行脱模,相对于现有的采用顶杆从合金钢板的中间部位直接将其顶起,不容易在合金钢板上造成凹痕,同时从两侧顶起的设置能够实现稳定的对合金钢板进行脱模。[0010] 2、该用于合金钢板铸造的增压铸造设备,当脱模杆以及升降块升起来的时候,推动L形插杆,L形插杆的一端贴合到脱模杆之后,此时横杆的位置会延伸到模腔上方,从而从底部对合金钢板进行有效的支撑,方便脱模之后取出。附图说明[0011] 图1为本发明结构示意图;[0012] 图2为图1中的A处局部放大示意图;[0013] 图3为本发明的底部示意图;[0014] 图4为本发明俯视示意图;[0015] 图5为图4中的A‑A剖视示意图;[0016] 图6为图5中的B处局部放大示意图;[0017] 图7为图5中的C处局部放大示意图;[0018] 图8为本发明正视示意图;[0019] 图9为图8的E‑E剖视示意图;[0020] 图10为图9中的D处局部放大示意图;[0021] 图11为卡接组件剖视示意图。[0022] 图中:1、支撑框架;2、静模;3、动模;4、L形插杆;5、横杆;6、液压油缸;7、伸缩汽缸;8、承载台;9、顶出杆;10、条形孔;11、矩形槽;12、弹簧;13、卡接块;14、升降块;15、驱动电机;16、框形缺口;17、吸附块;18、侧壁槽;19、滑块;20、竖管;21、螺旋推送杆;22、入料口;23、脱模杆;24、连接腔体;25、横轴;26、条形槽;27、三角卡口。具体实施方式[0023] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0024] 请参阅图1‑11,一种用于合金钢板铸造的增压铸造设备,包括支撑框架1以及设置在支撑框架1内侧的静模2以及动模3,其特征在于,且动模3位于静模2下方,静模2上方设置有入料结构,支撑框架1的底部内壁上固定安装有液压油缸6,液压油缸6的输出轴与动模3的底部壁面固定连接在一起,动模3的下方设置有顶出结构,动模3的内部设置有托举结构,托举结构被顶出结构顶出,动模3的两侧模腔内壁上均等距开设有多组条形孔10,条形孔10贯穿动模3的模腔侧面以及底部,顶出结构包括伸缩汽缸7、承载台8以及顶出杆9,伸缩汽缸7的输出轴上固定安装有承载台8,承载台8为方框形,承载台8表面对应条形孔10的位置上固定安装有多个顶出杆9,托举结构包括滑动设置在条形孔10内部的脱模杆23以及二次支撑结构,脱模杆23与二次支撑结构连接,脱模杆23位于动模3内部模腔的一端开设有缺口,缺口形状与动模3内部模腔适配,二次支撑结构包括横轴25以及升降块14,动模3上开设有插接槽,插接槽的内部插接有升降块14,插接槽与条形孔10之间通过连接腔体24连通,升降块14上开设有条形槽26,脱模杆23对应条形槽26的位置上固定安装有横轴25,横轴25穿过连接腔体24插接到条形槽26的内部,升降块14的上端设置有支撑组件,支撑组件包括L形的L形插杆4以及等距安装在L形插杆4上的多组横杆5,升降块14的上端开设有矩形开口,L形插杆4的一端插接在矩形开口的内部,动模3上开设有放置缺口,横杆5的一端延伸到放置缺口的内部。[0025] 进一步的,入料结构包括驱动电机15、竖管20、螺旋推送杆21以及入料口22,驱动电机15固定安装在支撑框架1的顶部内壁上,竖管20固定安装在静模2上,且竖管20连通静模2内部的模具腔体,入料口22固定安装在竖管20侧面且与其连通,驱动电机15的输出轴上固定安装有螺旋推送杆21,螺旋推送杆21表面设置有一圈螺旋状叶片,螺旋推送杆21位于竖管20的内部。[0026] 进一步的,动模3的表面对应升降块14的位置上开设有矩形槽11,矩形槽11的内部固定安装有弹簧12,弹簧12的一端固定安装有卡接块13,且卡接块13的一侧为锥形,升降块14对应卡接块13的一侧壁面上开设有三角卡口27。[0027] 进一步的,静模2以及动模3相互对应的一侧均开设有框形缺口16,框形缺口16围绕静模2以及动模3上的模腔区域,动模3上的框形缺口16侧壁开设有侧壁槽18,动模3内部的框形缺口16滑动卡接有吸附块17,吸附块17对应滑块19位置上固定安装有滑块19,滑块19与侧壁槽18滑动卡接在一起,且吸附块17的表面镶嵌有磁铁。[0028] 工作原理:液压油缸6启动,带动动模3向上移动,随后动模3与静模2之间贴合,随后由于磁铁的原因会实现吸附块17向静模2上框形缺口16内部滑动,需要进行压铸的时候,液体原料通过螺旋推送杆21注入到竖管20的内部,此时螺旋推送杆21被驱动电机15启动旋转,随后将液体原料缓慢的推送到模具腔体的内部,压铸完成之后,液压油缸6的输出轴向下移动,伸缩汽缸7的输出轴向上移动,随后顶出杆9插入到对应的条形孔10内部,将脱模杆23向上顶的时候,此时脱模杆23上端的缺口会贴合到合金钢板的侧面以及底部,然后进行脱模,当脱模杆23向上移动的时候,脱模杆23先行上升,随后横轴25与条形槽26的顶部内壁贴合,随后带动升降块14向上进行移动,当脱模杆23将合金钢板抬起脱模之后,此时脱模杆23上端的高度大于升降块14上端的高度,升降块14向上升起的时候,当三角卡口27位置与卡接块13位置对应之后,卡接块13对升降块14的位置进行锁定,推动L形插杆4,L形插杆4的一端贴合到脱模杆23之后,此时横杆5的位置会延伸到模腔上方,从而从底部对合金钢板进行有效的支撑。[0029] 尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
专利地区:江苏
专利申请日期:2024-08-21
专利公开日期:2024-11-29
专利公告号:CN118650136B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




