 产学研创新服务平台(全国)


一种塑料托盘压制模具发明专利
更新时间:2026-10-01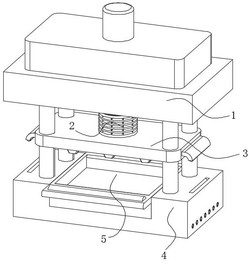 专利申请类型:发明专利;
地区:江苏-无锡;
源自:无锡高价值专利检索信息库;
专利名称:一种塑料托盘压制模具
专利类型:发明专利
专利申请号:CN202411066983.9
专利申请(专利权)人:江苏柏丰塑业科技有限公司
权利人地址:江苏省无锡市江阴市新长江路1号
专利发明(设计)人:陈伟,陈斌
专利摘要:本发明属于塑料加工技术领域,具体的说是一种塑料托盘压制模具,包括加压部件,所述加压部件的下表面设置有压缩套筒,所述压缩套筒的底端设置有下压底板,所述下压底板的内壁滑动连接有盛纳设备,所述盛纳设备内壁的中部设置有塑形设备。该装置使用下压底板对塑形滑框内部的塑料原件进行压制工作时,由于两侧设置有侧肩台,所以下压底板的实际下压深度每次都保持固定数值,不会出现轴心压杆推进过度导致下压底板过压,从而损坏原件和塑形设备的问题,而为了保证下压底板能够与塑形滑框内部的原料紧密贴合,塑形滑框可以在凹槽底台内部分段推杆的推进作用下,向下压底板一侧挤压,从而避免出现下压底板按压不紧密的问题。
主权利要求:
1.一种塑料托盘压制模具,包括加压部件(1),所述加压部件(1)的下表面设置有压缩套筒(2),所述压缩套筒(2)的底端设置有下压底板(3),所述下压底板(3)的内壁滑动连接有盛纳设备(4),所述盛纳设备(4)内壁的中部设置有塑形设备(5),其特征在于:所述加压部件(1)包括控制顶台(11),所述控制顶台(11)内腔的轴心处滑动连接有轴心压杆(12);
所述盛纳设备(4)包括凹槽底台(41),所述凹槽底台(41)的两侧对称设置有侧肩台(42),所述侧肩台(42)上表面的两侧对称设置有引导滑杆(43),所述侧肩台(42)的内壁设置有补压设备(6),所述凹槽底台(41)内腔的顶部均匀设置有分段推杆(44),所述分段推杆(44)外表面的底部固定连接有压缩外套(45),所述压缩外套(45)的内壁套接有内置垫圈(46);
所述塑形设备(5)包括外置框体(51),所述外置框体(51)的内壁滑动连接有塑形滑框(52),所述塑形滑框(52)的下表面均匀设置有插接底套(53),所述外置框体(51)内腔的前后两侧通过转切槽对称设置有回转弹簧杆(55),所述回转弹簧杆(55)的外表面啮合连接有辊轴组(54);
所述补压设备(6)包括供电器(61),所述供电器(61)的顶部固定连接有接触凹槽(62),所述供电器(61)外表面的一侧滑动连接有侧位压杆(63),所述供电器(61)的下表面均匀设置有加压泵筒(64),所述加压泵筒(64)输出口的内腔固定连接有分流通管(65),所述分流通管(65)的内腔均匀开设有贯穿气口(66);
所述补压设备(6)的数量为两个,所述供电器(61)的外表面与侧肩台(42)的内壁固定连接,所述接触凹槽(62)的顶部延伸至侧肩台(42)的外部,所述分流通管(65)远离加压泵筒(64)的一端通过插接口延伸至凹槽底台(41)的内部;
所述分段推杆(44)的顶端通过插接底套(53)与塑形滑框(52)的下表面插接,所述分段推杆(44)外表面的上部与凹槽底台(41)的内腔滑动连接,所述外置框体(51)下表面的前后两侧均通过卡接槽与凹槽底台(41)内壁的中部卡接。
2.根据权利要求1所述的塑料托盘压制模具,其特征在于:所述辊轴组(54)的两端均与外置框体(51)的内腔转动连接,所述辊轴组(54)外表面远离回转弹簧杆(55)的一侧与塑形滑框(52)外表面的一侧啮合连接,所述塑形滑框(52)的内壁填充有热塑材料,所述回转弹簧杆(55)内壁的轴心处固定连接有扭转弹簧(56)。
3.根据权利要求1所述的塑料托盘压制模具,其特征在于:所述下压底板(3)包括垂直滑板(31),所述垂直滑板(31)内腔的底部均匀设置有塑形插头(32),所述垂直滑板(31)外表面的两侧对称设置有弧形转接板(33),所述弧形转接板(33)内腔的底部滑动连接有导电插杆(34),所述垂直滑板(31)内腔的中部均匀开设有引流通口(35),所述垂直滑板(31)的四角处均开设有适配滑槽(36)。
4.根据权利要求3所述的塑料托盘压制模具,其特征在于:所述垂直滑板(31)的内腔通过适配滑槽(36)与引导滑杆(43)的外表面滑动连接,所述导电插杆(34)的底端通过接触凹槽(62)与供电器(61)的顶部插接,所述塑形插头(32)的内腔通过内置导线与弧形转接板(33)的内腔固定连接。
5.根据权利要求4所述的塑料托盘压制模具,其特征在于:所述压缩套筒(2)包括固定端头(21),所述固定端头(21)的底端固定连接有连接软套(22),所述连接软套(22)内壁的底端固定连接有插接底环(23),所述插接底环(23)的上表面对称开设有交流切槽口(25),所述插接底环(23)的侧面均匀设置有排气端头(24)。
6.根据权利要求5所述的塑料托盘压制模具,其特征在于:所述固定端头(21)的顶端与控制顶台(11)下表面的轴心处固定连接,所述轴心压杆(12)的底端与插接底环(23)内壁的轴心处固定连接,所述插接底环(23)的外表面通过排气端头(24)与引流通口(35)的内腔插接。 说明书 : 一种塑料托盘压制模具技术领域[0001] 本发明属于塑料加工技术领域,具体的说是一种塑料托盘压制模具。背景技术[0002] 模具,工业生产上用以注塑、吹塑、挤出、压铸或锻压成型、冶炼、冲压等方法得到所需产品的各种模子和工具。简而言之,模具是用来制作成型物品的工具,这种工具由各种零件构成,不同的模具由不同的零件构成。它主要通过所成型材料物理状态的改变来实现物品外形的加工。素有“工业之母”的称号,塑料托盘压制模具是一种常见的模具。[0003] 在使用压铸工艺将废旧的塑料模压成可使用的工业托盘时,由于塑料经过高温加工后软化,提高了自身的可塑性,所以下压板施加压力后可以快速塑形,但是当下压板在下压的过程中,为了保证能够紧密压制成型,下压底板施加的挤压力较大,可能会出现轴心压杆推进过度导致下压底板过压,从而损坏原件和塑形设备的问题,所以需要进行改进。发明内容[0004] 针对现有技术的不足,本发明解决其技术问题所采用的技术方案是:一种塑料托盘压制模具,包括加压部件,所述加压部件的下表面设置有压缩套筒,所述压缩套筒的底端设置有下压底板,所述下压底板的内壁滑动连接有盛纳设备,所述盛纳设备内壁的中部设置有塑形设备;所述加压部件包括控制顶台,所述控制顶台内腔的轴心处滑动连接有轴心压杆,控制顶台通过牵引轴心压杆的方式,使下压底板对塑形设备内部加热后的塑料进行挤压,压制成所需的形状;[0005] 所述盛纳设备包括凹槽底台,所述凹槽底台的两侧对称设置有侧肩台,所述侧肩台上表面的两侧对称设置有引导滑杆,引导滑杆靠近凹槽底台的一侧开设有竖直的滑动切槽,用于引导下压底板滑移,所述侧肩台的内壁设置有补压设备,所述凹槽底台内腔的顶部均匀设置有分段推杆,所述分段推杆外表面的底部固定连接有压缩外套,所述压缩外套的内壁套接有内置垫圈,压缩外套被挤压时,会将分段推杆的上部向上顶起如图4所示,此时分段推杆顶部凸起达到最高位置;[0006] 所述塑形设备包括外置框体,所述外置框体的内壁滑动连接有塑形滑框,所述塑形滑框的下表面均匀设置有插接底套,所述外置框体内腔的前后两侧通过转切槽对称设置有回转弹簧杆,所述回转弹簧杆的外表面啮合连接有辊轴组,外置框体与凹槽底台分离设置,在安装的时候,可以通过外置框体下表面两侧的插槽与凹槽底台插接固定。[0007] 所述补压设备包括供电器,所述供电器的顶部固定连接有接触凹槽,所述供电器外表面的一侧滑动连接有侧位压杆,所述供电器的下表面均匀设置有加压泵筒,所述加压泵筒输出口的内腔固定连接有分流通管,所述分流通管的内腔均匀开设有贯穿气口,供电器是装置内部设备的供电源,可以通过底部的连接件固定住加压泵筒,同时对加压泵筒进行供电。[0008] 进一步地,所述补压设备的数量为两个,所述供电器的外表面与侧肩台的内壁固定连接,所述接触凹槽的顶部延伸至侧肩台的外部,所述分流通管远离加压泵筒的一端通过插接口延伸至凹槽底台的内部。所述分段推杆的顶端通过插接底套与塑形滑框的下表面插接,所述分段推杆外表面的上部与凹槽底台的内腔滑动连接,所述外置框体下表面的前后两侧均通过卡接槽与凹槽底台内壁的中部卡接。所述辊轴组的两端均与外置框体的内腔转动连接,所述辊轴组外表面远离回转弹簧杆的一侧与塑形滑框外表面的一侧啮合连接,所述塑形滑框的内壁填充有热塑材料,所述回转弹簧杆内壁的轴心处固定连接有扭转弹簧。[0009] 进一步地,所述下压底板包括垂直滑板,所述垂直滑板内腔的底部均匀设置有塑形插头,所述垂直滑板外表面的两侧对称设置有弧形转接板,所述弧形转接板内腔的底部滑动连接有导电插杆,所述垂直滑板内腔的中部均匀开设有引流通口,所述垂直滑板的四角处均开设有适配滑槽。[0010] 进一步地,所述垂直滑板的内腔通过适配滑槽与引导滑杆的外表面滑动连接,所述导电插杆的底端通过接触凹槽与供电器的顶部插接,所述塑形插头的内腔通过内置导线与弧形转接板的内腔固定连接,为了减小塑形插头处受到的阻力,垂直滑板可以通过两侧的导电插杆与供电器连接,进而对每个塑形插头供电,使塑形插头发热,避免塑料冷却。[0011] 进一步地,所述压缩套筒包括固定端头,所述固定端头的底端固定连接有压缩外套,在压缩外套的内腔均匀开设有网孔结构,用于对外部的空气进行交流,所述压缩外套内壁的底端固定连接有插接底环,所述插接底环的上表面对称开设有交流切槽口,所述插接底环的侧面均匀设置有排气端头。[0012] 进一步地,所述固定端头的顶端与控制顶台下表面的轴心处固定连接,所述轴心压杆的底端与插接底环内壁的轴心处固定连接,所述插接底环的外表面通过排气端头与引流通口的内腔插接。[0013] 本发明的有益效果如下:[0014] 1.该装置使用下压底板对塑形滑框内部的塑料原件进行压制工作时,由于两侧设置有侧肩台,所以下压底板的实际下压深度每次都保持固定数值,不会出现轴心压杆推进过度导致下压底板过压,从而损坏原件和塑形设备的问题,而为了保证下压底板能够与塑形滑框内部的原料紧密贴合,塑形滑框可以在凹槽底台内部分段推杆的推进作用下,向下压底板一侧挤压,从而避免出现下压底板按压不紧密的问题。[0015] 2.下压底板每次压制完毕后,都会在轴心压杆的牵引作用下向上归位,而经过强作用挤压的塑料原件可能随着黏合作用,随着下压底板上升,从而将塑形滑框从外置框体的内部拉出,该装置对塑形设备进行改进后,可以使塑形滑框与下压底板分离后,快速向下归位,从而有效分离下压底板和塑形滑框,避免出现下压底板和塑形滑框贴合过于紧密的问题。[0016] 3.下压底板压制完毕上滑后,位于侧肩台和凹槽底台内部的高压气体会通过引导滑杆逐渐打开的侧位槽口喷向中部的塑形设备,从而对内部压制成型的塑料托盘进行快速冷却工作,并使装置内部降压,消除安全隐患,起到气压动能的效果,实现绿色节能生产。[0017] 4.垂直滑板下压时,两侧的弧形转接板会将导电插杆插入供电器顶部的接触凹槽中,然后供电器通过导电插杆对内部的塑形插头进行单独加热工作,从而使塑形插头不会对内部的塑料制品进行吸热,导致塑料制品在压制过程中快速冷却,从而出现塑形不合格的问题,而下压底板不与侧肩台接触,也就无法进行加热工作升温,所以不会存在高热状态的塑形插头裸露在外部,与操作人员接触导致烫伤问题的情况。附图说明[0018] 图1是本发明的主视图;[0019] 图2是本发明的剖视图;[0020] 图3是本发明盛纳设备的剖视图;[0021] 图4是本发明压缩外套的剖视图;[0022] 图5是本发明补压设备的结构示意图;[0023] 图6是本发明塑形设备的剖视图;[0024] 图7是本发明下压底板的结构示意图;[0025] 图8是本发明压缩套筒的剖视图。[0026] 图中:1、加压部件;11、控制顶台;12、轴心压杆;2、压缩套筒;3、下压底板;4、盛纳设备;5、塑形设备;41、凹槽底台;42、侧肩台;43、引导滑杆;44、分段推杆;45、压缩外套;46、内置垫圈;6、补压设备;61、供电器;62、接触凹槽;63、侧位压杆;64、加压泵筒;65、分流通管;66、贯穿气口;51、外置框体;52、塑形滑框;53、插接底套;54、辊轴组;55、回转弹簧杆;56、扭转弹簧;31、垂直滑板;32、塑形插头;33、弧形转接板;34、导电插杆;35、引流通口;36、适配滑槽;21、固定端头;22、连接软套;23、插接底环;24、排气端头;25、交流切槽口。具体实施方式[0027] 下面结合附图和具体实施方式对本发明作进一步详细的说明。本发明的实施例是为了示例和描述起见而给出的,而并不是无遗漏的或者将本发明限于所公开的形式。很多修改和变化对于本领域的普通技术人员而言是显而易见的。选择和描述实施例是为了更好说明本发明的原理和实际应用,并且使本领域的普通技术人员能够理解本发明从而设计适于特定用途的带有各种修改的各种实施例。[0028] 实施例1,请参阅图1‑图5,本发明提供一种技术方案:一种塑料托盘压制模具,包括加压部件1,加压部件1的下表面设置有压缩套筒2,压缩套筒2的底端设置有下压底板3,下压底板3的内壁滑动连接有盛纳设备4,盛纳设备4内壁的中部设置有塑形设备5;加压部件1包括控制顶台11,控制顶台11内腔的轴心处滑动连接有轴心压杆12,控制顶台11通过牵引轴心压杆12的方式,使下压底板3对塑形设备5内部加热后的塑料进行挤压,压制成所需的形状;[0029] 盛纳设备4包括凹槽底台41,凹槽底台41的两侧对称设置有侧肩台42,侧肩台42上表面的两侧对称设置有引导滑杆43,引导滑杆43靠近凹槽底台41的一侧开设有竖直的滑动切槽,用于引导下压底板3滑移,侧肩台42的内壁设置有补压设备6,凹槽底台41内腔的顶部均匀设置有分段推杆44,分段推杆44外表面的底部固定连接有压缩外套45,压缩外套45的内壁套接有内置垫圈46,压缩外套45被挤压时,会将分段推杆44的上部向上顶起如图4所示,此时分段推杆44顶部凸起达到最高位置;[0030] 塑形设备5包括外置框体51,外置框体51的内壁滑动连接有塑形滑框52,塑形滑框52的下表面均匀设置有插接底套53,外置框体51内腔的前后两侧通过转切槽对称设置有回转弹簧杆55,回转弹簧杆55的外表面啮合连接有辊轴组54,外置框体51与凹槽底台41分离设置,在安装的时候,可以通过外置框体51下表面两侧的插槽与凹槽底台41插接固定。[0031] 补压设备6包括供电器61,供电器61的顶部固定连接有接触凹槽62,供电器61外表面的一侧滑动连接有侧位压杆63,供电器61的下表面均匀设置有加压泵筒64,加压泵筒64输出口的内腔固定连接有分流通管65,分流通管65的内腔均匀开设有贯穿气口66,供电器61是装置内部设备的供电源,可以通过底部的连接件固定住加压泵筒64,同时对加压泵筒64进行供电。[0032] 补压设备6的数量为两个,供电器61的外表面与侧肩台42的内壁固定连接,接触凹槽62的顶部延伸至侧肩台42的外部,分流通管65远离加压泵筒64的一端通过插接口延伸至凹槽底台41的内部。分段推杆44的顶端通过插接底套53与塑形滑框52的下表面插接,分段推杆44外表面的上部与凹槽底台41的内腔滑动连接,外置框体51下表面的前后两侧均通过卡接槽与凹槽底台41内壁的中部卡接。辊轴组54的两端均与外置框体51的内腔转动连接,辊轴组54外表面远离回转弹簧杆55的一侧与塑形滑框52外表面的一侧啮合连接,塑形滑框52的内壁填充有热塑材料,回转弹簧杆55内壁的轴心处固定连接有扭转弹簧56。[0033] 使用该装置压制塑料托盘,将塑料制品放置在塑形设备5的内部,经过加热后,再将塑形设备5安装在盛纳设备4的内部,具体操作如下,将外置框体51下表面两侧的条形插槽与凹槽底台41上表面前后两侧的插条对齐,然后将外置框体51下压,外置框体51与凹槽底台41对接,并且凹槽底台41内壁顶部的分段推杆44都插入插接底套53的内部,完成上料工作。[0034] 控制顶台11将轴心压杆12下压,此时下压底板3在推力作用下,沿着四根引导滑杆43下滑,然后将底端插入外置框体51的内部,将塑形滑框52内部的塑料压铸成型。[0035] 在下压底板3压制的过程中,为了保证下压底板3能够与塑形滑框52内部的原料紧密贴合,位于侧肩台42内部的补压设备6同步进行工作,此时供电器61对每根加压泵筒64供电,使加压泵筒64从外部抽气,经过压缩通过分流通管65输入凹槽底台41的内部,由于分流通管65开设有贯穿气口66,所以加压泵筒64也会对侧肩台42内部加压,由于下压底板3将外置框体51完全盖住,此时引导滑杆43的底端也被下压底板3堵住,所以侧肩台42与凹槽底台41内部压强相同,不存在漏气的问题。[0036] 凹槽底台41内部压强增大后,压缩外套45的底端会因为压强的作用,逐渐向上收缩,将分段推杆44的上部向上推动,此时分段推杆44的顶端通过推进插接底套53的方式,将塑形滑框52向上顶起,进而使塑形滑框52与下压底板3进一步贴合。[0037] 当压制完毕后,轴心压杆12将下压底板3上拉,此时下压底板3沿着引导滑杆43上滑,与此同时,由于引导滑杆43的底端与侧肩台42的内腔连通,所以侧肩台42的高压气体会通过引导滑杆43底端打开的切槽口自下而上排放而出,对凹槽底台41和侧肩台42的内部进行减压,排放的气体会作用在塑形设备5所在的位置,对塑形滑框52内部的原件进行冷却,而压缩外套45的底端不受到压强后,在内部内置垫圈46的回弹作用下,压缩外套45将分段推杆44的顶端下拉,此时塑形滑框52会在分段推杆44牵引作用下,进一步相对下压底板3下滑;[0038] 当塑形滑框52相对外置框体51被向上推动时,塑形滑框52的侧面会通过齿槽和辊轴组54的啮合连接,传动给回转弹簧杆55,带动回转弹簧杆55旋转,然后回转弹簧杆55内部的扭转弹簧56因为扭转,具备弹性势能,配合凹槽底台41的减压作用,可以快速将塑形滑框52归位,从而有效分离下压底板3和塑形滑框52。[0039] 解除下压底板3和凹槽底台41的卡接效果,取下塑形设备5,然后获得内部压缩成型的托盘,进行后续加工即可。[0040] 实施例2,请参阅图1‑图8,本发明提供一种技术方案:在实施例一的基础上,下压底板3包括垂直滑板31,垂直滑板31内腔的底部均匀设置有塑形插头32,垂直滑板31外表面的两侧对称设置有弧形转接板33,弧形转接板33内腔的底部滑动连接有导电插杆34,垂直滑板31内腔的中部均匀开设有引流通口35,垂直滑板31的四角处均开设有适配滑槽36。[0041] 垂直滑板31的内腔通过适配滑槽36与引导滑杆43的外表面滑动连接,导电插杆34的底端通过接触凹槽62与供电器61的顶部插接,塑形插头32的内腔通过内置导线与弧形转接板33的内腔固定连接,为了减小塑形插头32处受到的阻力,垂直滑板31可以通过两侧的导电插杆34与供电器61连接,进而对每个塑形插头32供电,使塑形插头32发热,避免塑料冷却。[0042] 压缩套筒2包括固定端头21,固定端头21的底端固定连接有压缩外套45,在压缩外套45的内腔均匀开设有网孔结构,用于对外部的空气进行交流,压缩外套45内壁的底端固定连接有插接底环23,插接底环23的上表面对称开设有交流切槽口25,插接底环23的侧面均匀设置有排气端头24。[0043] 固定端头21的顶端与控制顶台11下表面的轴心处固定连接,轴心压杆12的底端与插接底环23内壁的轴心处固定连接,插接底环23的外表面通过排气端头24与引流通口35的内腔插接。[0044] 垂直滑板31下压时,两侧的弧形转接板33会将导电插杆34插入供电器61顶部的接触凹槽62中,然后供电器61通过导电插杆34对内部的塑形插头32进行单独加热工作,从而使塑形插头32不会对内部的塑料制品进行吸热,导致塑料制品在压制过程中快速冷却,从而出现塑形不合格的问题。[0045] 垂直滑板31沿着引导滑杆43下滑时,由于连接软套22被拉长,此时连接软套22的实际容积会增大,进而会通过自身的网孔从外部吸气,也会通过底部的插接底环23从垂直滑板31的内部进行吸气,此时垂直滑板31内腔的气体会通过排气端头24进入插接底环23的内部,然后从交流切槽口25进入连接软套22内部;当压制工作结束后,垂直滑板31会上滑,此时连接软套22再次被压缩,将内部的气体挤压排出,通过下压底板3的运动,压缩套筒2不仅可以保护轴心压杆12,还可以对垂直滑板31的内腔进行气体交换,从而对垂直滑板31的内腔进行降温工作。[0046] 显然,所描述的实施例仅仅是本发明的一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域及相关领域的普通技术人员在没有作出创造性劳动的前提下所获得的所有其他实施例,都应属于本发明保护的范围。本发明中未具体描述和解释说明的结构、装置以及操作方法,如无特别说明和限定,均按照本领域的常规手段进行实施。
专利地区:江苏
专利申请日期:2024-08-06
专利公开日期:2024-11-29
专利公告号:CN118578639B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




