 产学研创新服务平台(全国)


一种双油路喷嘴锥角测量用夹具及其使用方法
更新时间:2026-10-01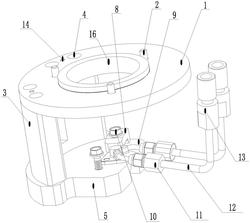 专利申请类型:发明专利;
地区:黑龙江-哈尔滨;
源自:哈尔滨高价值专利检索信息库;
专利名称:一种双油路喷嘴锥角测量用夹具及其使用方法
专利类型:发明专利
专利申请号:CN202410829405.X
专利申请(专利权)人:哈尔滨东安实业发展有限公司
权利人地址:黑龙江省哈尔滨市平房区集智街1号
专利发明(设计)人:冯明,刘源浩,包长爽,王博,郑立宝
专利摘要:一种双油路喷嘴锥角测量用夹具及其使用方法,属于喷嘴测量技术领域。安装板下端与支板上端连接,支板下端与夹具体固定连接,夹具体上端与零件的喷嘴可拆卸固定连接,夹具体上端与两个压板连接,两个压板与零件的两侧对应压紧,零件的两个进油端分别与对应的进油嘴单元对应连接。方法如下:将零件装到夹具体上压紧,将连接螺母旋接至零件进油端旋紧,使内锥面与外锥面贴合;将进油嘴与试验器对接通油;油流通过进油嘴单元进入零件的双油路内并在压力作用下沿中心成锥状喷出;采集影像判定是否合格。本发明提高了测量精度,保证了零件在使用过程中的稳定性和可靠性,提高了工作效率,减少了夹具在试验器中的空间占用并降低了整体重量。
主权利要求:
1.一种双油路喷嘴锥角测量用夹具,其特征在于:包括安装板(1)、安装螺钉(2)、支板(3)、夹具体(5)、压板(8)以及进油嘴单元;所述安装板(1)的上端固定设有多个安装螺钉(2);安装板(1)的下端与支板(3)的上端固定连接,所述支板(3)的下端与夹具体(5)固定连接,所述夹具体(5)的上端与零件(9)的喷嘴可拆卸固定连接,并且夹具体(5)的上端与两个压板(8)连接,所述两个压板(8)与零件(9)的两侧对应压紧,所述零件(9)的两个进油端分别与对应的进油嘴单元对应连接;每个所述进油嘴单元均包括连接螺母(11)、弯管(12)以及进油嘴(13);所述弯管(12)的进油端与进油嘴(13)的出油端连通设置,弯管(12)的出油端与连接螺母(11)的进油端连通设置,所述连接螺母(11)螺纹套装在零件(9)对应的进油端的外侧;弯管(12)的出油端设有与零件(9)的外锥面相匹配的内锥面。
2.根据权利要求1所述的一种双油路喷嘴锥角测量用夹具,其特征在于:所述连接螺母(11)的材质为铜。
3.根据权利要求2所述的一种双油路喷嘴锥角测量用夹具,其特征在于:所述连接螺母(11)的外壁为六边形结构。
4.根据权利要求1所述的一种双油路喷嘴锥角测量用夹具,其特征在于:所述夹具体(5)的零件安装侧设有U型孔(15)。
5.根据权利要求1所述的一种双油路喷嘴锥角测量用夹具,其特征在于:所述安装板(1)设有观察口(16)。
6.一种根据权利要求2所述的双油路喷嘴锥角测量用夹具的使用方法,其特征在于:所述方法包括如下步骤:S1:将零件(9)装到夹具体(5)上;
S2:用压板(8)压紧零件(9);
S3:将两个连接螺母(11)分别旋接至零件(9)对应的进油端;
S4:分别旋紧两个连接螺母(11),使得弯管(12)的内锥面与零件(9)对应的外锥面贴合;
S5:将进油嘴(13)与试验器对接通油;
S6:油流通过进油嘴单元进入零件(9)的双油路内,并在压力作用下沿中心成锥状喷出;
S7:影像采集摄像头采集零件(9)喷油影像并通过显示器显示,而后对喷油锥角进行评估,判定是否合格。 说明书 : 一种双油路喷嘴锥角测量用夹具及其使用方法技术领域[0001] 本发明涉及一种双油路喷嘴锥角测量用夹具及其使用方法,属于喷嘴测量技术领域。背景技术[0002] 双油路喷嘴喷雾锥角的精确测量对于保证发动机的稳定运行和性能优化至关重要。当双油路喷嘴需要同时供油时,需要一种与试验器及零件相配合的夹具,此夹具需要确保零件竖直摆放,以便试验器对锥角拍照实现精确计量。[0003] 现有的喷雾锥角测量夹具主要集中在单油路喷嘴的应用上,而针对双油路喷嘴的夹具相对较少。同时,这些夹具在设计时往往只考虑了基本的夹具功能,没有充分考虑到实际使用中的多层面问题。具体如下:[0004] 1、夹具的设计不合理可能导致零件摆放不稳定,进而影响喷雾锥角的测量精度。[0005] 2、夹具对零件造成的划伤不仅会影响零件的外观质量,还可能对零件的性能产生不利影响。[0006] 3、夹具的拆卸不便利会增加操作难度,降低工作效率。[0007] 4、夹具的使用空间占用过大和重量过重也会给试验器的设计和使用带来不便。[0008] 综上所述,现有的双油路喷嘴喷雾锥角测量夹具无法满足航空发动机领域对双油路喷嘴喷雾锥角精确测量的需求。发明内容[0009] 为解决背景技术中存在的问题,本发明提供一种双油路喷嘴锥角测量用夹具及其使用方法。[0010] 实现上述目的,本发明采取下述技术方案:一种双油路喷嘴锥角测量用夹具,包括安装板、安装螺钉、支板、夹具体、压板以及进油嘴单元;所述安装板的上端固定设有多个安装螺钉;安装板的下端与支板的上端固定连接,所述支板的下端与夹具体固定连接,所述夹具体的上端与零件的喷嘴可拆卸固定连接,并且夹具体的上端与两个压板连接,所述两个压板与零件的两侧对应压紧,所述零件的两个进油端分别与对应的进油嘴单元对应连接。[0011] 每个所述进油嘴单元均包括连接螺母、弯管以及进油嘴;所述弯管的进油端与进油嘴的出油端连通设置,弯管的出油端与连接螺母的进油端连通设置,所述连接螺母螺纹套装在零件对应的进油端的外侧;弯管的出油端设有与零件的外锥面相匹配的内锥面。[0012] 所述连接螺母的材质为铜。[0013] 所述连接螺母的外壁为六边形结构。[0014] 所述夹具体的零件安装侧设有U型孔。[0015] 所述安装板设有观察口。[0016] 本发明的一种双油路喷嘴锥角测量用夹具的使用方法,所述方法包括如下步骤:[0017] S1:将零件装到夹具体上;[0018] S2:用压板压紧零件;[0019] S3:将两个连接螺母分别旋接至零件对应的进油端;[0020] S4:分别旋紧两个连接螺母,使得弯管的内锥面与零件对应的外锥面贴合;[0021] S5:将进油嘴与试验器对接通油;[0022] S6:油流通过进油嘴单元进入零件的双油路内,并在压力作用下沿中心成锥状喷出;[0023] S7:影像采集摄像头采集零件喷油影像并通过显示器显示,而后对喷油锥角进行评估,判定是否合格。[0024] 与现有技术相比,本发明的有益效果是:[0025] 1、本发明通过优化夹具结构,确保了零件在夹具中的稳定摆放,确保了零件喷嘴呈竖直状态,消除了因零件摆放不稳定导致的喷雾锥角测量误差,提高了测量精度。[0026] 2、本发明减少了零件在夹持过程中被划伤的风险,保护了零件的外观质量,避免了划伤对零件性能可能产生的不利影响,保证了零件在使用过程中的稳定性和可靠性。[0027] 3、本发明拆卸便捷,降低了操作难度,提高了工作效率。[0028] 4、本发明减少了夹具在试验器中的空间占用,并降低了整体重量,有助于试验器的设计和使用便捷。附图说明[0029] 图1是本发明的结构示意图;[0030] 图2是图1的剖视图;[0031] 图3是进油嘴单元的结构示意图;[0032] 图4是夹具体的结构示意图;[0033] 图5是图1的俯视图。具体实施方式[0034] 下面将结合本发明实施例中的附图,对本发明中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅是发明的一部分实施例,而不是全部的实施例,基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0035] 一种双油路喷嘴锥角测量用夹具,包括安装板1、安装螺钉2、支板3、夹具体5、压板8以及进油嘴单元;所述安装板1的上端沿其周向均布固定设有多个安装螺钉2;安装螺钉2用于与试验器的夹具盘连接,以固定本发明。安装板1的下端与支板3的上端通过对应的螺钉4以及对应的圆柱销14固定连接,所述支板3的下端与夹具体5通过对应的螺钉4以及对应的圆柱销14固定连接,使得安装板1与夹具体5之间形成空间,以便零件装卸。所述夹具体5的上端通过定位销以及菱形销与零件9的喷嘴可拆卸固定连接,采用一面两销的方式将零件9的喷嘴定位,并且夹具体5的上端与两个压板8通过对应的螺栓10连接,所述两个压板8与零件9的两侧对应压紧,充分考虑了现场操作的便利性。所述零件9的两个进油端分别与对应的进油嘴单元对应连接。根据零件9的结构,夹具体5使得零件9的喷嘴竖直向下,同时使用尽可能少的材料,节约空间并减轻重量,结构小巧精便。[0036] 每个所述进油嘴单元均包括连接螺母11、弯管12以及进油嘴13;所述弯管12的进油端与进油嘴13的出油端焊接连通设置,弯管12的出油端与连接螺母11的进油端连通设置,所述连接螺母11螺纹套装在零件9对应的进油端的外侧;两处进油嘴单元可实现两油路同时供油,也可将其中一个连接螺母11改成盲孔的连接螺母,堵住零件9的其中一处进油端即可实现单油路进油。弯管12的出油端设有与零件9的外锥面相匹配的内锥面。弯管12的出油端通过法兰限制在连接螺母11内,旋紧连接螺母11可以对弯管12上的法兰施加压力,进而使得弯管12的内锥面与零件9的外锥面贴合达到密封效果。[0037] 进油嘴13的内部开有沉台孔,沉台孔与弯管12连接,外部设有螺纹,可与试验器进油口对接,同时进油嘴13外壁沿其周向均布设有扁平面,以方便工具的使用。[0038] 所述连接螺母11的材质为铜,,避免对零件9产生刮伤、擦伤。[0039] 所述连接螺母11的外壁为六边形结构,避免划伤零件且容易拧紧。[0040] 所述夹具体5的零件安装侧设有U型孔15,避免插拔操作时对零件9造成划伤,同时方便装卸零件9。[0041] 所述安装板1设有观察口16,方便观察锥角的同时具有减重的作用。[0042] 本发明的一种双油路喷嘴锥角测量用夹具的使用方法,所述方法包括如下步骤:[0043] S1:将零件9两个定位孔装入夹具体5上的定位销和菱形销上;[0044] S2:用压板8通过螺栓10压紧零件9;[0045] S3:将两个连接螺母11分别旋接至零件9对应的进油端;[0046] S4:分别旋紧两个连接螺母11,对弯管12的法兰施加压力,使得弯管12的内锥面与零件9对应的外锥面贴合,达到密封效果;[0047] S5:将进油嘴13与试验器的接口对接通油;[0048] S6:油流通过进油嘴单元进入零件9的双油路内,并在压力作用下沿中心成锥状喷出;由于夹具体5约束零件9,使得喷嘴处呈竖直状态,喷出的散锥从任意角度平视应沿中心轴线对称分布。[0049] S7:影像采集摄像头采集零件9喷油影像并通过显示器显示,而后对喷油锥角按照相应的标准进行评估,判定是否合格。[0050] 对于本领域技术人员而言,显然本发明不限于上述示范性实施例的细节,而且在不背离本发明的精神或基本特征的情况下,能够以其他的形式实现本发明。因此,无论从哪一点来看,均应将实施例看作是示范性的,而且是非限制性的,本发明的范围由所附权利要求而不是上述说明限定,因此旨在将落在权利要求的等同条件的含义和范围内的所有变化囊括在本发明内。不应将权利要求中的任何附图标记视为限制所涉及的权利要求。[0051] 此外,应当理解,虽然本说明书按照实施方式加以描述,但并非每个实施方式仅包含一个独立的技术方案,说明书的这种叙述方式仅仅是为清楚起见,本领域技术人员应当将说明书作为一个整体,各实施例中的技术方案也可以经适当组合,形成本领域技术人员可以理解的其他实施方式。
专利地区:黑龙江
专利申请日期:2024-06-25
专利公开日期:2024-11-29
专利公告号:CN118548829B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




