 产学研创新服务平台(全国)


一种钢丝缠绕液压胶管生产设备及工艺发明专利
更新时间:2026-10-01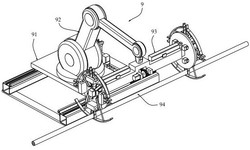 专利申请类型:发明专利;
地区:安徽-淮南;
源自:淮南高价值专利检索信息库;
专利名称:一种钢丝缠绕液压胶管生产设备及工艺
专利类型:发明专利
专利申请号:CN202410997360.7
专利申请(专利权)人:淮南华宫工程胶管有限责任公司
权利人地址:安徽省淮南市田家庵区田东街道水厂路田东小区南侧约80米
专利发明(设计)人:张武胜,孙义斌
专利摘要:本发明涉及一种钢丝缠绕液压胶管生产设备,包括挤出机、制冷机、钢丝缠绕机、缠解水布机、硫化罐、脱芯机、硫化架以及辊撑架,所述钢丝缠绕机、挤出机、缠接水布机、硫化罐四者依次相邻横向并排间隔设置,且相邻两者之间分别适配设置有可直线横移的自动化转运装置;本发明还涉及一种钢丝缠绕液压胶管生产工艺,包括如上所述的生产设备。本发明利用自动化转运装置进行各工序间的胶管半成品转运,实现了生产过程的自动化和连续化,显著提高了生产工艺效率,减少了传统桁车集中吊运可能带来的安全隐患;同时,自动化转运装置每次抓取单个胶管半成品进行转运,不存在多个胶管半成品相互挤压的情况,大大提高了后续液压胶管成品生产质量。
主权利要求:
1.一种钢丝缠绕液压胶管生产设备,包括挤出机(1)、制冷机(2)、钢丝缠绕机(3)、缠解水布机(4)、硫化罐(5)、脱芯机(6)、硫化架(7)以及辊撑架(8),其特征在于:所述钢丝缠绕机(3)、挤出机(1)、缠解水布机(4)、硫化罐(5)四者依次相邻横向并排间隔设置,且相邻两者之间分别适配设置有可直线横移的自动化转运装置(9);所述制冷机(2)与钢丝缠绕机(3)、脱芯机(6)与缠解水布机(4)之间均串联设置;
所述自动化转运装置(9)包括可直线横移的轨移机构(91),所述轨移机构(91)上垂直于其移动方向设置有三轴摆臂机械手(92),所述三轴摆臂机械手(92)末端吊设有抓取机构(93);
所述抓取机构(93)包括与所述三轴摆臂机械手(92)末端垂直连接的安装块(931),所述安装块(931)端部分别横向对称固接有定悬臂(932),所述定悬臂(932)中套设有与之相适配的伸缩臂组件(934),所述伸缩臂组件(934)外端部悬设有卡放组件(933);两个所述卡放组件(933)之间桥设有传动杆组件(935);所述卡放组件(933)上还设置有防落组件(936)和防摆组件(937);
所述伸缩臂组件(934)包括中空方型结构的动悬臂(9341),所述动悬臂(9341)轴向间隙套设于所述定悬臂(932)内,所述定悬臂(932)顶面横向固设有气缸一(9342),所述气缸一(9342)的活塞杆端部与设置于对应所述动悬臂(9341)外端部顶面的推拉块(9343)垂直固接;
所述卡放组件(933)包括圆形转撑板(9331),所述转撑板(9331)一端面中部与对应所述动悬臂(9341)外端面垂直定位转动设置,其另一端面沿其边缘周向等间距布设有四个夹取内径依次适用于铁芯(94)、胶管胎、钢丝胶管胎、胶管坯四个胶管生产形态的气动夹爪(9332);
四个所述防落组件(936)周向等间距布设于所述转撑板(9331)外端面边缘,且每个所述防落组件(936)位于相邻两个所述气动夹爪(9332)之间;
所述防落组件(936)包括转动贴设于所述转撑板(9331)外端面上的圆形摆撑板(9361),所述摆撑板(9361)与设置于所述转撑板(9331)内端面上的电机三(9362)传动连接;所述摆撑板(9361)外端面上径向贴设有气缸二(9363),所述气缸二(9363)的活塞杆端部垂直连接有弓形落撑杆(9364);
所述气缸二(9363)处于收缩状态时,其与所述转撑板(9331)端面中心线的夹角为45°,所述落撑杆(9364)缩至相邻两个所述气动夹爪(9332)内侧;所述气缸二(9363)处于伸长状态时,所述落撑杆(9364)伸至相邻两个所述气动夹爪(9332)外侧;相邻两个所述落撑杆(9364)通过各自的摆撑板(9361)相向转动对接,且两者对接点位于对应所述气动夹爪(9332)正下方。
2.根据权利要求1所述的一种钢丝缠绕液压胶管生产设备,其特征在于:所述防摆组件(937)轴向设置于所述转撑板(9331)外端面中部,且所述防摆组件(937)对四个所述防落组件(936)实施同步限位;
所述防摆组件(937)包括垂直设置于对应所述转撑板(9331)外端面中部的安装环(9371),所述安装环(9371)下部周向等间距开设有四个通孔,每个所述通孔中对应间隙穿设有与所述转撑板(9331)端面中心线夹角为45°的导撑杆(9374),导撑杆(9374)外端径向垂直连接有圆弧形卡箍(9375),卡箍(9375)内适配贴设有摩擦片(9376),且摩擦片(9376)内径与所述摆撑板(9361)外径相同;所述导撑杆(9374)内侧段轴向套设有弹簧(9378),且弹簧(9378)一端与安装环(9371)内壁连接,其另一端与轴向套接于导撑杆(9374)内端部的挡环(9377)连接;所述安装环(9371)顶面设置有竖直向下的气缸三(9372),气缸三(9372)的活塞杆底端垂直连接有四棱台形顶推块(9373),且顶推块(9373)侧面与对应所述导撑杆(9374)内端面滑动抵接;
所述气缸三(9372)处于收缩状态时,所述顶推块(9373)上移,导撑杆(9374)在弹簧(9378)的回弹力作用下向内移动而带动摩擦片(9376)与摆撑板(9361)脱离;所述气缸三(9372)处于伸长状态时,所述顶推块(9373)下移,导撑杆(9374)压缩弹簧(9378)向外移动而带动摩擦片(9376)与摆撑板(9361)外周面抵接。
3.根据权利要求1所述的一种钢丝缠绕液压胶管生产设备,其特征在于:所述传动杆组件(935)包括设置于所述安装块(931)正下方的从动齿轮(9351),所述从动齿轮(9351)中部固定穿接有转轴一(9352),所述转轴一(9352)端部分别与对应所述定悬臂(932)端面转动穿接;所述动悬臂(9341)内轴向间隙穿设有方型伸缩杆(9353),所述伸缩杆(9353)内端面与对应所述转轴一(9352)端部固接,其外端面与转动穿接于对应所述动悬臂(9341)外端面的转轴二(9354)固接,所述转轴二(9354)外端与对应所述转撑板(9331)内端面中部垂直固接;所述从动齿轮(9351)外侧径向啮合连接有主动齿轮(9355),所述主动齿轮(9355)中部固定穿接有转轴三(9356),所述转轴三(9356)端部分别与垂直对称设置于对应所述定悬臂(932)侧面的支板(9357)转动连接,所述转轴三(9356)一端部与设置于对应所述支板(9357)外侧面上的电机二(9358)传动连接。
4.根据权利要求1所述的一种钢丝缠绕液压胶管生产设备,其特征在于:所述轨移机构(91)包括横向相对设置的直轨(911),两个直轨(911)通过其顶面横向对称设置的滑块滑轨组件(912)水平滑动架设有移撑座(913),移撑座(913)顶面固设有所述三轴摆臂机械手(92),移撑座(913)一侧面悬设有竖直向下的电机一(914),电机一(914)的动力输出端水平传动连接有驱动轴(915),驱动轴(915)的两个端部分别与对称设置于对应直轨(911)内侧面的齿轮齿条组件(916)传动连接。
5.一种钢丝缠绕液压胶管生产工艺,其特征在于,包括如权利要求1 4中任一项所述的~
生产设备,该工艺包括以下步骤:
步骤S1、原材料装备:选择耐油、耐腐蚀、耐高温的合成橡胶作为液压胶管中内胶层和外胶层的材料;选择高强度、高弹性的钢材作为缠绕钢丝;
步骤S2、包覆内胶层:利用自动化转运装置(9)将已涂有脱模剂的铁芯(94)转运至挤出机(1)侧的辊撑架(8)上,铁芯(94)通过挤出机(1)包覆上混炼好的内胶层橡胶,形成胶管胎,并经水冷传输至外侧辊撑架(8)上;
步骤S3、缠绕钢丝层:利用自动化转运装置(9)将胶管胎转运至制冷机(2)侧的辊撑架(8)上,胶管胎先经制冷机(2)进行冷冻处理,并直线传输至与制冷机(2)串联的钢丝缠绕机(3)中缠绕上钢丝层,形成钢丝胶管胎;
步骤S4、包覆外胶层:利用自动化转运装置(9)将钢丝胶管胎转运至挤出机(1)侧的辊撑架(8)上,将混炼好的外胶层橡胶通过挤出机(1)包覆在钢丝胶管胎上,形成胶管坯,并经水冷传输至外侧辊撑架(8)上;
步骤S5、包裹水布:利用自动化转运装置(9)将胶管坯转运至缠解水布机(4)侧的辊撑架(8)上,并经缠解水布机(4)包裹上一层水布作为硫化保护层;
步骤S6、硫化处理:利用自动化转运装置(9)将包裹水布的胶管坯转运至硫化罐(5)的硫化架(7)上,并移运至硫化罐(5)内进行硫化处理;
步骤S7、解开水布:利用自动化转运装置(9)将硫化后的胶管坯转运至缠解水布机(4)侧的辊撑架(8)上,并经缠解水布机(4)解开外部的水布;
步骤S8、拔出铁芯:利用自动化转运装置(9)将解开水布的胶管坯转运至脱芯机(6)侧的辊撑架(8)上,并经脱芯机(6)牵引拔出内部的铁芯(94),形成液压胶管。
6.根据权利要求5所述的一种钢丝缠绕液压胶管生产工艺,其特征在于:所述步骤S1中,耐油、耐腐蚀、耐高温的合成橡胶包括氟橡胶、丙烯酸酯橡胶、氢化丁腈橡胶、氯磺化聚乙烯橡胶中的任意一种;高强度、高弹性钢材为弹簧钢;所述步骤S3中,冷冻处理的温度为‑
50℃至‑70℃;所述步骤S6中硫化处理的温度为145℃至153℃。 说明书 : 一种钢丝缠绕液压胶管生产设备及工艺技术领域[0001] 本发明属于液压胶管加工技术领域,特别涉及一种钢丝缠绕液压胶管生产设备及工艺。背景技术[0002] 随着工业、农业、建筑、石油化工等行业的快速发展,对液压胶管的需求不断增加,尤其是大长度、大口径和高压力的液压胶管产品,在市场上具有较大的需求空间。钢丝缠绕液压胶管因其耐高压、耐磨、耐腐蚀等特性,被广泛应用于多个领域,如液压系统、石油化工、矿山和建筑工地、食品和制药行业以及农业等领域。[0003] 钢丝缠绕液压胶管的结构主要由内胶层、钢丝骨架层和外胶层组成,其中内胶管起到隔离介质作用,钢丝骨架层起到承载作用,外胶层起到保护骨架层免受磨损和老化。[0004] 目前,大长度、大口径和高压力的钢丝缠绕液压胶管主要采用硬芯法工艺生产,即在制造过程中使用铁芯作为芯模进行液压胶管生产的工艺;该工艺中铁芯伴随着胶管生产的各个工序中,使得每道工序之间都是相互独立的,每道生产工序的胶管半成品需要累计到一定数量后,采用桁车配合钢丝绳集中吊运至下一道工序进行间歇式生产,然而,这种桁车集中转运方式不仅导致整个生产工艺效率低、安全隐患大,而且在吊运过程中多个含有铁芯的胶管半成品(胶管胎、钢丝胶管胎、胶管坯)之间相互挤压,易发生表面磨损或变形,影响后续液压胶管成品生产质量,造成经济损失。发明内容[0005] 本发明针对现有技术存在的不足,提供了一种钢丝缠绕液压胶管生产设备及工艺,具体技术方案如下:[0006] 本发明提供一种钢丝缠绕液压胶管生产设备,包括挤出机、制冷机、钢丝缠绕机、缠解水布机、硫化罐、脱芯机、硫化架以及辊撑架,所述钢丝缠绕机、挤出机、缠接水布机、硫化罐四者依次相邻横向并排间隔设置,且相邻两者之间分别适配设置有可直线横移的自动化转运装置;所述制冷机与钢丝缠绕机、脱芯机与缠解水布机之间均串联设置;[0007] 所述自动化转运装置包括可直线横移的轨移机构,所述轨移机构上垂直于其移动方向设置有三轴摆臂机械手,所述三轴摆臂机械手末端吊设有抓取机构;[0008] 所述抓取机构包括与所述三轴摆臂机械手末端垂直连接的安装块,所述安装块端部分别横向对称固接有定悬臂,所述定悬臂中套设有与之相适配的伸缩臂组件,所述伸缩臂组件外端部悬设有卡放组件;两个所述卡放组件之间桥设有传动杆组件;所述卡放组件上还设置有防落组件和防摆组件。[0009] 作为本发明一种优选技术方案,所述伸缩臂组件包括中空方型结构的动悬臂,所述动悬臂轴向间隙套设于所述定悬臂内,所述定悬臂顶面横向固设有气缸一,所述气缸一的活塞杆端部与设置于对应所述动悬臂外端部顶面的推拉块垂直固接。[0010] 作为本发明一种优选技术方案,所述卡放组件包括圆形转撑板,所述转撑板一端面中部与对应所述动悬臂外端面垂直定位转动设置,其另一端面沿其边缘周向等间距布设有四个夹取内径依次适用于铁芯、胶管胎、钢丝胶管胎、胶管坯四个胶管生产形态的气动夹爪。[0011] 作为本发明一种优选技术方案,四个所述防落组件周向等间距布设于所述转撑板外端面边缘,且每个所述防落组件位于相邻两个所述气动夹爪之间;[0012] 所述防落组件包括转动贴设于所述转撑板外端面上的圆形摆撑板,所述摆撑板与设置于所述转撑板内端面上的电机三传动连接;所述摆撑板外端面上径向贴设有气缸二,所述气缸二的活塞杆端部垂直连接有弓形落撑杆;[0013] 所述气缸二处于收缩状态时,其与所述转撑板端面中心线的夹角为45°,所述落撑杆缩至相邻两个所述气动夹爪内侧;所述气缸二处于伸长状态时,所述落撑杆伸至相邻两个所述气动夹爪外侧;相邻两个所述落撑杆通过各自的摆撑板相向转动对接,且两者对接点位于对应所述气动夹爪正下方。[0014] 作为本发明一种优选技术方案,所述防摆组件轴向设置于所述转撑板外端面中部,且所述防摆组件对四个所述防落组件实施同步限位;[0015] 所述防摆组件包括垂直设置于对应所述转撑板外端面中部的安装环,所述安装环下部周向等间距开设有四个通孔,每个所述通孔中对应间隙穿设有与所述转撑板端面中心线夹角为45°的导撑杆,导撑杆外端径向垂直连接有圆弧形卡箍,卡箍内适配贴设有摩擦片,且摩擦片内径与所述摆撑板外径相同;所述导撑杆内侧段轴向套设有弹簧,且弹簧一端与安装环内壁连接,其另一端与轴向套接于导撑杆内端部的挡环连接;所述安装环顶面设置有竖直向下的气缸三,气缸三的活塞杆底端垂直连接有四棱台形顶推块,且顶推块侧面与对应所述导撑杆内端面滑动抵接;[0016] 所述气缸三处于收缩状态时,所述顶推块上移,导撑杆在弹簧的回弹力作用下向内移动而带动摩擦片与摆撑板脱离;所述气缸三处于伸长状态时,所述顶推块下移,导撑杆压缩弹簧向外移动而带动摩擦片与摆撑板外周面抵接。[0017] 作为本发明一种优选技术方案,所述传动杆组件包括设置于所述安装块正下方的从动齿轮,所述从动齿轮中部固定穿接有转轴一,所述转轴一端部分别与对应所述定悬臂端面转动穿接;所述动悬臂内轴向间隙穿设有方型伸缩杆,所述伸缩杆内端面与对应所述转轴一端部固接,其外端面与转动穿接于对应所述动悬臂外端面的转轴二固接,所述转轴二外端与对应所述转撑板内端面中部垂直固接;所述从动齿轮外侧径向啮合连接有主动齿轮,所述主动齿轮中部固定穿接有转轴三,所述转轴三端部分别与垂直对称设置于对应所述定悬臂侧面的支板转动连接,所述转轴三一端部与设置于对应所述支板外侧面上的电机二传动连接。[0018] 作为本发明一种优选技术方案,所述轨移机构包括横向相对设置的直轨,两个直轨通过其顶面横向对称设置的滑块滑轨组件水平滑动架设有移撑座,移撑座顶面固设有所述三轴摆臂机械手,移撑座一侧面悬设有竖直向下的电机一,电机一的动力输出端水平传动连接有驱动轴,驱动轴的两个端部分别与对称设置于对应直轨内侧面的齿轮齿条组件传动连接。[0019] 本发明还提供一种钢丝缠绕液压胶管生产工艺,包括如上所述的生产设备,该工艺包括以下步骤:[0020] 步骤S1、原材料装备:选择耐油、耐腐蚀、耐高温的合成橡胶作为液压胶管中内胶层和外胶层的材料;选择高强度、高弹性的钢材作为缠绕钢丝;[0021] 步骤S2、包覆内胶层:利用自动化转运装置将已涂有脱模剂的铁芯转运至挤出机侧的辊撑架上,铁芯通过挤出机包覆上混炼好的内胶层橡胶,形成胶管胎,并经水冷传输至外侧辊撑架上;[0022] 步骤S3、缠绕钢丝层:利用自动化转运装置将胶管胎转运至制冷机侧的辊撑架上,胶管胎先经制冷机进行冷冻处理,并直线传输至与制冷机串联的钢丝缠绕机中缠绕上钢丝层,形成钢丝胶管胎;[0023] 步骤S4、包覆外胶层:利用自动化转运装置将钢丝胶管胎转运至挤出机侧的辊撑架上,将混炼好的外胶层橡胶通过挤出机包覆在钢丝胶管胎上,形成胶管坯,并经水冷传输至外侧辊撑架上;[0024] 步骤S5、包裹水布:利用自动化转运装置将胶管坯转运至缠解水布机侧的辊撑架上,并经缠解水布机包裹上一层水布作为硫化保护层;[0025] 步骤S6、硫化处理:利用自动化转运装置将包裹水布的胶管坯转运至硫化罐的硫化架上,并移运至硫化罐内进行硫化处理;[0026] 步骤S7、解开水布:利用自动化转运装置将硫化后的胶管坯转运至缠解水布机侧的辊撑架上,并经缠解水布机解开外部的水布;[0027] 步骤S8、拔出铁芯:利用自动化转运装置将解开水布的胶管坯转运至脱芯机侧的辊撑架上,并经脱芯机牵引拔出内部的铁芯,形成液压胶管。[0028] 作为本发明一种优选技术方案,所述步骤S1中,耐油、耐腐蚀、耐高温的合成橡胶包括氟橡胶、丙烯酸酯橡胶、氢化丁腈橡胶、氯磺化聚乙烯橡胶中的任意一种;高强度、高弹性钢材为弹簧钢;所述步骤S3中,冷冻处理的温度为‑50℃至‑70℃;所述步骤S6中硫化处理的温度为145℃至153℃。[0029] 本发明的有益效果是:[0030] 本发明的钢丝缠绕液压胶管生产设备中利用自动化转运装置进行各工序间的胶管半成品转运,实现了生产过程的自动化和连续化,显著提高了生产工艺效率,减少了传统桁车集中吊运可能带来的安全隐患;同时,自动化转运装置每次抓取单个胶管半成品进行转运,不存在多个胶管半成品相互挤压的情况,不易发生表面磨损或变形,大大提高了后续液压胶管成品生产质量。附图说明[0031] 图1示出了本发明的钢丝缠绕液压胶管生产工艺流程框图;[0032] 图2示出了本发明中自动化转运装置与各工序设备间的排布示意图;[0033] 图3示出了本发明中自动化转运装置的整体结构示意图;[0034] 图4示出了本发明的自动化转运装置中轨移机构结构示意图;[0035] 图5示出了本发明的自动化转运装置中抓取机构整体结构示意图;[0036] 图6示出了本发明的自动化转运装置中抓取机构局部结构示意图;[0037] 图7示出了本发明中传动杆组件与卡放组件装配的结构示意图;[0038] 图8示出了本发明的自动化转运装置中抓取机构局部结构剖视图;[0039] 图9示出了本发明的自动化转运装置中抓取机构的端面结构侧视图;[0040] 图10示出了本发明的自动化转运装置中防落组件的结构示意图;[0041] 图11示出了本发明的自动化转运装置中防摆组件整体结构示意图;[0042] 图12示出了本发明的自动化转运装置中防摆组件局部结构示意图;[0043] 图13示出了本发明的防摆组件中安装环的结构示意图。[0044] 图中所示:1、挤出机;2、制冷机;3、钢丝缠绕机;4、缠解水布机;5、硫化罐;6、脱芯机;7、硫化架;8、辊撑架;9、自动化转运装置;91、轨移机构;911、直轨;912、滑块滑轨组件;913、移撑座;914、电机一;915、驱动轴;916、齿轮齿条组件;92、三轴摆臂机械手;93、抓取机构;931、安装块;932、定悬臂;933、卡放组件;9331、转撑板;9332、气动夹爪;934、伸缩臂组件;9341、动悬臂;9342、气缸一;9343、推拉块;935、传动杆组件;9351、从动齿轮;9352、转轴一;9353、伸缩杆;9354、转轴二;9355、主动齿轮;9356、转轴三;9357、支板;9358、电机二;936、防落组件;9361、摆撑板;9362、电机三;9363、气缸二;9364、落撑杆;937、防摆组件;9371、安装环;9372、气缸三;9373、顶推块;9374、导撑杆;9375、卡箍;9376、摩擦片;9377、挡环;9378、弹簧;94、铁芯。具体实施方式[0045] 为了使本发明的目的、技术方案及优点更加清楚明白,以下结合实施例,对本发明进行进一步详细说明。应当理解,此处所描述的具体实施例仅用以解释本发明,并不用于限定本发明。实施例一[0046] 为解决背景技术中的技术问题,给出如下的一种钢丝缠绕液压胶管生产设备:[0047] 结合图2和图3所示,一种钢丝缠绕液压胶管生产设备,包括挤出机1、制冷机2、钢丝缠绕机3、缠解水布机4、硫化罐5、脱芯机6、硫化架7以及辊撑架8,所述钢丝缠绕机3、挤出机1、缠解水布机4、硫化罐5四者依次相邻横向并排间隔设置,且相邻两者之间分别适配设置有可直线横移的自动化转运装置9;所述制冷机2与钢丝缠绕机3、脱芯机6与缠解水布机4之间均串联设置;[0048] 所述自动化转运装置9包括可直线横移的轨移机构91,所述轨移机构91上垂直于其移动方向设置有三轴摆臂机械手92,所述三轴摆臂机械手92末端吊设有抓取机构93。[0049] 通过采用上述技术方案,该钢丝缠绕液压胶管生产设备中利用自动化转运装置9进行各工序间的胶管半成品转运,实现了生产过程的自动化和连续化,显著提高了生产工艺效率,减少了传统桁车集中吊运可能带来的安全隐患;同时,自动化转运装置9每次抓取单个胶管半成品进行转运,不存在多个胶管半成品相互挤压的情况,不易发生表面磨损或变形,大大提高了后续液压胶管成品生产质量。[0050] 其中,钢丝缠绕机3、挤出机1、缠解水布机4、硫化罐5四者依次相邻横向并排间隔设置,这种设备布局方式充分利用了生产空间,使得各工序设备之间的接续更加紧凑,便于相邻工序设备之间自动化转运装置9进行胶管半成品转运;自动化转运装置9采用可直线横移的轨移机构91和三轴摆臂机械手92的组合,实现了胶管半成品在生产线上的180°自动翻转搬运和精准定位,提高了生产自动化程度。[0051] 如图5所示,所述抓取机构93包括与所述三轴摆臂机械手92末端垂直连接的安装块931,所述安装块931端部分别横向对称固接有定悬臂932,所述定悬臂932中套设有与之相适配的伸缩臂组件934,所述伸缩臂组件934外端部悬设有卡放组件933;两个所述卡放组件933之间桥设有传动杆组件935;所述卡放组件933上还设置有防落组件936和防摆组件937。[0052] 通过采用上述技术方案,设置的安装块931确保了抓取机构93与三轴摆臂机械手92之间的稳固连接,同时提供了进一步的安装基准,有利于后续部件的精确安装和定位;定悬臂932作为固定支架,其内部套设的伸缩臂组件934则实现了长度的可调节性,使得抓取机构93能够应对不同长度铁芯的抓取作业需求;设置的一对卡放组件933作为直接执行抓取动作的部件,可以在转运过程中利用两个抓取点来保持胶管半成品的稳定,防止单一抓取点导致胶管半成品转运时产生晃动或损坏。[0053] 其中,设置的传动杆组件935可以带动两个卡放组件933同步转动;防落组件936与防摆组件937协同工作确保转运稳定安全。实施例二[0054] 如图6 图8所示,在上述实施例的基础上,本实施例进一步给出如下内容:~[0055] 在本实施例中,如图6所示,所述伸缩臂组件934包括中空方型结构的动悬臂9341,所述动悬臂9341轴向间隙套设于所述定悬臂932内,所述定悬臂932顶面横向固设有气缸一9342,所述气缸一9342的活塞杆端部与设置于对应所述动悬臂9341外端部顶面的推拉块9343垂直固接。[0056] 通过采用上述技术方案,动悬臂9341可在定悬臂932内部进行平滑的伸缩运动,通过控制动悬臂9341的伸出或缩回长度,可以精确调整抓取机构93的抓取工作范围;气缸一9342作为动力源,工作时,其活塞杆的伸缩运动通过推拉块9343传递给动悬臂9341,从而驱动动悬臂9341进行伸缩。通过调整气缸一9342的伸缩量,可以实时控制动悬臂9341的伸出长度,从而适应不同尺寸胶管半成品抓取需求。[0057] 如图6所示,所述卡放组件933包括圆形转撑板9331,所述转撑板9331一端面中部与对应所述动悬臂9341外端面垂直定位转动设置,其另一端面沿其边缘周向等间距布设有四个夹取内径依次适用于铁芯94、胶管胎、钢丝胶管胎、胶管坯四个胶管生产形态的气动夹爪9332。[0058] 通过采用上述技术方案,转撑板9331的一端面中部与动悬臂9341外端面垂直定位转动设置,使得卡放组件933能够进行定位旋转,从而可根据铁芯94、胶管胎、钢丝胶管胎、胶管坯四个胶管生产形态,合理变换选择与之夹取内径相适配的气动夹爪9332,避免采用同一个夹取内径的气动夹爪9332抓取胶管半成品时产生轴向滑落事故;其中,铁芯94、胶管胎、钢丝胶管胎、胶管坯四者的外径依次增大,胶管坯在缠绕水布后外径变化不大。[0059] 如图7和图8所示,所述传动杆组件935包括设置于所述安装块931正下方的从动齿轮9351,所述从动齿轮9351中部固定穿接有转轴一9352,所述转轴一9352端部分别与对应所述定悬臂932端面转动穿接;所述动悬臂9341内轴向间隙穿设有方型伸缩杆9353,所述伸缩杆9353内端面与对应所述转轴一9352端部固接,其外端面与转动穿接于对应所述动悬臂9341外端面的转轴二9354固接,所述转轴二9354外端与对应所述转撑板9331内端面中部垂直固接;所述从动齿轮9351外侧径向啮合连接有主动齿轮9355,所述主动齿轮9355中部固定穿接有转轴三9356,所述转轴三9356端部分别与垂直对称设置于对应所述定悬臂932侧面的支板9357转动连接,所述转轴三9356一端部与设置于对应所述支板9357外侧面上的电机二9358传动连接。[0060] 通过采用上述技术方案,传动杆组件935中电机二9358能够通过驱动主动齿轮9355,进而带动从动齿轮9351旋转,从动齿轮9351则同步带动其两侧的伸缩杆9353转动,伸缩杆采用方型设计可避免传动过程中的晃动和偏差,而伸缩杆9353经转轴二9354带动对应的转撑板9331转动;这种稳定的传动结构有助于提高设备的整体运行效率和可靠性。实施例三[0061] 如图5、图9以及图10 图13所示,在上述实施例的基础上,本实施例进一步给出如~下内容:[0062] 在本实施例中,如图5、图9和图10所示,四个所述防落组件936周向等间距布设于所述转撑板9331外端面边缘,且每个所述防落组件936位于相邻两个所述气动夹爪9332之间;[0063] 所述防落组件936包括转动贴设于所述转撑板9331外端面上的圆形摆撑板9361,所述摆撑板9361与设置于所述转撑板9331内端面上的电机三9362传动连接;所述摆撑板9361外端面上径向贴设有气缸二9363,所述气缸二9363的活塞杆端部垂直连接有弓形落撑杆9364;[0064] 所述气缸二9363处于收缩状态时,其与所述转撑板9331端面中心线的夹角为45°,所述落撑杆9364缩至相邻两个所述气动夹爪9332内侧;所述气缸二9363处于伸长状态时,所述落撑杆9364伸至相邻两个所述气动夹爪9332外侧;相邻两个所述落撑杆9364通过各自的摆撑板9361相向转动对接,且两者对接点位于对应所述气动夹爪9332正下方。[0065] 通过采用上述技术方案,通过在转撑板9331外端面边缘周向等间距布设的四个防落组件936,形成了一个环绕气动夹爪9332的稳定结构,这样不仅增强了转撑板9331的整体刚性,还在气动夹爪9332夹取胶管半成品时提供了额外的支撑防护,有助于防止胶管半成品在运输或转移过程中因震动或外力作用而掉落地面损坏;每个防落组件936中摆撑板9361通过电机三9362驱动可以灵活转动,这样使得防落组件936能够根据实际需要调整位置和角度,以适应气动夹爪9332的抓取和转运过程中的防掉落保护。当气缸二9363处于收缩状态时,落撑杆9364缩至相邻两个气动夹爪9332内侧,不会干扰气动夹爪9332的正常工作,而当气缸二9363伸长时,落撑杆9364伸出并位于气动夹爪9332的外侧,相邻两个落撑杆9364通过各自的摆撑板9361相向转动对接,且对接点位于对应气动夹爪9332的正下方,这样确保了相邻两个落撑杆9364能够形成一个连续的支撑面,形成了一道防护屏障,如果胶管半成品在夹取过程中发生松动或倾斜,落撑杆9364能够及时提供支撑,防止胶管半成品掉落。[0066] 如图5、图9以及图11 图13所示,所述防摆组件937轴向设置于所述转撑板9331外~端面中部,且所述防摆组件937对四个所述防落组件936实施同步限位;[0067] 所述防摆组件937包括垂直设置于对应所述转撑板9331外端面中部的安装环9371,所述安装环9371下部周向等间距开设有四个通孔,每个所述通孔中对应间隙穿设有与所述转撑板9331端面中心线夹角为45°的导撑杆9374,导撑杆9374外端径向垂直连接有圆弧形卡箍9375,卡箍9375内适配贴设有摩擦片9376,且摩擦片9376内径与所述摆撑板9361外径相同;所述导撑杆9374内侧段轴向套设有弹簧9378,且弹簧9378一端与安装环9371内壁连接,其另一端与轴向套接于导撑杆9374内端部的挡环9377连接;所述安装环9371顶面设置有竖直向下的气缸三9372,气缸三9372的活塞杆底端垂直连接有四棱台形顶推块9373,且顶推块9373侧面与对应所述导撑杆9374内端面滑动抵接;[0068] 所述气缸三9372处于收缩状态时,所述顶推块9373上移,导撑杆9374在弹簧9378的回弹力作用下向内移动而带动摩擦片9376与摆撑板9361脱离;所述气缸三9372处于伸长状态时,所述顶推块9373下移,导撑杆9374压缩弹簧9378向外移动而带动摩擦片9376与摆撑板9361外周面抵接。[0069] 通过采用上述技术方案,在转撑板9331外端面中部设置防摆组件937,实现对四个防落组件936的同步限位,这样确保了所有防落组件936在静止或工作时均能保持稳定;在静止时可防止落撑杆9364意外摆动而影响气动夹爪9332抓取动作;在工作时可防止胶管半成品从气动夹爪9332中掉落时,相邻两个落撑杆9364的对接点会因重力而被撑开;圆弧形卡箍9375内适配贴设的摩擦片9376,进一步增强了导撑杆9374与摆撑板9361之间的接触面积和摩擦力,使得限位过程更加平稳可靠。气缸三9372及其活塞杆底端的四棱台形顶推块9373,通过精确控制气缸的伸缩状态,可以实现对导撑杆9374的精确调节;当气缸三9372伸长时,顶推块9373推动导撑杆9374向外移动,使摩擦片紧密贴合摆撑板9361外周面;当气缸三9372收缩时,导撑杆9374在弹簧作用下自动复位,这种精确的控制方式确保了防摆组件937在工作过程中的稳定性和可靠性。实施例四[0070] 如图3和图4所示,在上述实施例的基础上,本实施例进一步给出如下内容:[0071] 在本实施例中,所述轨移机构91包括横向相对设置的直轨911,两个直轨911通过其顶面横向对称设置的滑块滑轨组件912水平滑动架设有移撑座913,移撑座913顶面固设有所述三轴摆臂机械手92,移撑座913一侧面悬设有竖直向下的电机一914,电机一914的动力输出端水平传动连接有驱动轴915,驱动轴915的两个端部分别与对称设置于对应直轨911内侧面的齿轮齿条组件916传动连接。[0072] 通过采用上述技术方案,通过在横向相对设置的直轨911上安装滑块滑轨组件912,移撑座913得以在水平方向上实现平稳滑动,这样不仅保证了移撑座913及其上安装的三轴摆臂机械手92在移动过程中的稳定性,还减少了移动过程中的摩擦和噪音,提高了整体的工作效率。[0073] 电机一914作为动力源,其动力输出端水平传动连接至驱动轴915,进而通过驱动轴915与对称设置于直轨911内侧面的齿轮齿条组件916传动连接,这种传动方式确保了移撑座913在水平方向上的位移能够得到精确控制,齿轮齿条组件916的高传动精度和稳定性,使得移撑座913能够按照预设的轨迹和速度进行移动,满足了对三轴摆臂机械手92位置控制的精确要求。实施例五[0074] 如图1和图2所示,在上述实施例的基础上,本实施例进一步给出如下内容:[0075] 一种钢丝缠绕液压胶管生产工艺,包括如上所述的生产设备,该工艺包括以下步骤:[0076] 步骤S1、原材料装备:选择耐油、耐腐蚀、耐高温的合成橡胶作为液压胶管中内胶层和外胶层的材料;选择高强度、高弹性的钢材作为缠绕钢丝;[0077] 步骤S2、包覆内胶层:利用自动化转运装置9将已涂有脱模剂的铁芯94转运至挤出机1侧的辊撑架8上,铁芯94通过挤出机1包覆上混炼好的内胶层橡胶,形成胶管胎,并经水冷传输至外侧辊撑架8上;[0078] 步骤S3、缠绕钢丝层:利用自动化转运装置9将胶管胎转运至制冷机2侧的辊撑架8上,胶管胎先经制冷机2进行冷冻处理,并直线传输至与制冷机2串联的钢丝缠绕机3中缠绕上钢丝层,形成钢丝胶管胎;[0079] 步骤S4、包覆外胶层:利用自动化转运装置9将钢丝胶管胎转运至挤出机1侧的辊撑架8上,将混炼好的外胶层橡胶通过挤出机1包覆在钢丝胶管胎上,形成胶管坯,并经水冷传输至外侧辊撑架8上;[0080] 步骤S5、包裹水布:利用自动化转运装置9将胶管坯转运至缠解水布机4侧的辊撑架8上,并经缠解水布机4包裹上一层水布作为硫化保护层;[0081] 步骤S6、硫化处理:利用自动化转运装置9将包裹水布的胶管坯转运至硫化罐5的硫化架7上,并移运至硫化罐5内进行硫化处理;[0082] 步骤S7、解开水布:利用自动化转运装置9将硫化后的胶管坯转运至缠解水布机4侧的辊撑架8上,并经缠解水布机4解开外部的水布;[0083] 步骤S8、拔出铁芯:利用自动化转运装置9将解开水布的胶管坯转运至脱芯机6侧的辊撑架8上,并经脱芯机6牵引拔出内部的铁芯94,形成液压胶管。[0084] 优选地,所述步骤S1中,耐油、耐腐蚀、耐高温的合成橡胶包括氟橡胶、丙烯酸酯橡胶、氢化丁腈橡胶、氯磺化聚乙烯橡胶中的任意一种;高强度、高弹性钢材为弹簧钢;所述步骤S3中,冷冻处理的温度为‑50℃至‑70℃;所述步骤S6中硫化处理的温度为145℃至153℃。[0085] 优选地,辊撑架8由横向设置的支架和沿着支架长边方向等间距设置的传送辊组成;硫化架7由轨道和物料架组成。[0086] 通过采用上述技术方案,该钢丝缠绕液压胶管生产工艺中全程利用自动化转运装置9进行各工序间的胶管半成品转运,实现了生产过程的自动化和连续化,显著提高了生产工艺效率,减少了传统桁车集中吊运可能带来的安全隐患;同时,自动化转运装置9每次抓取单个胶管半成品进行转运,不存在多个胶管半成品相互挤压的情况,不易发生表面磨损或变形,大大提高了后续液压胶管成品生产质量。[0087] 另外,该工艺中选用耐油、耐腐蚀、耐高温的合成橡胶作为内胶层和外胶层材料,有效提升了液压胶管在恶劣工作环境下的使用寿命和稳定性,这些特性对于液压系统在高温、高压及化学介质环境下工作尤为重要;采用高强度、高弹性的钢材作为缠绕钢丝,不仅增强了胶管的承压能力,还提高了其抗爆、抗冲击性能,确保液压系统的安全运行。内胶层包覆后采用水冷传输,快速冷却定型,有助于保持胶层的形状和性能。钢丝缠绕前对胶管胎进行冷冻处理,使胶管胎在缠绕过程中更加稳定,有利于钢丝的紧密缠绕和均匀分布,从而提高胶管的整体强度和刚度。包裹水布作为硫化保护层,在硫化过程中起到保持胶管形状稳定,防止蒸汽侵入,促进均匀硫化的作用,同时水布易于解开,便于后续工序的进行。硫化后的解开水布和拔出铁芯步骤,均通过自动化设备进行,减少了人工操作,提高了生产效率,同时确保了液压胶管成品的最终质量。[0088] 本发明的工作原理及使用流程:[0089] 本发明的自动化转运装置在使用时,首先,轨移机构91带动三轴摆臂机械手92及抓取机构93直线横移至目标铁芯或胶管半成品上方;三轴摆臂机械手92调整姿态,使抓取机构93对准物料。[0090] 抓取机构93工作时,首先,气缸一9342驱动动悬臂9341沿定悬臂932伸缩,调整两侧的卡放组件933至合适位置;两个卡放组件933之间通过传动杆组件935同步联动,电机二9358驱动主动齿轮9355旋转,带动从动齿轮9351及转轴一9352、转轴二9354旋转,实现两侧卡放组件933的同步旋转,从而根据所需抓取物(如铁芯、胶管胎、钢丝胶管胎、胶管坯)的尺寸自动选取夹取内径相适配的气动夹爪9332,实现精确抓取。[0091] 在抓取过程中,防落组件936通过电机三9362控制摆撑板9361旋转,气缸二9363调整弓形落撑杆9364位置,防止抓取物在转运过程中掉落;当气缸二9363收缩时,落撑杆9364随之内缩,不影响气动夹爪9332工作;伸长时,落撑杆9364随之外伸,相邻两个落撑杆9364相向旋转对接后在对应气动夹爪9332下方形成一个连续的支撑面,确保胶管半成品在转运过程中的安全性。防摆组件937通过气缸三9372控制顶推块9373上下移动,进而带动导撑杆9374外端部的摩擦片9376与摆撑板9361外周面接触或脱离,实现摆撑板9361的同步限位与自由转动,确保转运过程中的稳定性。[0092] 整个工作流程中,各组件协同工作,实现了各个工序中铁芯和胶管半成品从精准抓取到安全转运的自动化过程,有效提升了钢丝缠绕胶管的生产效率与作业安全性。[0093] 以上所述仅为本发明的较佳实施例而已,并不用以限制本发明,凡在本发明的精神和原则之内所作的任何修改、等同替换和改进等,均应包含在本发明的保护范围之内。
专利地区:安徽
专利申请日期:2024-07-24
专利公开日期:2024-11-29
专利公告号:CN118528519B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西弈聪软件信息技术股份有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




