 产学研创新服务平台(全国)


一种通过振动辅助激光熔覆再制造滚刀刀圈的方法
更新时间:2026-10-01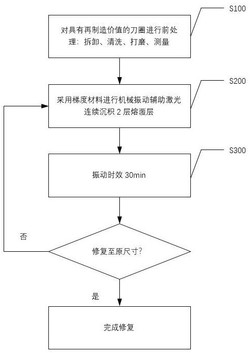 专利申请类型:发明专利;
地区:江苏-徐州;
源自:徐州高价值专利检索信息库;
专利名称:一种通过振动辅助激光熔覆再制造滚刀刀圈的方法
专利类型:发明专利
专利申请号:CN202311793299.6
专利申请(专利权)人:中国矿业大学
权利人地址:江苏省徐州市大学路1号
专利发明(设计)人:程延海,邵璇,陈浩,杨金勇
专利摘要:本发明公开了一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,该方法涉及机械制造与材料处理加工应用技术领域。具体工艺过程为:将失效刀圈从滚刀上拆卸,进行平整处理并测量形状尺寸;采用机械振动辅助激光熔覆的方法对刀圈进行修复,熔覆2层;熔覆2层后进行振动时效处理;重复步骤直到恢复刀圈原尺寸。本发明恢复了刀圈表面的性能,并在一定程度上提高了其耐磨性、降低残余应力,延长了刀圈的使用寿命,机械振动辅助激光熔覆和振动时效处理能通过降低刀圈的残余应力来抑制疲劳裂纹的萌生。使用本发明方法对刀圈进行再制造可使其工作可靠性、使用寿命均在一定程度上提高,操作简单,易用于大工件修复再制造。
主权利要求:
1.一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,其特征在于,包括以下步骤:
1)将失效刀圈从滚刀上拆卸,进行平整处理并测量形状尺寸;
2)采用机械振动辅助激光熔覆的方法对刀圈进行修复,熔覆2层,使用梯度材料进行激光熔覆,熔覆材料为53μm 154μm的Ni基粉末和Fe基粉末;
~
其中,第1层到第4层,使用Ni基粉末熔覆;
第5层到第10层,使用80%Ni基粉末+20%Fe基粉末熔覆;
第11层到第15层,使用50%Ni基粉末+50%Fe基粉末熔覆;
第16层到第20层,使用20%Ni基粉末+80%Fe基粉末熔覆;
余下各层,均使用Fe基粉末熔覆;
第1层到第4层,厚2mm;第5层到第10层,厚2.6mm;第11层到第15层,厚2.6mm;第16层到第20层,厚2.6mm;熔覆层总厚度为25 30mm;
~
3)熔覆2层后进行振动时效处理;
4)重复步骤2)、3)直到恢复刀圈原尺寸。
2.如权利要求1所述的一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,其特征在于,激光熔覆送粉方式为同轴送粉,激光的功率范围为1400W,扫描速度范围为10mm/s,送粉量10 15g/min,搭接率60%,激光束为直径3.0mm圆形光斑。
~
3.如权利要求1所述的一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,其特征在于,机械振动的特征为方向垂直于激光辐照方向的一维机械振动,振动频率为116.7Hz,振动幅度为18μm。
4.如权利要求1所述的一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,其特征在2
于,振动时效处理的频率取工件的亚共振区的任意数值,对应的加速度为71.6m/s,振动时效处理时间为30min。
5.如权利要求1所述的一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,其特征在于机械振动和振动时效通过振动台振动,所述振动台包括:倒置的一对铁轨,两端分别固定连接;
激振器,安装在铁轨一端,与铁轨为刚性连接;
刀具夹具,安装在铁轨中间,与铁轨为刚性连接,刀具夹具用于刚性夹持刀圈;
测振器,用于贴在刀圈侧面;
两对隔震橡胶垫,分别放置在到铁轨两端距离铁轨长度2/9的位置。
6.如权利要求1所述的一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,其特征在于,在步骤1)中,进行平整处理并测量形状尺寸,包括:对废旧刀圈表面待修复部分打磨,然后将刀圈表面清洁干净;
对废旧刀圈形状尺寸进行测量,测量精度为0.001mm,确定刀圈待恢复的尺寸。 说明书 : 一种通过振动辅助激光熔覆再制造滚刀刀圈的方法技术领域[0001] 本发明属于隧道掘进刀具技术领域,特别涉及一种通过振动辅助激光熔覆再制造滚刀刀圈的方法。背景技术[0002] 盾构机是一种使用盾构法的隧道掘进机,是基建中的核心装备,是衡量一个国家地下施工装备制造水平的标志。而盾构滚刀刀圈是执行盾构机破岩任务的关键零件,经常处于巨大的挤压、弯扭、冲击,磨损和局部高温的极端服役工况,因而使用一段时间后会出现正常磨损、偏磨、断裂、剥落、变形等失效。经统计,盾构机施工中刀具消耗费用约占工程造价的1/5 1/4,地质条件恶劣时则高达1/3左右;换刀消耗的时间约占工程施工时间的1/~3。同时切除的废旧刀圈也无法再次利用,造成资源浪费,增加掘进成本。然而,多数刀圈的失效形式的正常磨损,而且大部分结构依然完整,因此对失效刀圈进行再制造具有重要意义和价值。[0003] 由于刀圈在极端工况下服役后的力学性能和完整性下降,因此在刀圈的再制造过程中,应该避免对刀圈施加过大的应力以及增加造成应力分布不平衡的构造,以免二次损坏刀圈。在此前提下,才能强化刀圈到保持甚至超过原有性能。[0004] 目前失效刀圈的再制造方式主要是堆焊,但堆焊热输入大,易导致刀圈出现裂纹,并且造成增材制造涂层的开裂和剥离,也有堆焊时间长、热输入过大而造成晶粒粗大从而降低性能的缺点。相对于堆焊,激光熔覆热输入小,但其快速熔化和凝固的过程也会导致裂纹的出现。[0005] 因此,亟需改进失效刀圈的再制造技术,消除激光熔覆过程中的裂纹并降低导致裂纹萌生的残余应力以保证工件的性能。机械振动辅助激光熔覆已被证明是能降低温度梯度进而减少残余应力、破碎枝晶以细化晶粒、打断晶间搭桥令液体及时补缩以防止金属内部产生细小裂纹、促进元素分布均匀的有效方法。振动时效能有效降低残余应力,已广泛用于焊接件的后处理中。此外,梯度材料能实现材料和应力的平缓过渡,避免应材料物性差异过大而造成的开裂现象。本发明采用机械振动辅助激光熔覆,在刀圈表面熔覆梯度材料,并结合振动时效降低残余应力,开发出一种性能不亚于新品刀圈的再制造刀圈,以提高刀圈的利用率,节省施工成本,扩展刀圈再制造途径。发明内容[0006] 本发明的目的在于提供一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,以解决上述背景技术中提出的问题。[0007] 为实现上述目的,本发明采用了如下技术方案:[0008] 一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,包括以下步骤:[0009] 1)将失效刀圈从滚刀上拆卸,进行平整处理并测量形状尺寸;[0010] 2)采用机械振动辅助激光熔覆的方法对刀圈进行修复,熔覆2层;[0011] 3)熔覆2层后进行振动时效处理;[0012] 4)重复步骤2)、3)直到恢复刀圈原尺寸。[0013] 进一步地,在步骤2)中,使用梯度材料进行激光熔覆,熔覆材料为53μm 154μm的Ni~基粉末和Fe基粉末;[0014] 其中,第1层到第4层,使用Ni基粉末熔覆;[0015] 第5层到第10层,使用80%Ni基粉末+20%Fe基粉末熔覆;[0016] 第11层到第15层,使用50%Ni基粉末+50%Fe基粉末熔覆;[0017] 第16层到第20层,使用20%Ni基粉末+80%Fe基粉末熔覆;[0018] 余下各层,均使用Fe基粉末熔覆。[0019] 进一步地,第1层到第4层,厚2mm;第5层到第10层,厚2.6mm;第11层到第15层,厚2.6mm;第16层到第20层,厚2.6mm;熔覆层总厚度为25 30mm。~[0020] 进一步地,激光熔覆送粉方式为同轴送粉,激光的功率范围为1400W,扫描速度范围为10mm/s,送粉量10 15g/min,搭接率60%,激光束为直径3.0mm圆形光斑。~[0021] 进一步地,机械振动的特征为方向垂直于激光辐照方向的一维机械振动,振动频率为116.7Hz,振动幅度为18μm。[0022] 进一步地,振动时效处理的频率取工件的亚共振区的任意数值,对应的加速度为271.6m/s,振动时效处理时间为30min。[0023] 进一步地,机械振动和振动时效通过振动台振动,所述振动台包括:[0024] 倒置的一对铁轨,两端分别固定连接;[0025] 激振器,安装在铁轨一端,与铁轨为刚性连接;[0026] 刀具夹具,安装在铁轨中间,与铁轨为刚性连接,刀具夹具用于刚性夹持刀圈;[0027] 测振器,用于贴在刀圈侧面;[0028] 两对隔震橡胶垫,分别放置在到铁轨两端距离铁轨长度2/9的位置。[0029] 进一步地,在步骤1)中,进行平整处理并测量形状尺寸,包括:[0030] 对废旧刀圈表面待修复部分打磨,然后将刀圈表面清洁干净;[0031] 对废旧刀圈形状尺寸进行测量,测量精度为0.001mm,确定刀圈待恢复的尺寸。有益效果[0032] 本发明提供一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,使用了热输入小、成形性良好的激光熔覆技术以进行再制造,并且在激光熔覆过程中引入了机械振动,可减小局部热应力和裂纹、细化晶粒、均化元素分布,熔覆2层后及时进行振动时效处理,可释放残余应力;重新利用具有再制造价值的失效刀圈,可节约掘进施工成本,具有较好的经济意义及推广价值。附图说明[0033] 图1是本发明一种通过振动辅助激光熔覆再制造滚刀刀圈的方法的实施流程图;[0034] 图2是本发明一种通过振动辅助激光熔覆再制造滚刀刀圈的方法的熔覆层梯度材料在修复后刀圈的分布图;[0035] 图3是本发明一种通过振动辅助激光熔覆再制造滚刀刀圈的方法的机械振动‑激光熔覆再制造系统示意图;[0036] 图中:1、激振器;2、隔振橡胶;3、电机;4、振动传感器;5、振动传递梁;6、滚刀刀圈;7、激光头;8、六自由度机械臂;[0037] 图4是本发明一种通过振动辅助激光熔覆再制造滚刀刀圈的方法的刀圈截面随表面深度变化的显微硬度分布图;[0038] 图5是本发明一种通过振动辅助激光熔覆再制造滚刀刀圈的方法的熔覆层内部晶粒变化图;[0039] 图6是本发明一种通过振动辅助激光熔覆再制造滚刀刀圈的方法的刀圈表面应力在振动时效前后的变化。具体实施方式[0040] 为了使本领域的人员更好地理解本发明的技术方案,下面结合本发明的附图,对本发明的技术方案进行清楚、完整的描述,基于本申请中的实施例,本领域普通技术人员在没有做出创造性劳动的前提下所获得的其它类同实施例,都应当属于本申请保护的范围。此外,以下实施例中提到的方向用词,例如“上”“下”“左”“右”“内”“外”等仅是参考附图的方向,因此,使用的方向用词是用来说明而非限制本发明创造。[0041] 本发明提供一种通过振动辅助激光熔覆再制造滚刀刀圈的方法,包括步骤:[0042] 1)将失效刀圈从滚刀上拆卸,进行平整处理并测量形状尺寸;[0043] 2)采用机械振动辅助激光熔覆的方法进行修复,熔覆2层;[0044] 3)熔覆2层后进行振动时效处理;[0045] 4)重复步骤2)、3)直到恢复刀圈原尺寸。[0046] 具体地,步骤1)中的平整处理包括:[0047] 清洗刀圈;[0048] 打磨并将刀圈表面清洁干净。[0049] 具体地,步骤1)中的测量形状尺寸的测量精度为0.001mm,包括刀圈内径与外径、宽度等,确定刀圈待恢复的尺寸。[0050] 请参阅图2,在步骤2)中,使用梯度材料进行激光熔覆,熔覆材料为53μm 154μm的~Ni基粉末和Fe基粉末,其中102是第1层到第4层,使用Ni基粉末熔覆,厚约2mm,103是第5层到第10层,使用80%Ni基粉末+20%Fe基粉末熔覆,厚约2.6mm,104是第11层到第15层,使用50%Ni基粉末+50%Fe基粉末熔覆,厚约2.6mm,105是第16层到第20层,使用20%Ni基粉末+80%Fe基粉末熔覆,厚约2.6mm,106是余下各层,均使用Fe基粉末熔覆,101是基体。[0051] 镍基粉末具有良好的结合性能,用在两种热膨胀系数差异较大的材料之间可避免因热应力过大而导致熔覆层脱落及裂纹的产生;由于工作材料是铁基熔覆层,因此从基体到熔覆层表面,需要镍基粉末质量分数逐渐梯度降低直到材料完全为铁基粉末,以降低因热膨胀系数差异过大导致过高的残余应力。以往实验中,发现5层左右的含镍基粉末的熔覆层可足够避免不同材料之间的残余应力带来的不利影响。[0052] 具体地,在步骤2)中,激光熔覆送粉方式为同轴送粉,激光的功率范围为1400W,扫描速度范围为10mm/s,送粉量10 15g/min,搭接率60%,激光束为直径3.0mm圆形光斑。~[0053] 具体地,在步骤2)中,机械振动的特征为方向垂直于激光辐照方向的一维机械振动,振动频率为116.7Hz,振动幅度为18μm。[0054] 具体地,在步骤3)中,振动时效处理的频率取工件的亚共振区的任意数值,本发明2选取的频率为60.4Hz,此时刚好达到亚共振,对应的加速度为71.6m/s ,振动时效处理时间为30min。[0055] 请参阅图3,机械振动和振动时效所用的振动台为同一套,振动台包括:倒置的一对前后相连的50kg/m的铁轨,2对隔震橡胶垫,1台激振器,1个测振器,1个控制箱,1个刀圈夹具,激振器与铁轨为刚性连接,安装在铁轨一端,刀具夹具安装在铁轨中间,刀圈、刀圈夹具及铁轨为刚性连接,将刀圈与大质量的铁轨建立刚性联系和大幅降低到达亚共振区所需的频率,测振器紧贴在刀圈侧面,隔震橡胶垫放置在到铁轨两端距离铁轨长度2/9的位置,该位置是铁轨的节线,振动最小。[0056] 具体地,激光熔覆形成的熔覆层厚度为25 30mm。~[0057] 具体地,残余应力测量分别选取热影响区,30层熔覆层表面,60层熔覆层表面。[0058] 上面仅对本发明的较佳实施例作了详细说明,但是本发明并不限于上述实施例,在本领域普通技术人员所具备的知识范围内,还可以在不脱离本发明宗旨的前提下做出各种变化,各种变化均应包含在本发明的保护范围之内。
专利地区:江苏
专利申请日期:2023-12-25
专利公开日期:2024-11-29
专利公告号:CN117943553B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




