 产学研创新服务平台(全国)


一种SMD网络变压器的制作方法发明专利
更新时间:2026-10-01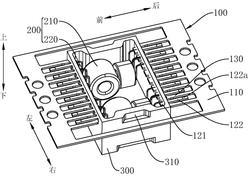 专利申请类型:发明专利;
源自:重庆高价值专利检索信息库;
专利名称:一种SMD网络变压器的制作方法
专利类型:发明专利
专利申请号:CN202311705511.9
专利申请(专利权)人:重庆恒诺电子有限责任公司
权利人地址:重庆市荣昌区昌州街道创新大道5号17幢2-1
专利发明(设计)人:江木华
专利摘要:本发明公开了一种SMD网络变压器的制作方法,包括下列步骤:线圈焊接,取一张金属料片和若干线圈,金属料片包括基板、金属PIN和辅助片,金属PIN的左侧端和/或右侧端连接有辅助片,金属PIN的横截面外露,线圈包括磁环和铜线,将线圈上的铜线抽头,将铜线的线头焊接在相应位置的金属PIN上,形成焊接位;框架注塑,用胶料通过注塑的方式把焊接位封装起来,胶料经过注塑后形成胶体框架,胶体框架包裹住焊接位;封装,再次利用胶料将线圈封装在胶体框架中;修整,切开辅助片,将基板和辅助片一并取下,折弯整形金属PIN,形成产品。
主权利要求:
1.一种SMD网络变压器的制作方法,其特征在于,包括下列步骤:
线圈焊接,取一张金属料片(100)和若干线圈(200),所述金属料片(100)包括基板(110)、金属PIN(120)和辅助片(130),所述金属PIN(120)的左侧端和/或右侧端连接有所述辅助片(130),所述金属PIN(120)的横截面外露,线圈(200)包括磁环(210)和铜线(220),将所述线圈(200)上的铜线(220)抽头,将铜线(220)的线头(221)焊接在相应位置的金属PIN(120)上,形成焊接位(140);
框架注塑,用胶料通过注塑的方式把焊接位(140)封装起来,胶料经过注塑后形成胶体框架(300),所述胶体框架(300)包裹住焊接位(140);
封装,再次利用胶料将线圈(200)封装在胶体框架(300)中;
修整,切开所述辅助片(130),将所述基板(110)和所述辅助片(130)一并取下,折弯整形所述金属PIN(120),形成产品;
在所述封装步骤中,还包括盖子(400),在所述胶体框架(300)的一端装上盖子(400),在所述胶体框架(300)敞开的一端点胶将所述线圈(200)粘在所述胶体框架(300)内。
2.根据权利要求1所述的一种SMD网络变压器的制作方法,其特征在于:在所述封装步骤中,先采用胶料将所述线圈(200)粘在所述胶体框架(300)内,再通过第二次注塑的方式将所述胶体框架(300)内部填充,使得所述线圈(200)被封装起来。
3.根据权利要求1所述的一种SMD网络变压器的制作方法,其特征在于:所述胶体框架(300)上设置有外连凹部(310)。
4.根据权利要求1至3任一项所述的一种SMD网络变压器的制作方法,其特征在于:所述金属PIN(120)上设置有焊接辅助槽(123),在所述线圈焊接的步骤中,所述线头(221)抽出后折弯容置在所述焊接辅助槽(123)中再进行焊接。
5.根据权利要求4所述的一种SMD网络变压器的制作方法,其特征在于:所述金属PIN(120)设置有两组,两组所述金属PIN(120)在前后方向相对设置,并且两组所述金属PIN(120)之间预留出安装空位,一组所述金属PIN(120)包括多个沿左右方向排列的所述金属PIN(120)。
6.根据权利要求5所述的一种SMD网络变压器的制作方法,其特征在于:所述金属PIN(120)包括封装部(121)和接触部(122),所述焊接辅助槽(123)设置在所述封装部(121)上,所述线头(221)连接至相应的所述封装部(121)上的所述焊接辅助槽(123)中。
7.根据权利要求6所述的一种SMD网络变压器的制作方法,其特征在于:所述封装部(121)和所述接触部(122)一体成型,所述封装部(121)的宽度大于所述接触部(122)的宽度。
8.根据权利要求7所述的一种SMD网络变压器的制作方法,其特征在于:所述封装部(121)和所述接触部(122)的连接处设置有圆角结构。
9.根据权利要求8所述的一种SMD网络变压器的制作方法,其特征在于:所述接触部(122)设置有弯折阶梯(122a),所述弯折阶梯(122a)用于弯折所述接触部(122)。 说明书 : 一种SMD网络变压器的制作方法技术领域[0001] 本发明涉及网络变压器技术领域,特别涉及一种SMD网络变压器的制作方法。背景技术[0002] 网络变压器主要包括线圈、金属PIN和封装块,网络变压器内部线圈的铜线连接在金属PIN上,然后注塑成型。[0003] 然而在实际生产中,有时候需要将线圈封装,避免线圈松动,有时候又不需要封装线圈,避免胶体内部的线圈被胶体包裹住,导致线圈的磁环受到胶体的应力,线圈的电感值衰减严重,影响产品的性能,这两种方式本身冲突,如果分开制造所投入的设备成本较高。发明内容[0004] 本发明旨在至少解决现有技术中存在的技术问题之一。为此,本发明提出一种SMD网络变压器的制作方法,通过制造所述胶体框架这一中间件,起到对焊接位的封装,方便后续对所述胶体框架内的线圈粘接和完整封装。[0005] 根据本发明的第一方面实施例的一种SMD网络变压器的制作方法,包括下列步骤:[0006] 线圈焊接,取一张金属料片和若干线圈,所述金属料片包括基板、金属PIN和辅助片,所述金属PIN的左侧端和/或右侧端连接有所述辅助片,所述金属PIN的横截面外露,线圈包括磁环和铜线,将所述线圈上的铜线抽头,将铜线的线头焊接在相应位置的金属PIN上,形成焊接位;[0007] 框架注塑,用胶料通过注塑的方式把焊接位封装起来,胶料经过注塑后形成胶体框架,所述胶体框架包裹住焊接位;[0008] 封装,再次利用胶料将线圈封装在胶体框架中;[0009] 修整,切开所述辅助片,将所述基板和所述辅助片一并取下,折弯整形所述金属PIN,形成产品。[0010] 根据本发明实施例的一种SMD网络变压器的制作方法,至少具有如下有益效果:设置的所述金属料片能够使得金属PIN在电镀的时候各面都被电镀到,并且金属料片和所述金属PIN为一个整体结构,在焊接操作和注塑封装焊接位的时候更加方便,另外,注塑所述胶体框架作为中间件,可以为后续的不同形式的网络变压器的生产提供产品基础,省去要采用两条生产线的成本,做到生产工艺统筹,节约成本,提高生产效率,在所述胶体框架和所述金属料片的注胶整体上,可以进行点胶固定封装所述线圈的操作,也可以进行灌胶完全封装所述线圈的操作。[0011] 根据本发明的一些实施例,在所述封装步骤中,还包括盖子,在所述胶体框架的一端装上盖子,在所述胶体框架敞开的一端点胶将线圈粘在所述胶体框架内,通过注塑成型的所述胶体框架,再装上所述盖子,装上所述盖子后,所述胶体框架有一面是敞开的,然后再点胶固定所述线圈,不再进行灌胶,这样就不存在后续胶体包裹所述线圈的问题,所述线圈内的磁环不受灌封的胶体的应力,因此解决了所述线圈的电感值衰减问题。[0012] 根据本发明的一些实施例,在所述封装步骤中,先采用胶料将所述线圈粘在所述胶体框架内,再通过第二次注塑的方式将所述胶体框架内部填充,使得所述线圈被封装起来,在制造过程中把流动的胶水完全阻隔控制在指定的区域内,使得生产方便易于操作;同时把所述胶体框架中的线圈和焊接位封装在所述胶体框架的内部,不会产生线圈松动、铜线被划伤和铜线焊接位氧化,提升产品品质。[0013] 根据本发明的一些实施例,所述胶体框架上设置有外连凹部。[0014] 根据本发明的一些实施例,所述金属PIN上设置有焊接辅助槽,在所述线圈焊接的步骤中,所述线头抽出后折弯容置在所述焊接辅助槽中再进行焊接,设置的所述焊接辅助槽便于在焊接初期对所述线头进行限位,方便后续焊接。[0015] 根据本发明的一些实施例,所述金属PIN设置有两组,两组所述金属PIN在前后方向相对设置,并且两组所述金属PIN之间预留出安装空位,一组所述金属PIN包括多个沿左右方向排列的所述金属PIN。[0016] 根据本发明的一些实施例,所述金属PIN包括封装部和接触部,所述焊接辅助槽设置在所述封装部上,所述线头连接至相应的所述封装部上的所述焊接辅助槽中。[0017] 根据本发明的一些实施例,所述封装部和所述接触部一体成型,所述封装部的宽度大于所述接触部的宽度,所述封装部能够更好地被封装,提高封装后的所述金属PIN的强度,此外,还可以起到提高所述封装部和所述接触部连接处应力的效果,便于后期弯折所述接触部。[0018] 根据本发明的一些实施例,所述封装部和所述接触部的连接处设置有圆角结构。[0019] 根据本发明的一些实施例,所述接触部设置有弯折阶梯,所述弯折阶梯用于弯折所述接触部。[0020] 本发明的附加方面和优点将在下面的描述中部分给出,部分将从下面的描述中变得明显,或通过本发明的实践了解到。附图说明[0021] 本发明的上述和/或附加的方面和优点从结合下面附图对实施例的描述中将变得明显和容易理解,其中:[0022] 图1为本发明实施例的金属料片上注塑胶体框架的示意图;[0023] 图2为图1的爆炸图;[0024] 图3为在胶体框架内注胶完全封装线圈的示意图;[0025] 图4为图3的爆炸图;[0026] 图5为在胶体框架上安装盖子的示意图;[0027] 图6为图5的爆炸图。[0028] 金属料片100、基板110;[0029] 金属PIN120、封装部121、接触部122、弯折阶梯122a、焊接辅助槽123;[0030] 辅助片130、焊接位140;[0031] 线圈200、磁环210、铜线220、线头221;[0032] 胶体框架300、外连凹部310、盖子400。具体实施方式[0033] 下面详细描述本发明的实施例,实施例的示例在附图中示出,其中自始至终相同或类似的标号表示相同或类似的元件或具有相同或类似功能的元件。下面通过参考附图描述的实施例是示例性的,仅用于解释本发明,而不能理解为对本发明的限制。[0034] 在本发明的描述中,需要理解的是,涉及到方位描述,例如上、下、前、后、左、右等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。[0035] 在本发明的描述中,若干的含义是一个或者多个,多个的含义是两个及两个以上,大于、小于、超过等理解为不包括本数,以上、以下、以内等理解为包括本数。如果有描述到第一、第二只是用于区分技术特征为目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量或者隐含指明所指示的技术特征的先后关系。[0036] 本发明的描述中,除非另有明确的限定,设置、安装、连接等词语应做广义理解,所属技术领域技术人员可以结合技术方案的具体内容合理确定上述词语在本发明中的具体含义。[0037] 参照图1至图6,一种SMD网络变压器的制作方法,包括下列步骤:[0038] 线圈焊接,取一张金属料片100和若干线圈200,金属料片100包括基板110、金属PIN120和辅助片130,金属PIN120的左侧端和/或右侧端连接有辅助片130,金属PIN120的横截面外露,线圈200包括磁环210和铜线220,将线圈200上的铜线220抽头,将铜线220的线头221焊接在相应位置的金属PIN120上,形成焊接位140;[0039] 框架注塑,用胶料通过注塑的方式把焊接位140封装起来,胶料经过注塑后形成胶体框架300,胶体框架300包裹住焊接位140;[0040] 封装,再次利用胶料将线圈200封装在胶体框架300中;[0041] 修整,切开辅助片130,将基板110和辅助片130一并取下,折弯整形金属PIN120,形成产品。[0042] 设置的金属料片100能够使得金属PIN120在电镀的时候各面都被电镀到,并且金属料片100和金属PIN120为一个整体结构,在焊接操作和注塑封装焊接位140的时候更加方便,另外,注塑胶体框架300作为中间件,可以为后续的不同形式的网络变压器的生产提供产品基础,省去要采用两条生产线的成本,做到生产工艺统筹,节约成本,提高生产效率,在胶体框架300和金属料片100的注胶整体上,可以进行点胶固定封装线圈200的操作,也可以进行灌胶完全封装线圈200的操作。[0043] 要说明的是,以往在制造这两种网络变压器时,各自开模注塑封装,并不存在使用胶体框架300作为中间件的情况,本方案先注塑胶体框架300作为中间件来封装焊接位140,然后再对胶体框架300内的线圈200根据需要进行封装,形成两者不同封装规格的产品。[0044] 在一些实施例中,在封装步骤中,还包括盖子400,在胶体框架300的一端装上盖子400,在胶体框架300敞开的一端点胶将线圈200粘在胶体框架300内,通过注塑成型的胶体框架300,再装上盖子400,装上盖子400后,胶体框架300有一面是敞开的,然后再点胶固定线圈200,不再进行灌胶,这样就不存在后续胶体包裹线圈200的问题,线圈200内的磁环210不受灌封的胶体的应力,因此解决了线圈200的电感值衰减问题,可以理解的是,点胶固定线圈200是采用软胶来粘贴线圈200,在线圈200的表面形成相对较薄的一层软胶,从胶体框架300敞开的一面可以看见线圈200,所谓较薄指的是软胶厚度在0‑1mm之间。[0045] 在一些实施例中,在封装步骤中,先采用胶料将线圈200粘在胶体框架300内,再通过第二次注塑的方式将胶体框架300内部填充,使得线圈200被封装起来,在制造过程中把流动的胶水完全阻隔控制在指定的区域内,使得生产方便易于操作;同时把胶体框架300中的线圈200和焊接位140封装在胶体框架300的内部,不会产生线圈200松动、铜线220被划伤和铜线220焊接位140氧化,提升产品品质,可以理解的是,粘线圈200采用的是软胶粘贴,而在封装的时候采用电木粉来封装,封装之后看不到线圈200。[0046] 在一些实施例中,胶体框架300上设置有外连凹部310,可以理解的是,外连凹部310用来配合盖子400上的卡扣来扣合盖子。[0047] 在一些实施例中,金属PIN120上设置有焊接辅助槽123,在线圈焊接的步骤中,线头221抽出后折弯容置在焊接辅助槽123中再进行焊接,设置的焊接辅助槽123便于在焊接初期对线头221进行限位,方便后续焊接。[0048] 在一些实施例中,金属PIN120设置有两组,两组金属PIN120在前后方向相对设置,并且两组金属PIN120之间预留出安装空位,一组金属PIN120包括多个沿左右方向排列的金属PIN120。[0049] 在一些实施例中,金属PIN120包括封装部121和接触部122,焊接辅助槽123设置在封装部121上,线头221连接至相应的封装部121上的焊接辅助槽123中。[0050] 在一些实施例中,封装部121和接触部122一体成型,封装部121的宽度大于接触部122的宽度,封装部121能够更好地被封装,提高封装后的金属PIN120的强度,此外,还可以起到提高封装部121和接触部122连接处应力的效果,便于后期弯折接触部122。[0051] 在一些实施例中,封装部121和接触部122的连接处设置有圆角结构。[0052] 在一些实施例中,接触部122设置有弯折阶梯122a,弯折阶梯122a用于弯折接触部122。[0053] 上面结合附图对本发明实施例作了详细说明,但是本发明不限于上述实施例,在所属技术领域普通技术人员所具备的知识范围内,还可以在不脱离本发明宗旨的前提下作出各种变化。
专利地区:重庆
专利申请日期:2023-12-12
专利公开日期:2024-11-29
专利公告号:CN117831924B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




