 产学研创新服务平台(全国)


一种Ni-Cr高温合金化学镀银的方法发明专利
更新时间:2026-10-01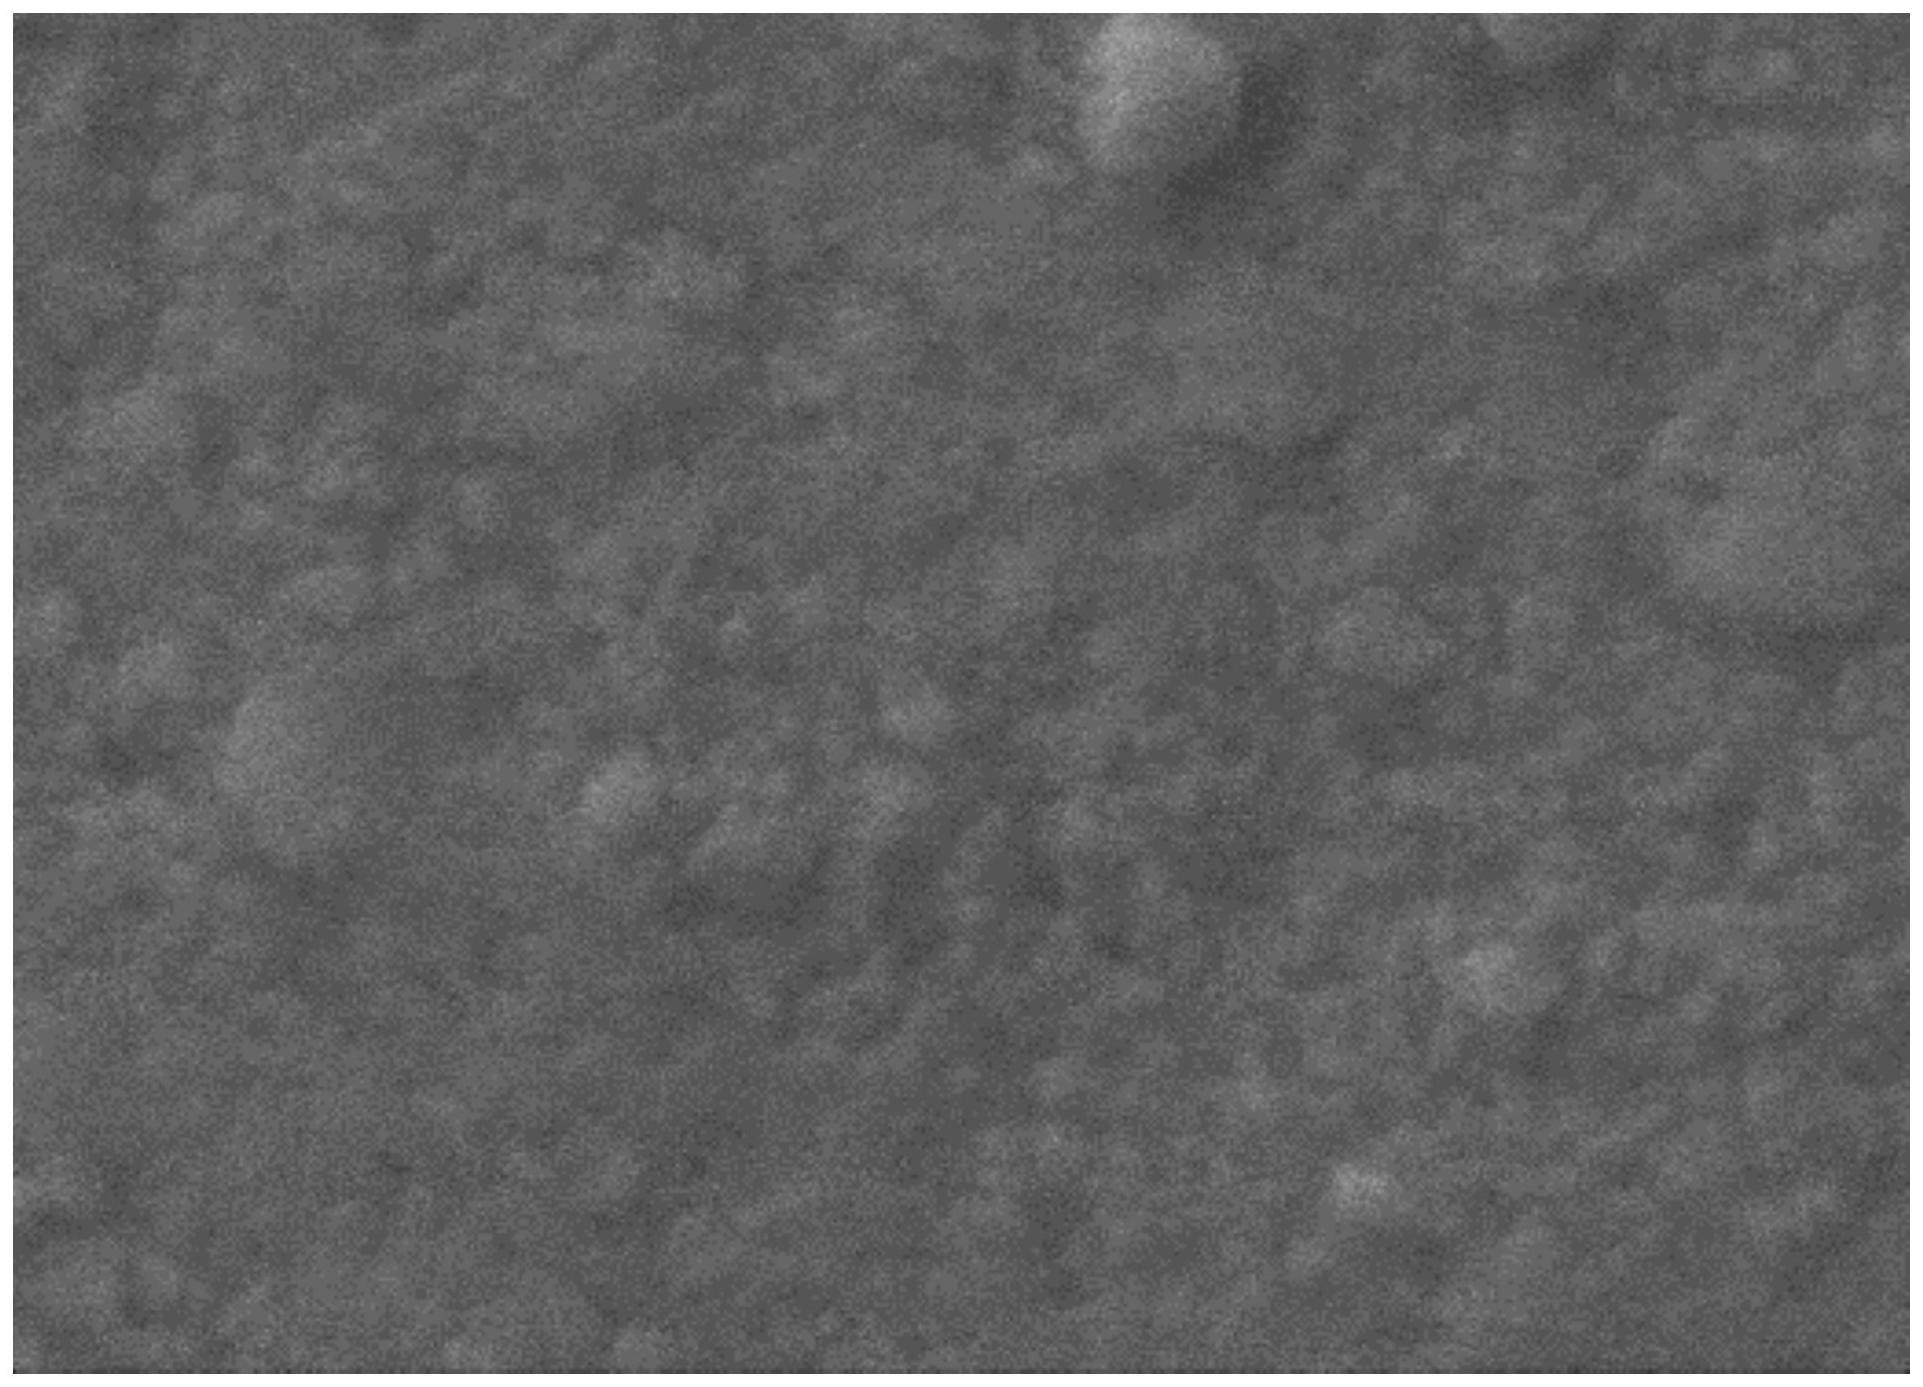 专利申请类型:发明专利;
源自:重庆高价值专利检索信息库;
专利名称:一种Ni-Cr高温合金化学镀银的方法
专利类型:发明专利
专利申请号:CN202311179190.3
专利申请(专利权)人:重庆材料研究院有限公司
权利人地址:重庆市北碚区蔡家岗镇嘉德大道8号
专利发明(设计)人:谭生,肖雨辰,谢勇,万仕豪,孙玲,唐会毅,吴保安,万伟建
专利摘要:本发明涉及一种Ni‑Cr高温合金化学镀银的方法,所述方法包括对所述合金前处理、化学镀、热处理,其中前处理步骤中的活化措施,去除了所述合金表面致密的氧化物钝化层,为后续化学镀银提供了高活性施镀界面;将镀银层在氩气气氛中热处理,能够使镀层致密、粒径细化、色泽均匀、与基材附着力良好,解决了贵金属内衬与基材间存在间隙,难以精密配合的难题,同时银镀层良好的防护性能能够延长Ni‑Cr高温合金在高温、高压、超临界或亚临界腐蚀介质的使用寿命,提升了使用可靠性,且本方法贵金属银用量少,经济效益高。
主权利要求:
1.一种Ni‑Cr高温合金化学镀银的方法,其特征在于,包括以下步骤:
1)前处理:将所述合金碱洗、水洗、酸洗、水洗、活化、水洗;
所述活化是在40℃温度下,将所述合金浸泡在活化液2‑4h;所述活化液由质量分数为
8‑12%的H2SO4200ml,质量分数为8‑12%的HNO3200ml,质量分数为15‑30%的HF200ml混匀配置而成;
2)化学镀;
化学镀的方法:将等体积镀液A、镀液B混合均匀得到混合镀液,将前处理后的合金迅速浸入混合镀液中,室温条件下施镀3‑10min后,取出,经去离子水清洗,自然晾干或加热,除去表面的去离子水;
所述镀液A的配置方法:取3.0‑3.5g的AgNO3溶解于50‑70ml去离子水中,加入质量分数为2‑3%的NaOH溶液100ml,搅拌混合均匀,产生棕色沉淀,边搅拌边滴加质量分数为25‑28%的氨水15‑40ml,至棕色沉淀消失,溶液澄清为止;
所述镀液B配置过程:分别取40‑50g的葡萄糖,3‑5g的酒石酸,80‑120ml的无水乙醇,加入1L去离子水中,搅拌混合均匀;
3)热处理:
将所述合金在300‑500℃下,氩气气氛中加热30‑90min。
2.根据权利要求1所述的方法,其特征在于,步骤1)中所述碱洗为:在80‑90℃温度下,将所述合金放在碱洗液中浸泡30‑40min;
所述碱洗液是将60‑100g的NaOH,60‑80g的Na2CO3,15‑30g的Na3PO4,5‑10g的Na2SiO3,1‑
3g的OP‑10,加入1L去离子水中,混匀配制而成。
3.根据权利要求1所述的方法,其特征在于,步骤1)中所述酸洗为:70‑80℃温度下,将所述合金放在酸洗液中浸泡30‑40min;
所述酸洗液是将90‑120g质量分数为98%的H2SO4,90‑120g的酒石酸钾钠,加入1L去离子水中混匀,混匀配制而成。
4.根据权利要求1所述的方法,其特征在于,步骤1)中所述水洗为:将所述合金放在去离子水中浸泡、清洗3‑5次,每次浸泡5‑10min。
5.根据权利要求1所述的方法,其特征在于,步骤2)中迅速浸入混合镀液的时间不超过
1min。
6.根据权利要求1所述的方法,其特征在于,步骤3)所述热处理方法还包括:将合金在
300‑500℃下,空气气氛中加热30‑90min。
7.根据权利要求1所述的方法,其特征在于,所述Ni‑Cr高温合金包括Inconel625、Inconel706、Inconel718、Incology925合金。 说明书 : 一种Ni‑Cr高温合金化学镀银的方法技术领域[0001] 本发明属于化学镀银技术领域,特别涉及一种Ni‑Cr高温合金化学镀银的方法。背景技术[0002] Ni‑Cr高温合金为Ni‑Cr基固溶强化型高温合金,以钼、铌为主要强化元素,在980℃的温度范围内具有良好的拉伸性能和疲劳性能,且具有优异的加工及焊接性能、良好的耐腐蚀及抗氧化性能,广泛应用于航天航空、石油化工、海洋及核电领域。[0003] Ni‑Cr高温合金由于表面能生成致密的氧化铬等钝化防护层,一般高温情况下具有良好的耐腐蚀性能,但由于其钝化层相对较薄,在高温(650℃)、高压(200MPa)、超临界氨或亚临界氨腐蚀苛刻介质中由于表层的氧化物被腐蚀,丧失防护性能,进而对基体产生腐蚀,影响使用寿命。目前通常采用在Ni‑Cr高温合金内部设置银等贵金属内衬的方式抵御此类苛刻环境,但内衬与高温合金基材由于加工精度等原因,导致其难以精密配合,在高温高压超临界工况条件下,腐蚀介质易通过间隙渗透到基材表面,造成腐蚀。发明内容[0004] 本申请的目的是提供一种Ni‑Cr高温合金化学镀银的方法,该方法通过对Ni‑Cr高温合金活化,用于去除Ni‑Cr高温合金表面的致密氧化物钝化层,为后续化学镀银提供高活性施镀界面,再通过化学镀的方式在其活化表面制备镀银层,最后对镀银层热处理,得到表面色泽均匀、致密、与基材附着良好的镀银层。本发明所述的方法克服了贵金属内衬与基材间由于间隙导致的技术难题,延长了Ni‑Cr高温合金在高温、高压、超临界或亚临界腐蚀介质下的使用寿命,降低了贵金属用量,简化了贵金属制品加工工艺,提高使用可靠性。[0005] 为实现上述目的,本发明提供如下技术方案:[0006] Ni‑Cr高温合金化学镀银的方法,包括以下步骤:[0007] 1)前处理:将所述合金碱洗、水洗、酸洗、水洗、活化、水洗;[0008] 所述活化是在40℃温度下,将所述合金浸泡在活化液2‑4h;所述活化液由质量分数为8‑12%的H2SO4200ml,质量分数为8‑12%的HNO3200ml,质量分数为15‑30%的HF200ml混匀配置而成;[0009] 2)化学镀;[0010] 化学镀的方法:将等体积镀液A、镀液B混合均匀得到混合镀液,将前处理后的合金迅速浸入混合镀液中,室温条件下施镀3‑10min后,取出,经去离子水清洗,自然晾干或加热,除去表面的去离子水;[0011] 3)热处理:[0012] 将所述合金在300‑500℃下,氩气气氛中加热30‑90min。[0013] 步骤1)中所述碱洗为:在80‑90℃温度下,将所述合金放在碱洗液中浸泡30‑40min;[0014] 所述碱洗液是将60‑100g的NaOH,60‑80g的Na2CO3,15‑30g的Na3PO4,5‑10g的Na2SiO3,1‑3g的烷基酚聚氧乙烯醚OP‑10,加入1L去离子水中,混匀配制而成。[0015] 所述OP‑10是烷基酚聚氧乙烯醚(下同)。[0016] 步骤1)中所述酸洗为:70‑80℃温度下,将所述合金放在酸洗液中浸泡30‑40min;[0017] 所述酸洗液是将90‑120g质量分数为98%的H2SO4、90‑100g酒石酸钾钠,加入1L去离子水中混匀,混匀配制而成。[0018] 步骤1)中所述水洗为:将所述合金放在去离子水中浸泡、清洗3‑5次,每次浸泡5‑10min。[0019] 步骤2)所述镀液A的配置方法:取3.0‑3.5g的AgNO3溶解于50‑70ml去离子水中,加入质量分数为2‑3%的NaOH溶液100ml,搅拌混合均匀,产生棕色沉淀,边搅拌边滴加质量分数为25‑28%的氨水15‑40ml,至棕色沉淀消失,溶液澄清为止;[0020] 所述镀液B配置过程:分别取40‑50g的葡萄糖,3‑5g的酒石酸,80‑120ml的无水乙醇,加入1L去离子水中,搅拌混合均匀。[0021] 步骤2)中迅速浸入混合镀液的时间不超过1min。[0022] 步骤2)中加热温度为105℃。[0023] 步骤3)所述热处理方法还包括:将合金在300‑500℃下,空气气氛中加热30‑90min。[0024] 所述Ni‑Cr高温合金包括Inconel625、Inconel706、Inconel718、Incology925等合金。[0025] 由于采用了上述技术方案,本发明有如下优点:[0026] 1)本发明通过有效的活化措施,彻底清除Ni‑Cr高温合金表面致密的氧化物钝化层,为后续化学镀银提供了高活性施镀界面。[0027] 2)镀银层在氩气气氛中加热,使镀层致密、粒径细化、色泽均匀、与基材附着力良好,不需要在Ni‑Cr高温合金内部设置银等贵金属内衬,解决了贵金属内衬与基材间存在间隙,难以精密配合的难题,同时银镀层良好的防护性能能够延长Ni‑Cr高温合金在高温、高压、超临界或亚临界腐蚀介质的使用寿命,提升了使用可靠性,经济效益高。附图说明[0028] 图1为镀银层未经热处理微观形貌(放大倍数10000);[0029] 图2为镀银层于空气气氛300℃热处理60min微观形貌(放大倍数10000);[0030] 图3为镀银层于氩气气氛300℃热处理60min微观形貌(放大倍数10000)。具体实施方式[0031] 为了使本发明的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本发明进一步详细说明。应当理解,此处所描述的具体实施例仅用以解释本发明,并不用于限定本发明。[0032] 本实施例所述的所有试剂均采用商用的分析纯试剂。[0033] 实施例1:[0034] 对Inconel625高温合金进行化学镀银(本实施例镀银后没有经过热处理),所述方法具体如下:[0035] 分别称取60g的NaOH,60g的Na2CO3,15g的Na3PO4,5g的Na2SiO3,1g的OP‑10溶于1L去离子水中,配制成碱洗液。在80℃温度条件下,将Inconel625高温合金在碱洗液中浸泡40min,进行碱洗。之后用去离子水浸泡清洗5次,每次浸泡10min,完成水洗。[0036] 分别称取90g质量分数为98%的H2SO4,90g的酒石酸钾钠溶于1L去离子水中,配制酸洗液。于70℃温度条件下,将Inconel625高温合金块在酸洗液中浸泡30min,进行酸洗。之后用去离子水浸泡清洗5次,每次浸泡10min,完成水洗。[0037] 分别配制质量分数为10%的H2SO4溶液200ml;质量分数为8%的HNO3溶液200ml;质量分数为20%的HF溶液200ml;混合均匀后将Inconel625高温合金40℃浸入活化液4h,进行活化。之后用去离子水浸泡清洗5次,每次浸泡10min,完成水洗。[0038] 将3.5g的AgNO3溶解于70ml去离子水中,然后加入质量分数为3%的NaOH溶液100ml,搅拌混合均匀,产生棕色絮状沉淀;之后边搅拌边滴加氨水,氨水含量25‑28%,体积15‑30ml,至棕色沉淀消失,溶液澄清停止滴加氨水,完成镀液A组分配制。[0039] 将40g葡萄糖,3g酒石酸,120ml无水乙醇,加入1L去离子水中,搅拌溶解、混合均匀,完成镀液B组分配制。[0040] 将镀液A组分、镀液B组分等体积混合均匀后,迅速将经前处理的Inconel625高温合金浸入混合镀液中,时间不超过1min,在室温条件下施镀,施镀3min,镀层经去离子水冲洗后,105℃加温烘干。[0041] 将上述方法处理的Inconel625高温合金,表面镀银层平整,色泽均匀,呈光亮银白色,镀银层附着力较弱,其微观形貌如图1所示,从图1可见,所述高温合金的表面有较大的颗粒。[0042] 实施例2:[0043] 对Inconel625高温合金进行化学镀银(本实施例镀银后在空气气氛下进行热处理),所述方法具体如下:[0044] 分别称取70g的NaOH,70g的Na2CO3,20g的Na3PO4,10g的Na2SiO3,1g的OP‑10溶于1L去离子水中,配制成碱洗液。在80℃温度条件下,将Inconel625高温合金在碱洗液中浸泡40min,进行碱洗。之后用去离子水浸泡清洗5次,每次浸泡10min,完成水洗。[0045] 分别称取100g质量分数为98%的H2SO4及100g酒石酸钾钠溶于1L去离子水中,配制酸洗液。于70℃温度条件下,将Inconel625高温合金在酸洗液中浸泡30min,进行酸洗。之后用去离子水浸泡清洗5次,每次浸泡10min,进行水洗。[0046] 分别配制质量分数为10%的H2SO4溶液200ml;质量分数为10%的HNO3溶液200ml;质量分数20%的HF溶液200ml;混合均匀后将Inconel625高温合金40℃浸入活化液4h,进行活化。之后用去离子水浸泡清洗5次,每次浸泡10min,完成水洗。[0047] 将3g的AgNO3溶解于60ml去离子水中,然后加入质量分数为3%的NaOH溶液100ml,搅拌混合均匀,产生棕色絮状沉淀;之后边搅拌边滴加氨水,氨水含量25‑28%,体积15‑30ml,至棕色沉淀消失,溶液澄清停止滴加氨水,完成镀液A组分配制。[0048] 将葡萄糖40g,酒石酸3g,无水乙醇120ml,加入1L去离子水搅拌溶解、混合均匀,完成镀液B组分配置。[0049] 将镀液A组分及镀液B组分等比例混合均匀后,迅速将经前处理的Inconel625高温合金浸入混合镀液中,时间不超过1min,在室温条件下施镀,施镀3min,镀层经去离子水冲洗后,105℃加温烘干。[0050] 镀银层于300℃,空气气氛条件热处理60min。[0051] Inconel625高温合金表面镀银层表面平整,色泽均匀,呈银白色,附着力增强,其微观形貌如图2所示,从图2可见,镀层表面出现较均匀颗粒,虽粒径减小,但出现纳米级分布较均匀的孔隙。[0052] 实施例3:[0053] 对Inconel625高温合金进行化学镀银(本实施例镀银后在氩气气氛下进行热处理),所述方法具体如下:[0054] 分别称取80g的NaOH、80g的Na2CO3,30g的Na3PO4,10g的Na2SiO3,OP‑102g溶于1L去离子水中,配制成碱洗液。在80℃温度条件下,将Inconel625高温合金在碱洗液中浸泡40min,进行碱洗。之后用去离子水浸泡清洗5次,每次浸泡10min,完成水洗。[0055] 分别称取120g质量分数为98%的H2SO4,100g酒石酸钾钠溶于1L去离子水中,配制酸洗液。于70℃温度条件下,将Inconel625高温合金在酸洗液中浸泡30min,进行酸洗。之后用去离子水浸泡清洗5次,每次浸泡10min,进行水洗。[0056] 分别配制质量分数为8%的H2SO4溶液200ml;质量分数为8%的HNO3溶液200ml;质量分数25%的HF溶液200ml;混合均匀配制活化液,将Inconel625高温合金40℃浸入活化液4h,进行活化。之后用去离子水浸泡清洗5次,每次浸泡10min,完成水洗。[0057] 将3.5g的AgNO3溶解于70ml去离子水中,然后加入质量分数为3%的NaOH水溶液100ml,搅拌混合均匀,产生棕色絮状沉淀;之后边搅拌边滴加氨水,氨水含量25‑28%,体积15‑40ml,至棕色沉淀消失,溶液澄清停止滴加氨水,完成镀液A组分配制。[0058] 将50g葡萄糖,3g酒石酸,100ml无水乙醇,加入1L去离子水搅拌溶解、混合均匀,完成镀液B组分配置。[0059] 将等体积镀液A组分及镀液B组分混合均匀后,迅速将经前处理的Inconel625高温合金浸入混合镀液中,时间不超过1min,在室温条件下施镀,施镀5min,镀层经去离子水冲洗后,105℃加温烘干。[0060] 镀银层于300℃,氩气气氛条件热处理60min。[0061] Inconel625高温合金表面镀银层表面平整,色泽均匀,呈光亮银白色,镀银层与基材附着良好,其微观形貌如图3所示,从图3可见,镀层表面致密,颗粒数量减少,粒径细化。[0062] 结论:[0063] 申请人通过实验验证,采用本发明所述方法处理的Inconel625高温合金,经活化的基材表面化学性质活泼,经化学镀,得到镀银层,所述镀银层表面平整,色泽均匀,呈光亮银白色。其中未经热处理的镀层附着力弱,表面有较明显颗粒;经热处理后附着力增强,表面颗粒细化,其原因是:热处理过程可消除银镀层中的松弛内应力,同时银镀层与基体间的相互扩散和共渗,提升了银镀层与合金基体间的附着强度。[0064] 其中,在空气气氛和氩气气氛的热处理,因气氛不同有以下区别:经过空气气氛,银镀层与氧易发生氧化反应,形成较均匀分布的纳米级气体通道,但镀层表面存在均匀分布的纳米级尺寸的孔隙,导致其对合金基体防护性能减弱;经过惰性气体(氩气)气氛热处理后镀层,由于氩气惰性气氛热处理条件未发生氧化反应,无孔隙、致密、提升了附着强度,且表面无孔隙、致密,镀层颗粒数量显著减少,且粒径细化。[0065] 因此,Ni‑Cr高温合金表面化学镀银,通过氩气气氛300℃热处理后形成的致密、均匀、具有良好附着强度的银镀层,解决了贵金属内衬与基材间存在间隙难以精密配合的难题,同时银镀层良好防护性能可延长所述合金于高温、高压、超临界或亚临界腐蚀介质的使用寿命,且减少了贵金属银用量,提升了使用可靠性及经济效益。[0066] 将Inconel625高温合金可替换为Inconel706、Inconel718、Incology925等合金,采用上述方法同样可以得到表面平整镀银层,色泽均匀,呈光亮银白色的合金,其镀银层与基材附着良好。
专利地区:重庆
专利申请日期:2023-09-13
专利公开日期:2024-11-29
专利公告号:CN117448798B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




